

 简体中文
 English
 日本語
 한국어
 Español
 русский
.jpg)
中国・江蘇省南通市海安経済技術開発区立発大道196号

ニュースカテゴリー
製品カテゴリ
CNC曲げの動作原理は何ですか?
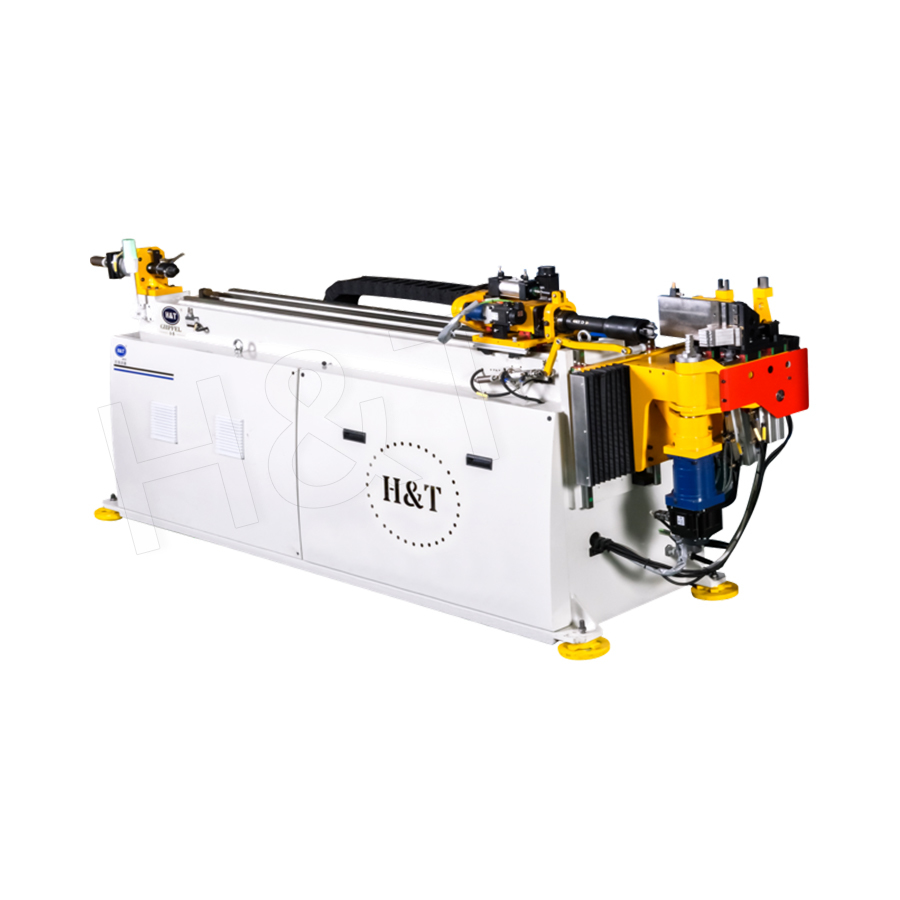
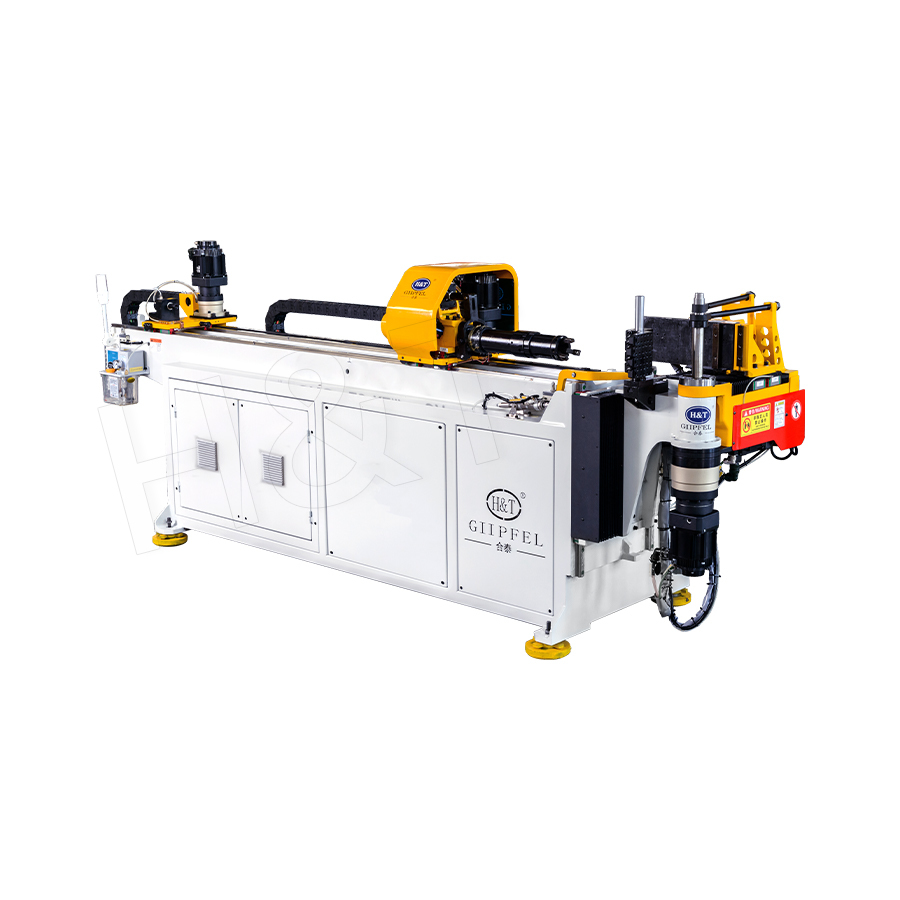
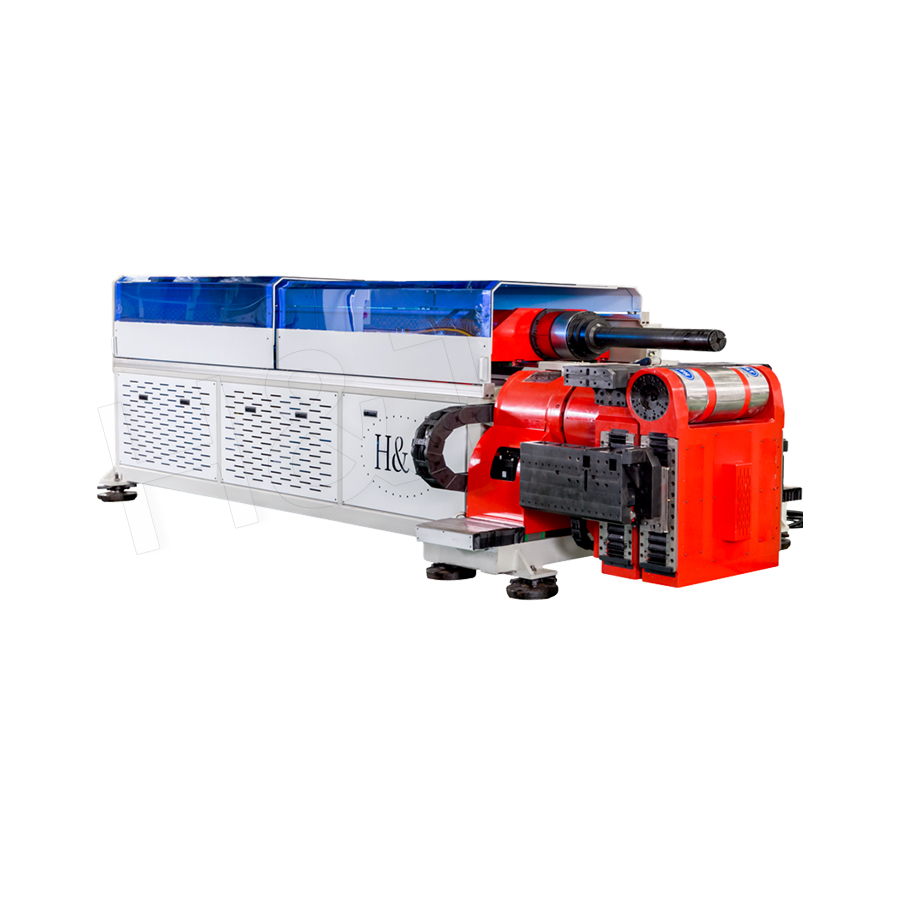
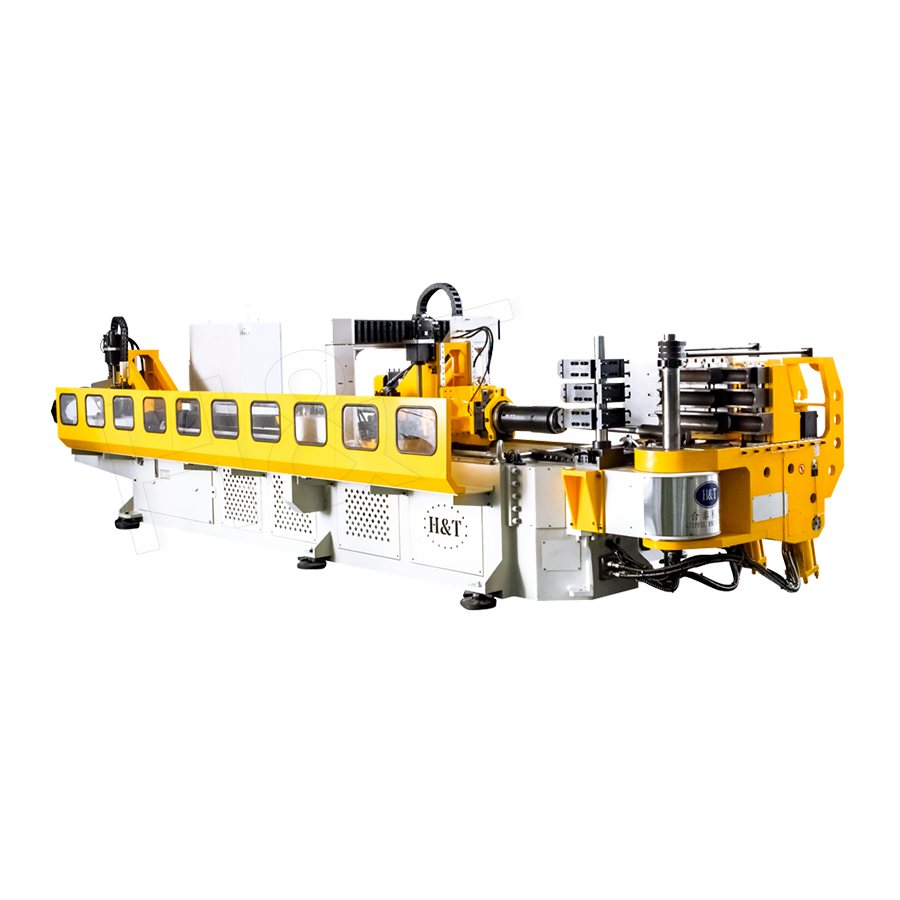
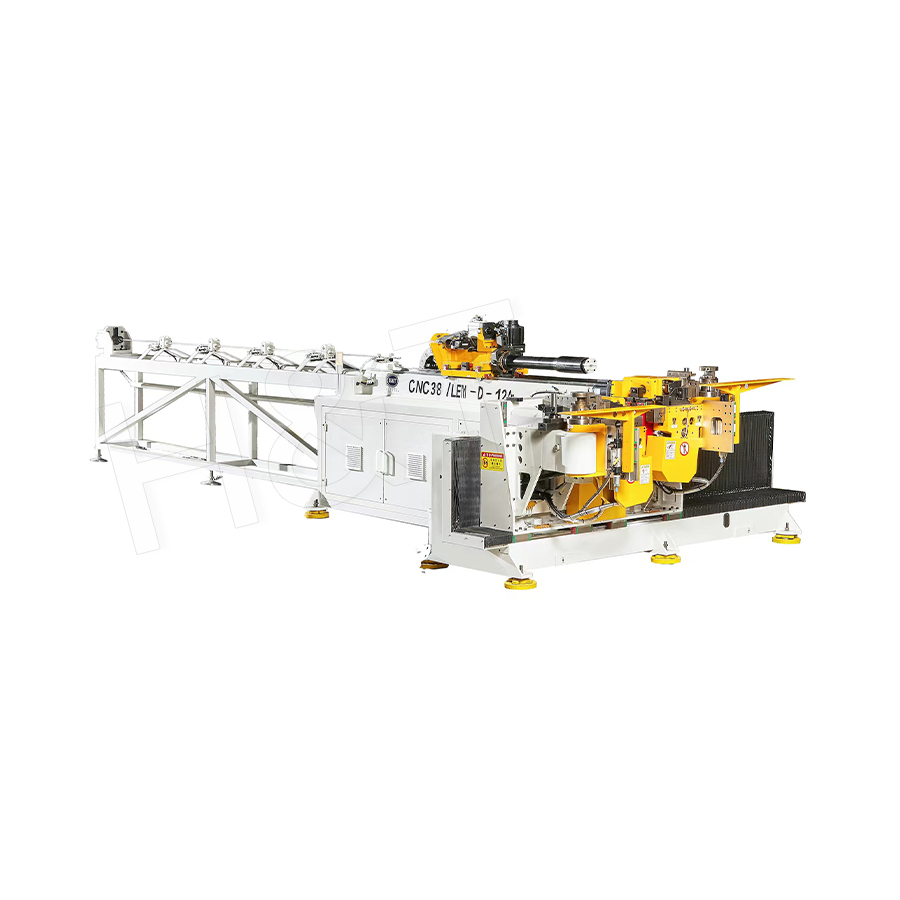
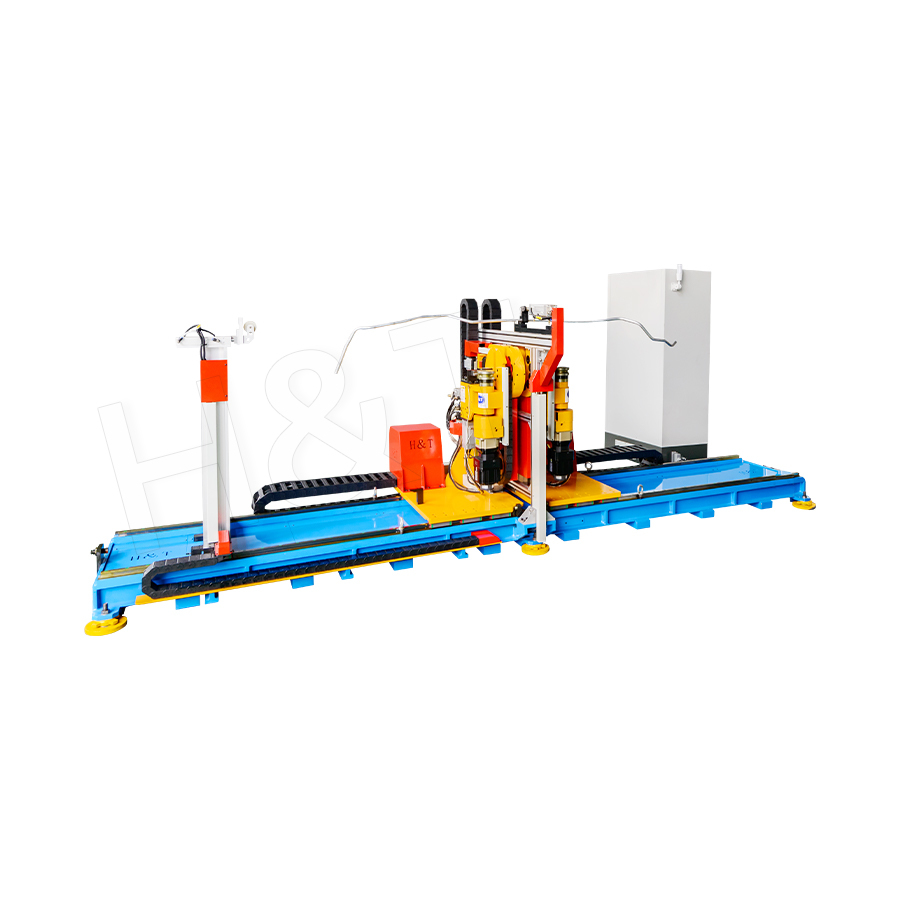
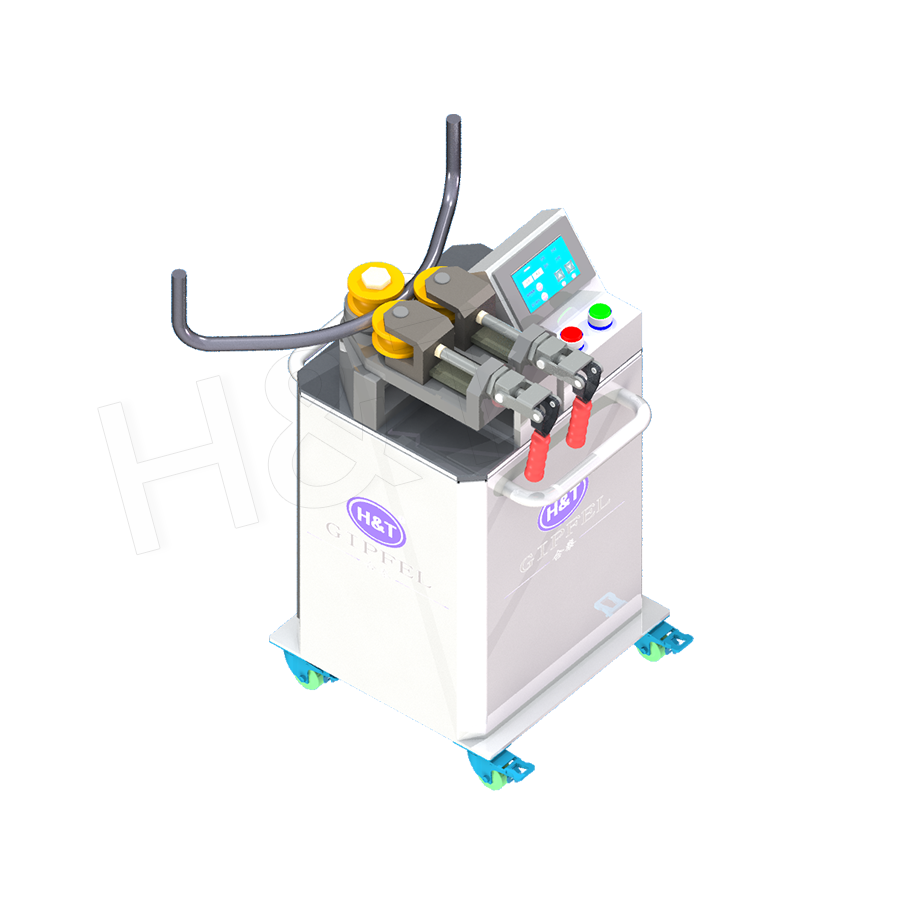
CNC曲げ加工 コンピュータ制御のサーボ モーターを使用して、回転、曲げ角度、チューブの送り距離、マンドレルの位置などの複数の機械軸を正確に調整することで機能し、金属チューブまたはパイプが金型の周囲で正確にプログラムされた形状に成形されます。 一般的な CNC チューブ ベンダーは、曲げ角度の公差を 0.1 度以内に抑えることができます。 人間のオペレーターによる入力により曲げサイクルごとにばらつきが生じるため、手動または半自動の曲げ装置では匹敵することのできない再現性のレベルです。
この精度は、曲げごとにオペレーターの判断に依存するのではなく、事前にプログラムされたシーケンスを実行する機械によってもたらされます。つまり、特定の部品に対してプログラムが検証されると、そのプログラムから製造される後続のすべての部品は寸法が同一になります。これは、部品の一貫性がアセンブリのフィット感に直接影響する自動車排気システムや航空宇宙用チューブなどの業界にとって重要な要件です。
コンテンツ
CNC曲げ動作を定義する中心軸
CNC チューブ曲げ機は複数の独立した軸を同時に調整し、それぞれの軸が曲げの特定の側面を制御します。これらの軸を理解すると、マシンがデジタル プログラムを物理的な曲がりに変換する方法が明確になります。
CNC主要曲げ軸
- 曲げダイをプログラムされた角度まで回転させる曲げ軸
- 送り軸。チューブを次の曲げの正しい位置に前進させます。
- 回転軸。チューブ全体をその中心線を中心に回転させ、次の曲げの平面を設定します。
- マンドレル軸。曲げ時の壁の崩壊を防ぐために内部サポートを配置します。
ハイエンドの CNC ベンダーには 5 つ、6 つ、またはそれ以上の制御軸が含まれていることが多く、クランプを解除したり、曲げの間にチューブを手動で再配置したりする必要がなく、複雑な複数平面の曲げを単一の連続サイクルで生成できます。
曲げ品質におけるマンドレルサポートの役割
CNC 曲げと単純な手動曲げを区別する最も重要な要素の 1 つは、内部マンドレル サポートの使用です。特に薄肉チューブや曲げ半径が狭く、チューブ壁がつぶれたり曲げ内側にしわが寄ったりする危険性が高い場合に当てはまります。
マンドレルのサポートが曲げの結果に与える影響
| マンドレルサポートなし | 曲げ半径が大きく、きつい曲げではシワが発生するリスクが高い厚肉チューブに適しています |
| ボールマンドレル | 一連のリンクされたボールを通じて内部サポートを提供します。これは、半径が小さい曲げに一般的です。 |
| ぴったりフィットしたマンドレル | 最も狭い半径と最も薄い壁の用途に対応するカスタム形状のサポート |
CNC システムは、マンドレルの引き抜きタイミングを曲げサイクルと正確に同期させます。これは、マンドレルの取り外しが早すぎたり遅すぎたりすると、たとえ適切にプログラムされた機械でも肉薄や表面マーキングが発生する可能性があるためです。
CNC 曲げサイクルが実際にどのように実行されるか
プログラムが読み込まれると、機械は反復可能な一連の動作を実行し、直線の管を CAD またはプログラミング ソフトウェアで定義された完成した曲げ形状に変換します。
一般的な CNC 曲げサイクル シーケンス
- チューブがロードされ、曲げダイに対してしっかりとクランプされます
- 送り軸は、最初にプログラムされた曲げ位置までチューブを前進させます。
- 回転軸はチューブを正しい曲げ面に向けます。
- 曲げ軸はダイを指定された角度まで回転させ、マンドレルの周囲に曲げを形成します。
- マンドレルはサイクルのプログラムされた時点で後退し、チューブ表面に跡が付くのを防ぎます
- プログラムで定義された追加の曲げごとにシーケンスが自動的に繰り返されます。
このシーケンスのすべてのステップは手動調整ではなくサーボ制御システムによって制御されるため、サイクル タイムは最初の部分から最後まで一貫したままになります。これが、CNC 曲げ加工が大量生産に好まれる主な理由です。
生産前のプログラミングとシミュレーション
通常、物理的なチューブを曲げる前に、曲げシーケンス全体をシミュレートする専用のチューブ曲げソフトウェアを使用して部品の形状をプログラムし、チューブ、マンドレル、および機械のクランプ ツール間の潜在的な衝突をチェックします。
シミュレーション ソフトウェアは、単一の部品が製造される前に工具の衝突を検出できます。 これにより、複雑なマルチベンド部品が試行錯誤によって機械上で直接プログラムされた場合に発生する可能性がある、高価な工具の損傷や材料の廃棄を防ぐことができます。この事前のシミュレーション手順は、複雑な 3 次元の曲げ形状を扱う管製造工場全体で標準的な手法となっています。
CNC 曲げが手動および半自動の方法より優れている理由
手動および半自動の曲げ機械は、曲げ角度とチューブの位置を制御するオペレーターのスキルに依存しており、曲げの複雑さが増すにつれて変動が顕著になります。 CNC 曲げは、製造される各部品に対して同じプログラムされたシーケンスを通じてすべての軸を制御することにより、このばらつきを排除します。
CNC曲げの比較優位性
- 生産工程全体にわたって一貫した曲げ角度精度
- ストップや角度ゲージを手動でリセットする場合と比較して、異なるパート プログラム間の切り替えが迅速になります。
- 複雑なマルチベンド形状におけるオペレーターのミスによるスクラップ率の削減
- ゼロから再プログラミングすることなく、繰り返しの製造オーダーのプログラムを保存および呼び出しできる機能
Tube Bending Machinery が構築した CNC システムなどのチューブ曲げ装置を製造するメーカーは、複雑な部品では手動曲げ方法では達成できない再現性と精度を実現するために、特にこの多軸サーボ制御アプローチを中心に機械を設計しています。
CNC 曲げチューブの一般的な用途
CNC 曲げの精度と再現性により、寸法精度が部品の機能やアセンブリのフィット感に直接影響を与える業界全体で好まれる方法となっています。
| 自動車の排気システム | 狭いアンダーボディのクリアランス内に収まるように、正確な複数面の曲げが必要です |
| HVAC および冷蔵ライン | 適切な流体または冷媒の流れを維持するには、一貫した曲げ半径が必要です |
| 家具および備品のチューブ | 一貫した美的および構造的な結果を得るには、再現可能な曲げが必要です |
| 航空宇宙および油圧チューブ | わずかな曲げ偏差でもシステムのパフォーマンスに影響を与える可能性があるため、厳しい公差が要求されます |
CNC 機械の曲げ品質に影響を与える要因
正確なサーボ制御を使用する場合でも、しわ、平らさ、または表面の跡のないきれいで寸法的に正確な曲げを実現するには、いくつかのプロセス変数を正しく設定する必要があります。
- チューブの直径と肉厚に合わせた正しいダイとマンドレルの選択
- チューブ、ダイ、マンドレル間の適切な潤滑により、曲げ時の摩擦を軽減します。
- 曲げ動作中のチューブの滑りを防ぐ正確なクランプ圧力
- 曲げサイクルと同期した正しいマンドレル後退タイミング
初期設定時にこれらの変数を正しく設定することは、多くの場合、実際のプログラミング手順よりも時間がかかります。これは、物理的な工具の設定が処理されるチューブの材質や形状と一致しない場合、適切に作成されたプログラムでも欠陥のある部品が生成されるためです。
適切な CNC 曲げ装置の選択
適切な CNC 曲げ機の選択は、チューブの直径範囲、肉厚、必要な曲げの複雑さ、および予想される生産量によって異なります。より制御された軸を備えた機械は、一般に、より複雑な形状をサポートしますが、より単純で大量の単一平面曲げ用途では、不必要なコストが追加される可能性があります。
などの設備 CNC曲げ加工 Tube Bending Machinery が製造する機械は、多軸サーボ制御とマンドレル同期を組み込んで設計されており、製造業者は単一のプラットフォーム上で単純な生産実行と複雑な複数平面の曲げ作業の両方を処理できる柔軟性が得られます。
精密チューブ曲げ
 製品や導入に関するご相談は、
お気軽にお問い合わせください。
製品や導入に関するご相談は、 お気軽にお問い合わせください。
独自開発ソフトウェアとスマート制御技術、さらに50件以上の特許により、生産プロセス全体の効率化と高度化を実現しています。
著作権 © 2025 by 合泰(南通)精密機械有限公司(Nantong Gipfel Precision Machinery Co., Ltd) 全著作権所有
