简体中文
 English
 日本語
 한국어
 Español
 русский
.jpg)
中国・江蘇省南通市海安経済技術開発区立発大道196号
ニュースカテゴリー
製品カテゴリ
12 Ga 厚さ (mm): 鋼板、ステンレス、アルミニウム、ワイヤーの値
図面で 12 ga と表記されており、ショップでミリメートル単位で作業している場合、必要な数値は通常 2.66 mm です。これは、コーティングされていない軟鋼板に使用されるメーカーの標準ゲージの 12 ゲージで、0.1046 インチに相当します。材料を変更すると、同じゲージ名でも異なる厚さが得られます。ステンレス鋼板では約 2.78 mm、亜鉛メッキ板では 2.75 mm、アルミニウム板ではわずか 2.05 mm です。
この約 0.7 mm の広がりは、見た目以上に重要です。 2.66 mm のシートでは金属の量が 4 分の 1 に近くなり、重量、剛性、曲げ半径、溶接パラメータ、部品ごとに支払う価格が変わります。ゲージは厚さの商品名であり、測定値ではないため、材料と準拠する規格によってミリメートルの値が決まります。
コンテンツ
1 つのゲージ番号が数ミリメートルの値に変換される理由
ゲージ テーブルは 19 世紀に特定の金属取引用に構築され、各取引は独自のものを保持していました。鋼板には 1 つのテーブルがあり、亜鉛メッキ鋼板には別のテーブルがあり、ステンレス鋼は ASTM A480 に従い、アルミニウムと銅は Brown と Sharpe に従い、鋼線は Washburn と Moen を使用し、インポートされた図面には依然として英国帝国標準ワイヤ ゲージが表示されます。そのため、誰かが 1 つの部品を切断する前に、同じ 12 ga が 4 つの異なるミリメートル値に到達します。
スケールの方向も購入者を混乱させます。ゲージ番号が大きいほど金属は薄いことを意味するため、14 ga は 12 ga よりも薄く、10 ga は厚くなります。これは、人々が図面で読み慣れているミリメートルの値とは逆です。
ISO、EN、GB などのメートル規格ではゲージ番号はまったく使用されません。厚さをミリメートル単位で許容範囲とともに記載しているため、曖昧さが解消されています。メートル法の国のサプライヤーが 12 ga のリクエストを受け取ったとき、正直な答えは「どの材質で、どの規格ですか?」という疑問です。
材質と規格別の12ゲージ換算表
| 材質と規格 | 12 ゲージ (インチ) | 12 ゲージ (mm) |
|---|---|---|
| 軟鋼板、メーカー標準ゲージ | 0.1046 | 2.66 |
| 亜鉛メッキ鋼板 | 0.1084 | 2.75 |
| ステンレス鋼シート、ASTM A480 | 0.1094 | 2.78 |
| アルミシート ブラウン&シャープ | 0.0808 | 2.05 |
| 銅板、ブラウン、シャープ | 0.0808 | 2.05 |
| スチールワイヤー、ウォッシュバーン、モーエン | 0.1055 | 2.68 |
| 銅線、AWG | 0.0808 | 2.05 |
| 英国帝国標準ワイヤゲージ | 0.104 | 2.64 |
表内の値はすべて公称値です。納入される厚さは、公称値付近の許容範囲内に収まります。そのため、2 つのサプライヤーが両方とも、同じマイクロメーターで測定が異なる 12 ゲージ材料を正直にラベル付けして出荷できるのです。
製造現場での違いが何を意味するか
曲げて成形する
あらゆる曲げに伴う弾性回復であるスプリングバックは、厚さと降伏強度とともに増加します。 2.05 mm アルミニウムから 2.66 mm スチールへの移行は、単に金属を 0.5 ミリメートル追加するだけではなく、ラムをどの程度曲げなければならないか、半径の外側がどの程度加工硬化するか、そして中立軸がどこに位置するかが変わります。
チューブでは、ウォールファクターが注目すべき数値です。外径を肉厚で割ったものです。外径 50 mm、壁厚 2.78 mm のチューブの壁係数は 18 近くあり、通常、曲げ半径が直径の約 1 ~ 1.5 倍に低下すると、マンドレルとワイパー ダイが必要になります。同じチューブが 2.05 mm の壁で到着した場合、壁係数は 24 を超え、以前は機能していたツールが曲がりの内側にしわを寄せ始め、外側は平らになります。
レーザー切断
2.6 mm ~ 2.8 mm の軟鋼の切断は、2 kW ~ 3 kW クラスのファイバー レーザーでは日常的であり、圧縮空気または窒素アシストにより、ほとんどのエッジを酸化の問題なく処理できます。同じ厚さのステンレス鋼は、より多くの電力とよりクリーンなアシストガスを必要とし、アルミニウムはより多くのビームを反射します。そのため、同じ 12 ゲージラベルが 2 つの異なる切断プログラムになる可能性があります。プロセスの基本については、この説明で説明されています。 レーザー切断 .
鋸切断、バリ取り、端部成形
丸鋸では、肉厚によってブレードのピッチと送り速度が決まります。 2.78 mm の壁は、粗いピッチと薄肉チューブよりも速い送りに耐えるのに十分な重さがありますが、端部の成形または溶接の前に切断のバリ取りまたは面取りのステップが必要です。 2.78 mm の壁に残る鋸跡は 1.5 mm の壁よりも深いため、バリ取り代はオペレータに任せるのではなく、プロセス シートに書き込む必要があります。
チューブとパイプの購入におけるゲージと肉厚の関係
パイプやチューブがゲージで指定されることはほとんどありません。パイプは公称パイプ サイズとスケジュールによって、チューブは外径と壁の厚さ (通常はミリメートルまたは十進数インチ) によって注文されます。したがって、チューブの注文における 12 ゲージのコールアウトは曖昧であり、最も安全な方法は、肉厚をミリメートル単位で引用し、ゲージ用語を相互参照としてのみ保持することです。アメリカのカタログの 0.109 インチの壁管は 2.77 mm で、ステンレス鋼の 12 ゲージに近いですが、軟鋼板の 12 ゲージとは異なります。
密度を使用すると、現実性を迅速に確認できます。軟鋼の重さは 1 立方センチメートルあたり約 7.85 グラムであるため、2.66 mm シート 1 平方メートルの重さは約 20.9 kg、2.78 mm シート 1 平方メートルの重さは約 21.8 kg になります。シート全体の重さを量ると、ほぼ 1 キログラムの差によって、工場が実際にどのゲージテーブルを使用したかがわかります。
公称厚みでも納品される厚みではありません。冷間圧延シートの規格では、一般に 2.6 mm 製品で約 0.10 mm のバンドが許容されますが、熱間圧延またはコーティングされた材料はそれより緩い場合があるため、12 ゲージの注文は、規格、工場、およびコーティング重量に応じて、およそ 2.55 mm から 2.90 mm の間のどこかに届く可能性があります。
12 ゲージをミリメートルに変換する際の実用的なチェックリスト
- 見積もりまたは注文する前に、どの材質とどの規格かを尋ねてください。
- 注文書にミリメートル値と公差を記入し、相互参照としてゲージ名を括弧内に残しておきます。
- ワイヤゲージは別のテーブルで実行されるため、12 ga がシート、チューブ壁、またはワイヤを指すのかを確認してください。
- 入ってくる材料を、片端のテープではなく、シートまたはチューブの周囲の 3 点でマイクロメーターを使用して測定します。
- 大量配送の場合は重量チェックを使用してください。12 ゲージの軟鋼の場合、1 平方メートルあたり約 21 kg です。
- 測定されたミリメートル値と一致するように、曲げ半径、マンドレルの選択、ダイのクリアランス、鋸刃のピッチ、溶接パラメータを含むセットアップ シートを更新します。
12ゲージ作業に適合する機器
機械を購入する際には、ラベルではなく実際の壁の厚さに合わせて機械のサイズを決める必要があるため、ゲージをミリメートルに変換することも重要になります。 Gipfel Precision Machinery は、2010 年から中国の南通市で活動しており、通常 12 ゲージのチューブが該当する 2.0 mm ~ 2.8 mm の壁バンドを真正面からターゲットにしたチューブの曲げ、切断、端部成形および自動化装置を製造しています。
厚壁チューブの場合、ベンダーはフレームの剛性と、18 近くの壁係数でスプリングバック補償を維持するための制御分解能を必要とします。
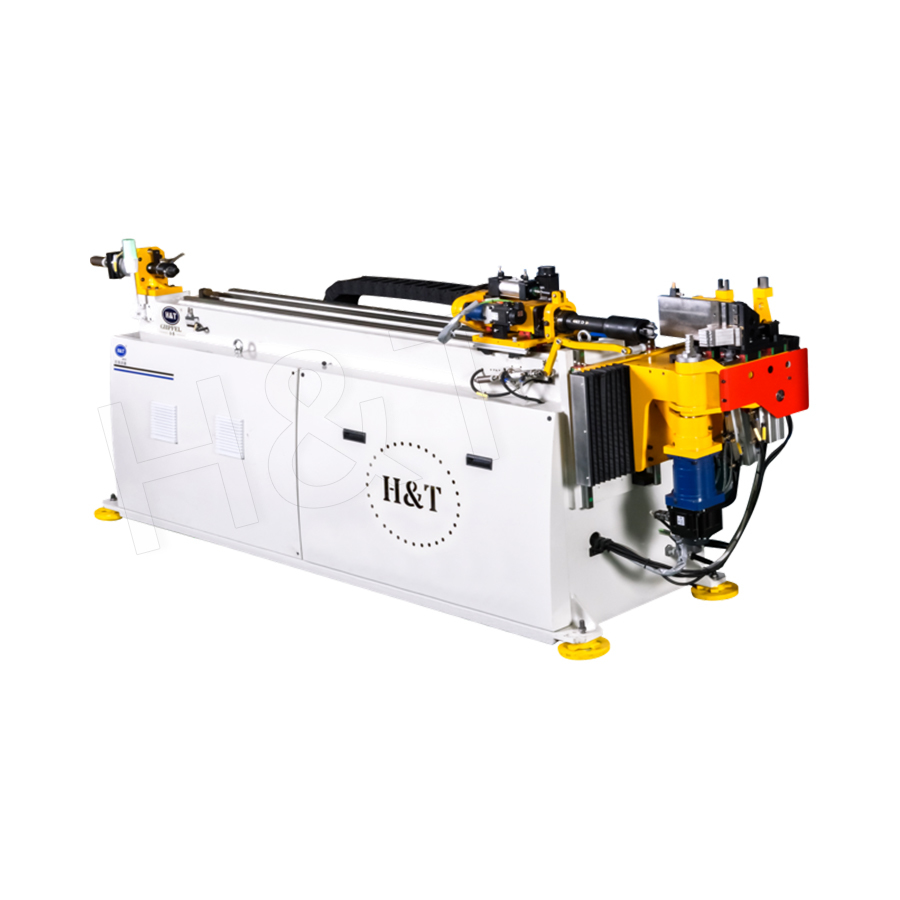
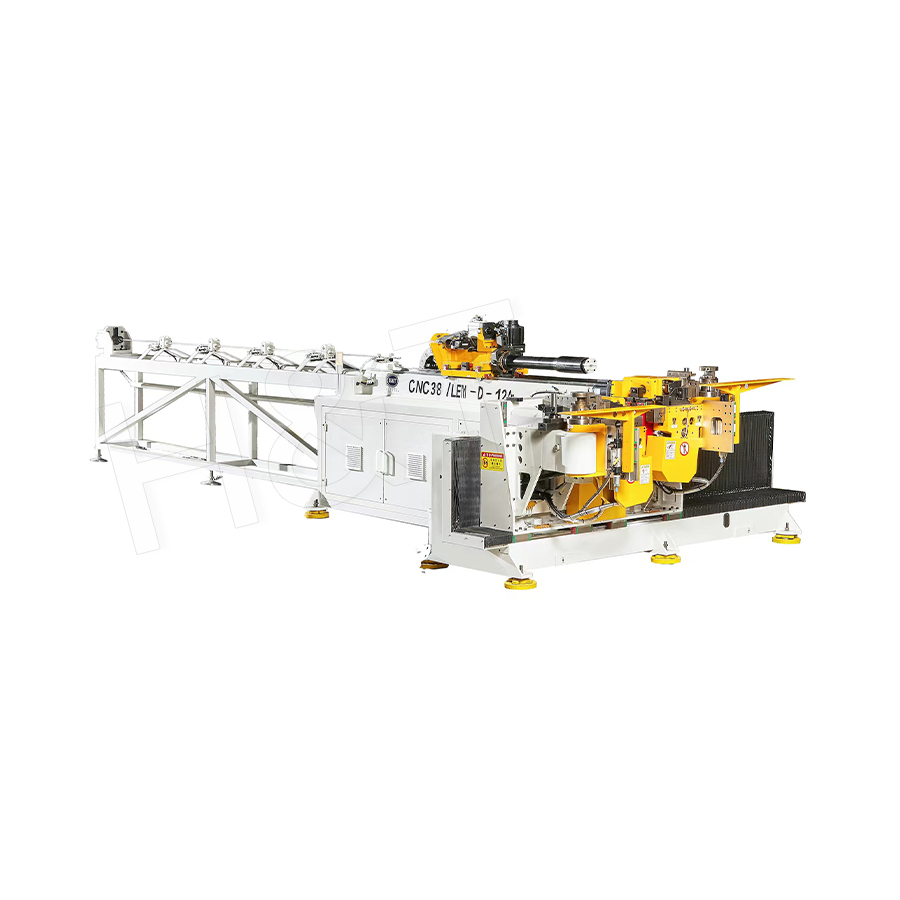
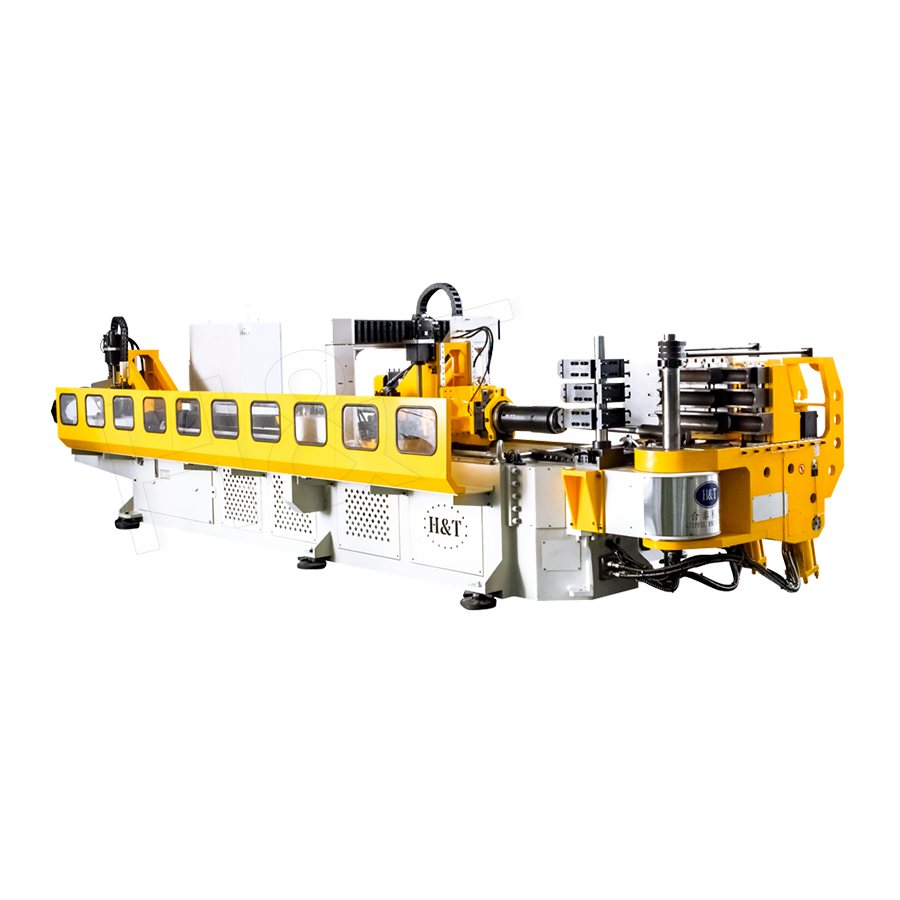 強力型CNCチューブベンディングマシン CNC65×E-9A 厚肉チューブの曲げ加工では、サーボ駆動の 3 軸制御、スプリングバック補正、HeTai6.0 シミュレーションにより、高精度の大スパン成形をサポートします。 製品を見る→
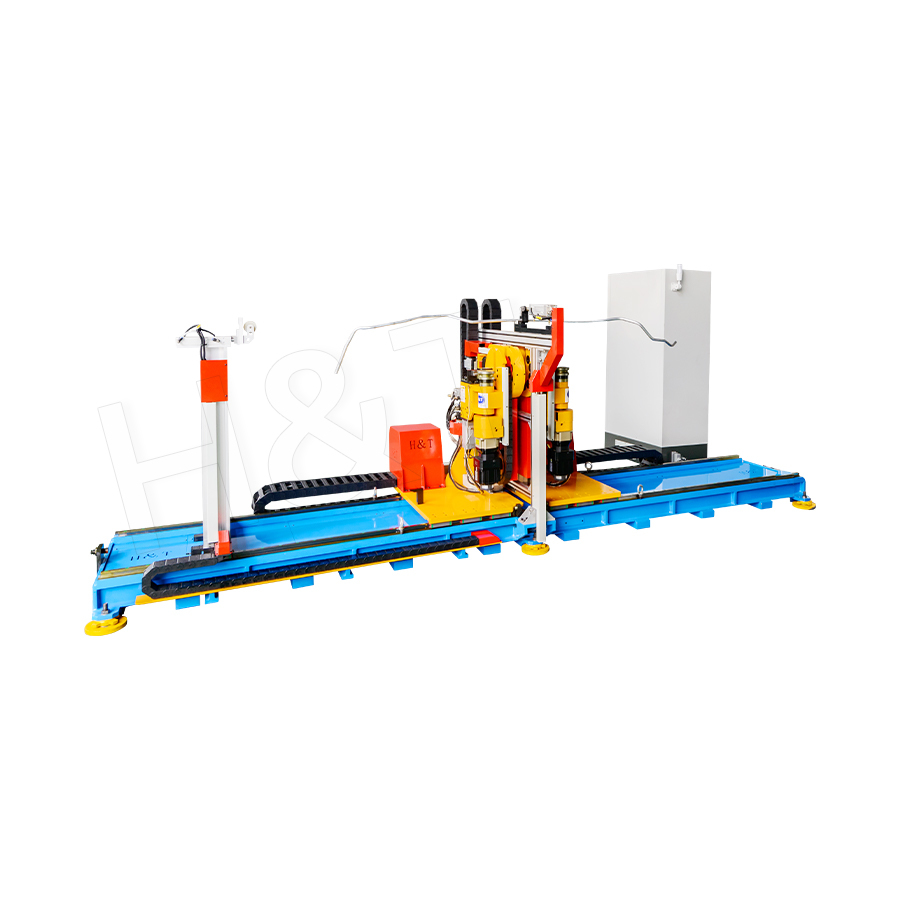
同じチューブを一定の長さに大量に切断する必要がある場合、サーボ送りを備えた鋸で面取りや端部の成形前に切断長さを一定に保ちます。
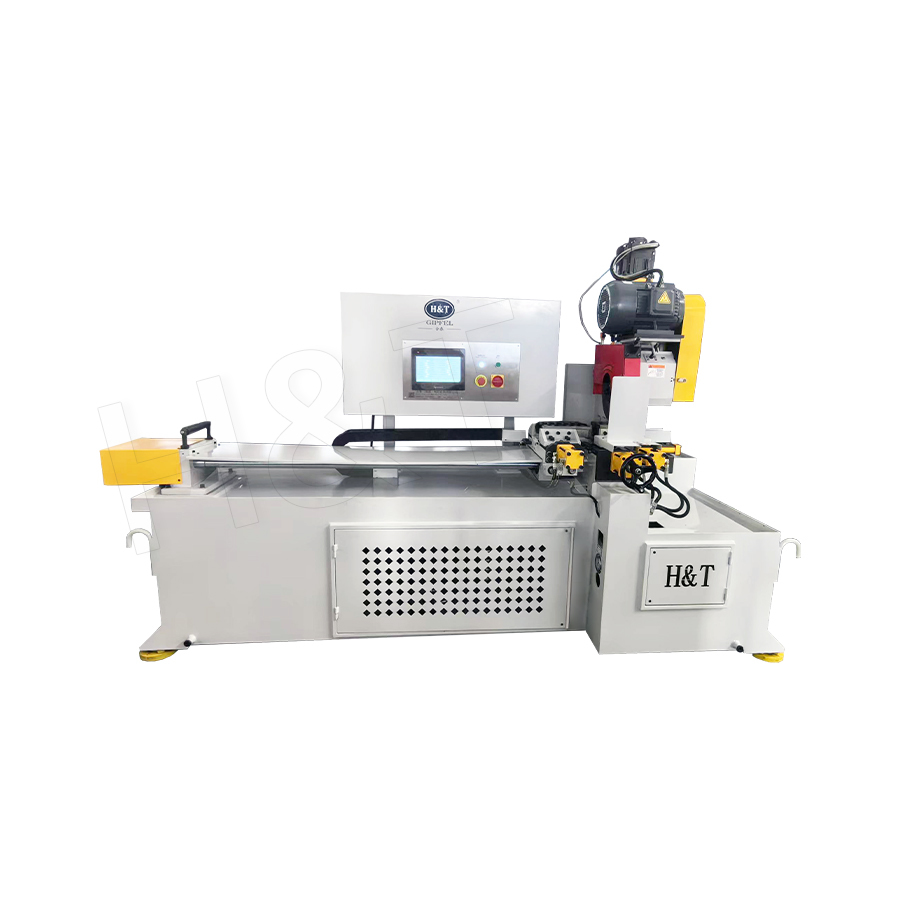 自動供給金属丸鋸切断機 大量の一定の長さの切断作業の場合、自動送りと PLC 制御により、面取りや端部成形の前に一貫した切断を維持できます。 製品を見る→
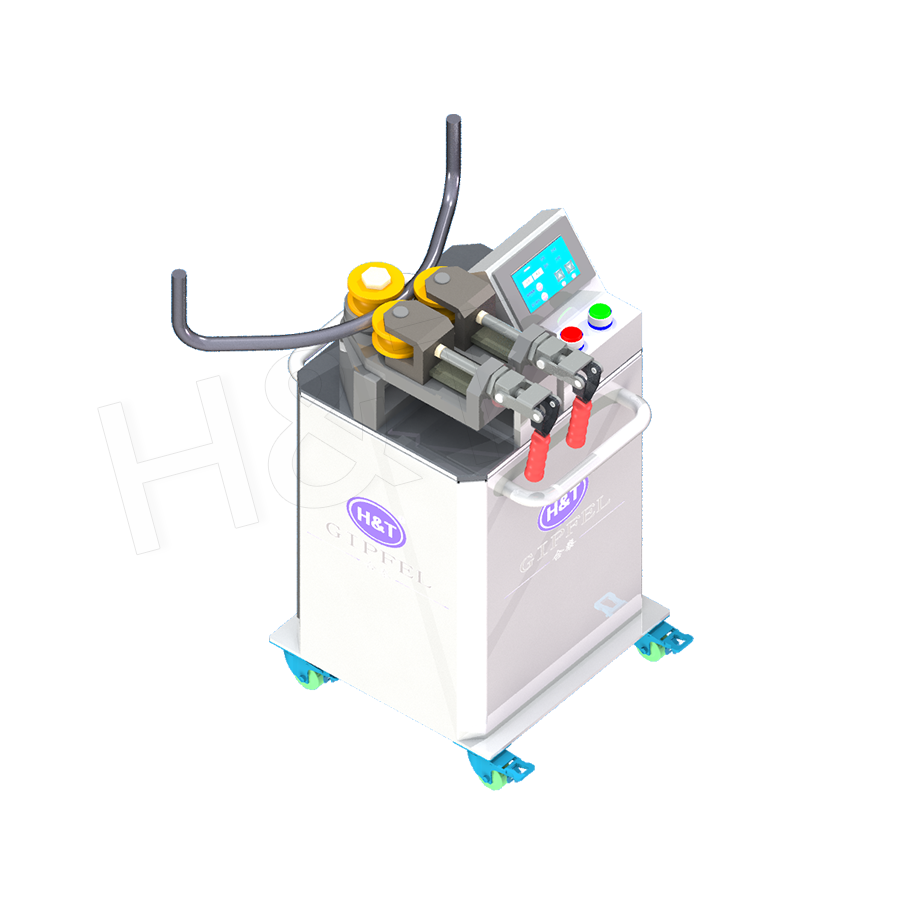
チューブの端では、壁が 2.7 mm であるため、材料に亀裂を入れることなくフレア、縮小、または溝を付けるのに十分なトン数を備えた成形機が必要です。
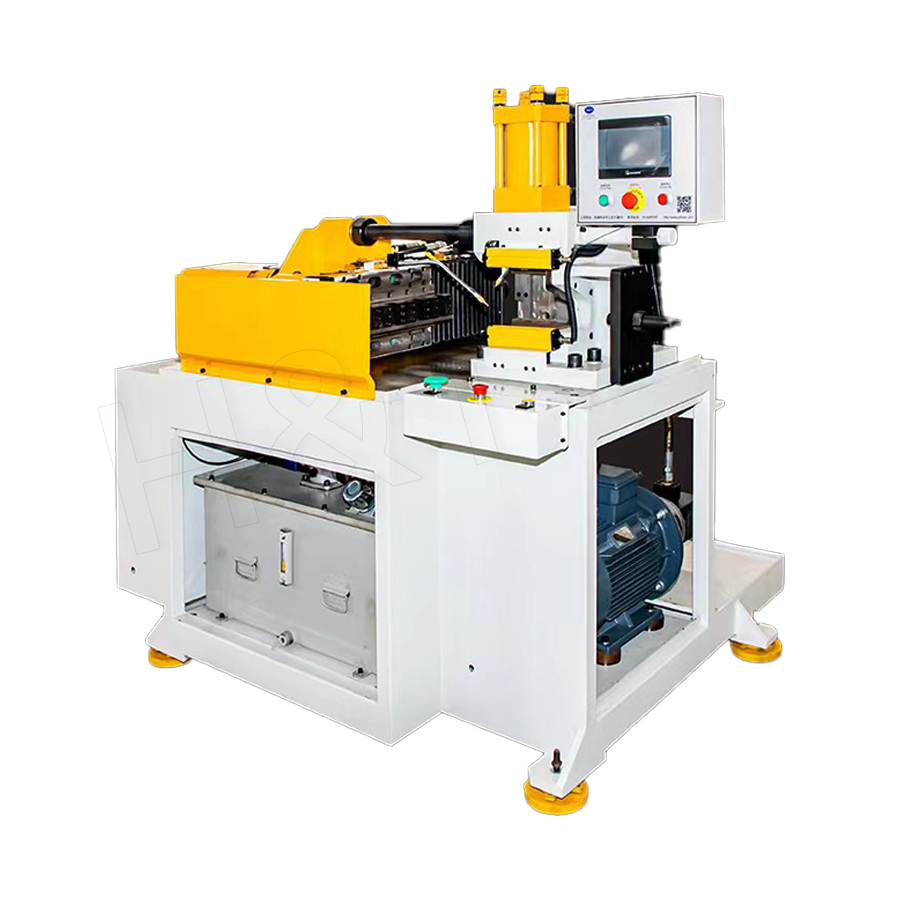 ギプフェル チューブエンドフォーミングマシン TM30~TM120 チューブ端のフレア加工、縮小加工、または溝入れの場合、この PLC 制御の成形機は、さまざまなパイプ継手に適合するカスタム金型と最大 TM120 のモデルを使用します。 製品を見る→
この範囲の機械は、顧客独自のサンプル材料を使用して FAT および SAT を実行して組み立て、テスト、承認され、標準納期は 90 ~ 120 日です。
12 ゲージは、図面では便利な省略表現であり、発注書では弱い仕様です。正確な材質と規格をミリメートルに変換し、公差を付けてミリメートルの値を書き込み、マイクロメーターとスケールチェックで確認します。下流のすべてのステップ、曲げ半径、切断プログラム、ダイのクリアランス、溶接の設定は、ラベルではなく実際の数値に従います。機械を特定の壁厚に適合させるためのサポートが必要な場合は、図面とミリメートル値をメールで送信してください。 お問い合わせページ チームはあなたの測定値に基づいて作業します。
精密チューブ曲げ
 製品や導入に関するご相談は、
お気軽にお問い合わせください。
製品や導入に関するご相談は、 お気軽にお問い合わせください。
独自開発ソフトウェアとスマート制御技術、さらに50件以上の特許により、生産プロセス全体の効率化と高度化を実現しています。
著作権 © 2025 by 合泰(南通)精密機械有限公司(Nantong Gipfel Precision Machinery Co., Ltd) 全著作権所有