简体中文
 English
 日本語
 한국어
 Español
 русский
.jpg)
中国・江蘇省南通市海安経済技術開発区立発大道196号
ニュースカテゴリー
製品カテゴリ
25x25x2 mm 角鋼管のメートルあたりの重量: 正確な数値と製造公差
見積もり途中の製造工場には冶金学の講義は必要ありません。 1 つの番号が必要です。フレームの注文が 25×25×2 mm の角鋼管に依存する場合、1 メートルあたりの重量によって、運賃見積り、パレット数、受け入れドックのクレーン能力、および 2 人で束を持ち上げることができるかどうか、またはフォークリフトを予約する必要があるかどうかが決まります。
簡単に言うと、公称寸法と 1 立方センチメートルあたり 7.85 グラムの密度から計算すると、炭素鋼の場合は 1 メートルあたり 1.44kg です。実際にトラックに積まれるチューブは通常少し軽く、1 メートルあたり 1.34 ~ 1.41 kg の間になります。これは、実際の正方形の中空部分は角が丸いためです。これら 2 つの数字のどちらを使用する必要があるかは、サプライヤーに見積りを行うか、見積りを行うか、またはサプライヤーに支払うかによって異なります。
コンテンツ
簡単な答え: 1 メートルあたり 1.44kg
標準理論式と 1 立方センチメートルあたり 7.85 グラムの鋼密度を使用すると、25 x 25 x 2 mm の正方形の中空セクションの重量は 1.4444 kg/メートルになります。これは、ほとんどの製造テーブルに印刷される数値であり、他のデータが利用できない場合、ほとんどの購買システムがデフォルトで設定する数値です。
輸送予算を決める前に、請求書、輸送計画、出荷書類が実際に書かれている単位の同じセクションを確認すると役立ちます。
| 測定する | 値 |
|---|---|
| 1メートルあたりの重量 | 1.44 kg |
| 長さ6mあたりの重量 | 8.67kg |
| 長さ12mあたりの重量 | 17.33kg |
| 1フィートあたりの重量 | 0.44kg (約0.97ポンド) |
| 1トンあたりの長さ | 約692m |
| 1トンあたり6メートルの長さ | 約115個 |
| 6mの長さ100本の重さ | 約867kg |
1.44kgのフィギュアがどのように作られるのか
正方形の中空セクションの重量は、断面内の鋼の面積を計算し、長さを掛け、次に材料の密度を掛けるという単純な原理に基づいて測定されます。計算に関しては何も複雑なことはありません。そのため、計算に関する論争はほとんどの場合、算術ではなく仮定に関するものになります。
- 外側の面積: 25 mm × 25 mm は 625 平方ミリメートルになります。
- 内部の空隙: 壁の厚さは各辺で 2 mm であるため、内部の正方形は 21 mm x 21 mm、つまり 441 平方ミリメートルになります。
- 鋼の面積: 625 マイナス 441 は 184 平方ミリメートルの金属に相当します。
- 体積: 長さ 1,000 mm で 184 平方ミリメートルは、184,000 立方ミリメートル、つまり 184 立方センチメートルになります。
- 質量: 184 に 1 立方センチメートルあたり 7.85 グラムを掛けると 1,444 グラムとなり、これはよく知られている 1 メートルあたり 1.44 kg になります。
本物のチューブの重さがテーブルより軽い理由
冷間成形角管は鋭利な角がありません。外側のコーナーの半径は通常、壁の厚さの約 2 倍であるため、このセクションでは約 4 mm になります。丸みを帯びた金属の除去には、184 平方ミリメートルのうち約 14 平方ミリメートルが必要になります。理論上の数値は、1 メートルあたり約 1.34 kg に低下します。熱間仕上げされたセクションは、壁の厚さの約 1.5 倍という小さな半径を使用し、1 メートルあたり 1.38 kg 近くになります。市販のチューブは通常、これらの値の間に収まるため、工場証明書の認定重量がシャープ コーナーの計算と正確に一致することはほとんどありません。
他の材質の重量
- ステンレススチール 304 7.93 グラム/立方センチメートル: 1 メートルあたり約 1.46 kg。
- ステンレススチール 316 7.98 グラム/立方センチメートル: 1 メートルあたり約 1.47 kg。
- アルミニウム 6061 2.70 グラム/立方センチメートル: 1 メートルあたり約 0.50 kg。
- 溶融亜鉛めっき炭素鋼: 亜鉛層に約 4 ~ 6 パーセントを追加するため、1 メートルあたり約 1.50 ~ 1.53 kg になります。
同じ計算を 25 x 25 mm の中実バーに適用すると、1 メートルあたり 4.91 kg となり、中空部分の 3 倍以上になります。そもそも角パイプがフレームやガード、ラックに使われるのはこの隙間が理由なのです。
スケールの数字が請求書とほとんど一致しない理由
テーブル値とトラック スケールの間には 2 つの許容差があります。溶接されたチューブの壁の厚さは、通常公称値の約 10% の制限内で変化します。また、中空セクションの規格では、一般に、個々の長さに対してほぼ同じオーダーの質量偏差が許容され、フルオーダー全体にわたってより厳密な制御が適用されます。コーティング、油膜、水分が上に少し追加されます。
少量ではノイズとなります。 20トンではそうではありません。 20 トンの注文で 5 パーセントの誤差があれば、鋼材 1 トンに相当し、サプライヤーが理論上の重量に基づいて請求し、運送業者が実際の重量に基づいて請求する場合、これら 2 つの文書は一致しません。どの根拠が適用されるのかを早めに質問し、その回答を注文書に記載しておいてください。別の方法としては、フレームが溶接されてから 3 週間後にクレジットノートについて話し合うこともあります。
25 x 25 x 2 mm のチューブを所定の長さに切断
このセクションの重さは 6 m で 8.67 kg で、1 人で楽に扱えるほど軽いですが、100 本の長さになると 867 kg になり、フォークリフトでパレットに載せる必要があります。それはノコギリではなく手動測定がボトルネックになる点でもあります。細かい刃を備えた精密なコールドソーは、この壁をきれいに切断し、ドレッシングをほとんどまたはまったく必要としない端を残しますが、研磨チョップソーは切断端が焼けてバリが残る傾向があり、端の成形作業の前に除去する必要があります。
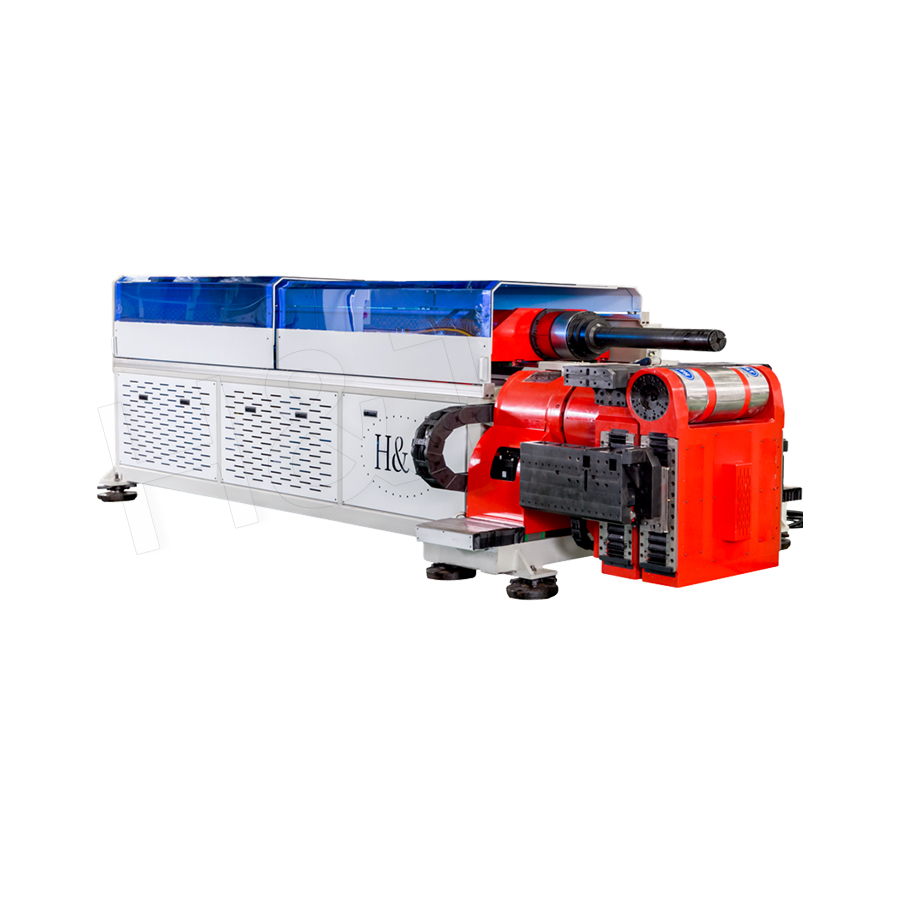
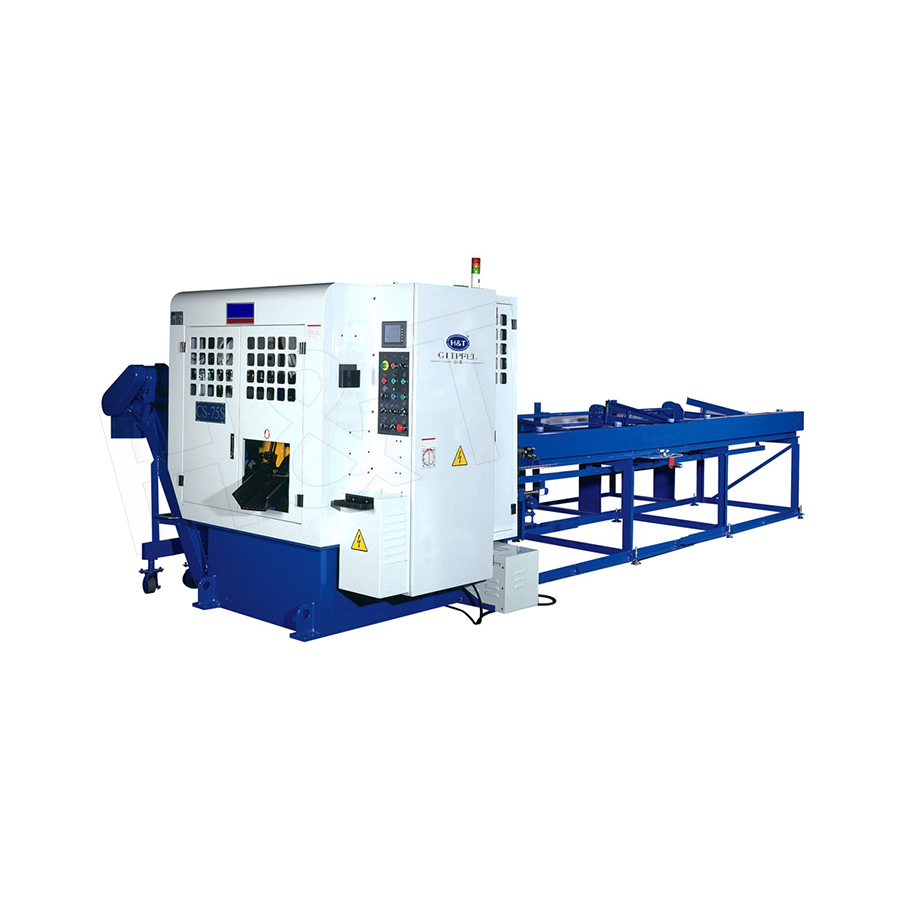 薄肉金属用精密コールドソー切断機 2 mm 角チューブをきれいに切断するため、この自動コールドソーは微細なタングステンカーバイドブレードとサーボ送りを使用してバリや歪みを軽減します。 製品を見る→
壁が 2 mm の正方形のセクションの場合、鋸の出力よりもブレードの選択が重要です。歯のピッチが粗すぎると薄い壁に引っかかり、送り圧力が高すぎるとチューブが切断されずに変形してしまいます。
25×25×2mm角管曲げ
25 mm の正方形セクション上の 2 mm の壁は薄壁アプリケーションであり、円形チューブとは異なる動作をします。平らな面は回転に抵抗するため、材料は丸い部分のように応力を再分散できず、リスクは内壁のしわ、外面の平坦化、および曲げ半径と鋼のグレードによって異なる顕著なスプリングバックへと移行します。
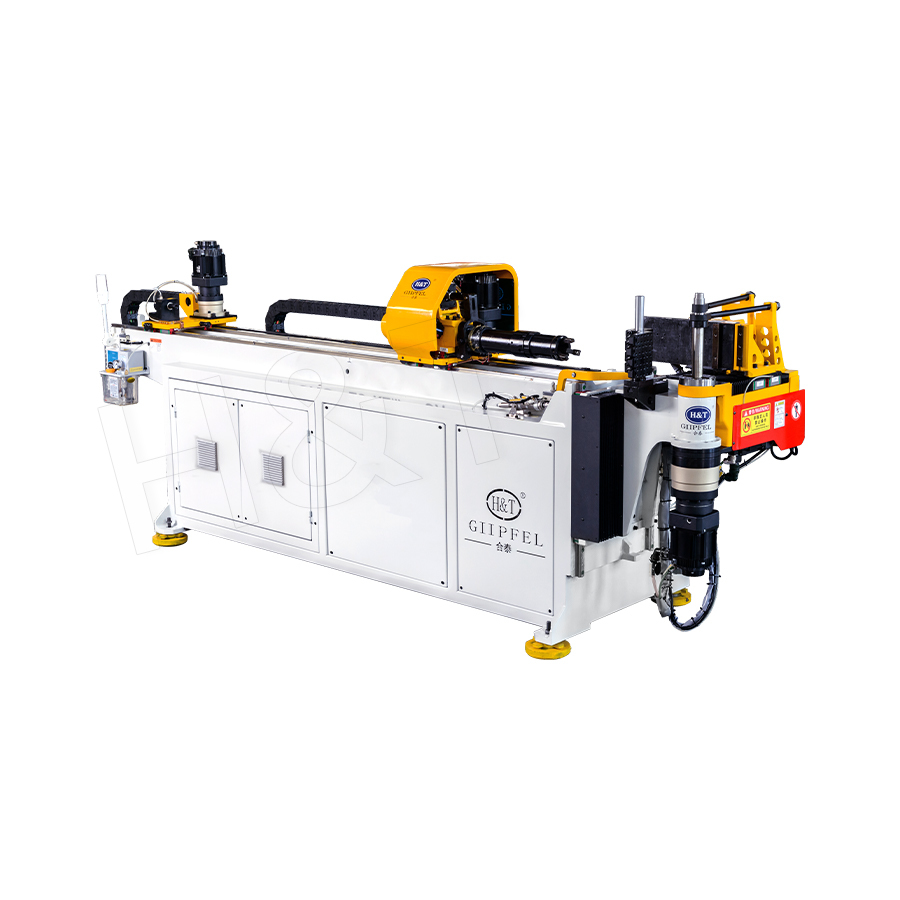
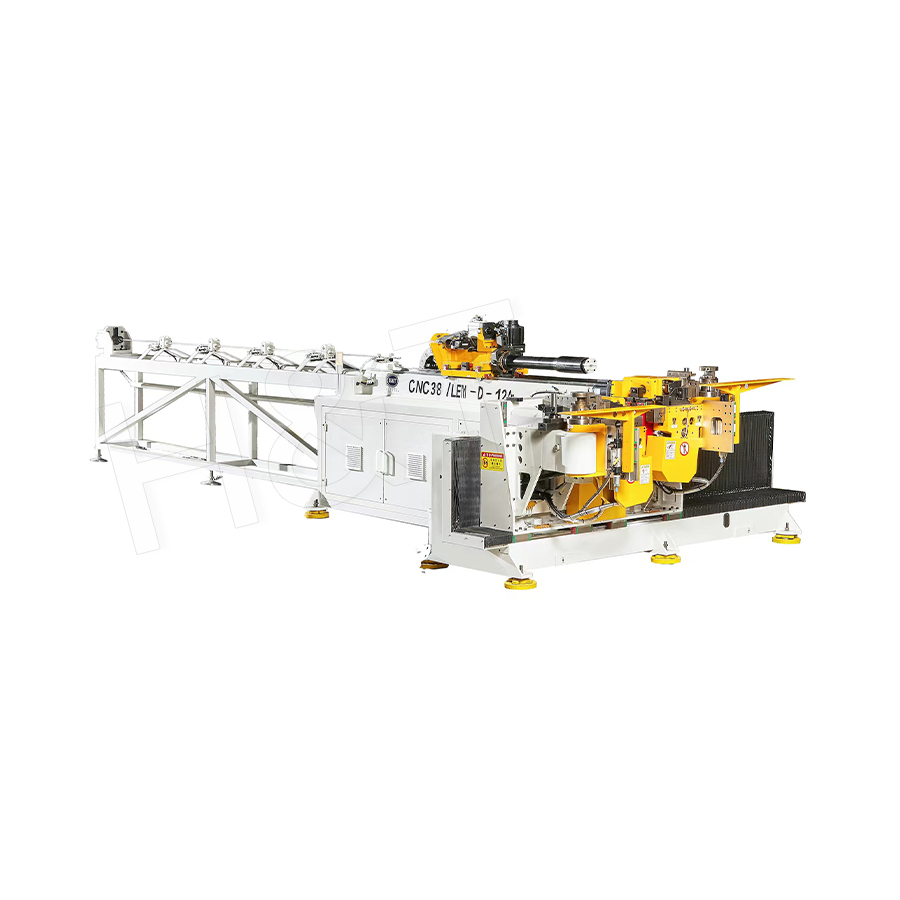
実用的なルールとして、断面の高さの約 3 倍よりもきついものには、マンドレルとワイパー ダイを使用し、生産を開始する前に材料の実際の熱で試しに曲げる必要があります。安定した完全に制御されたベンドアームを備えた頑丈な機械により、2 番目と 200 番目のピースでの再現性が得られます。これは、軽量の装置では通常、薄肉角チューブでは失敗する箇所です。このプロセスの背後にある原則については、この説明で詳しく説明します。 CNC曲げ加工とは .
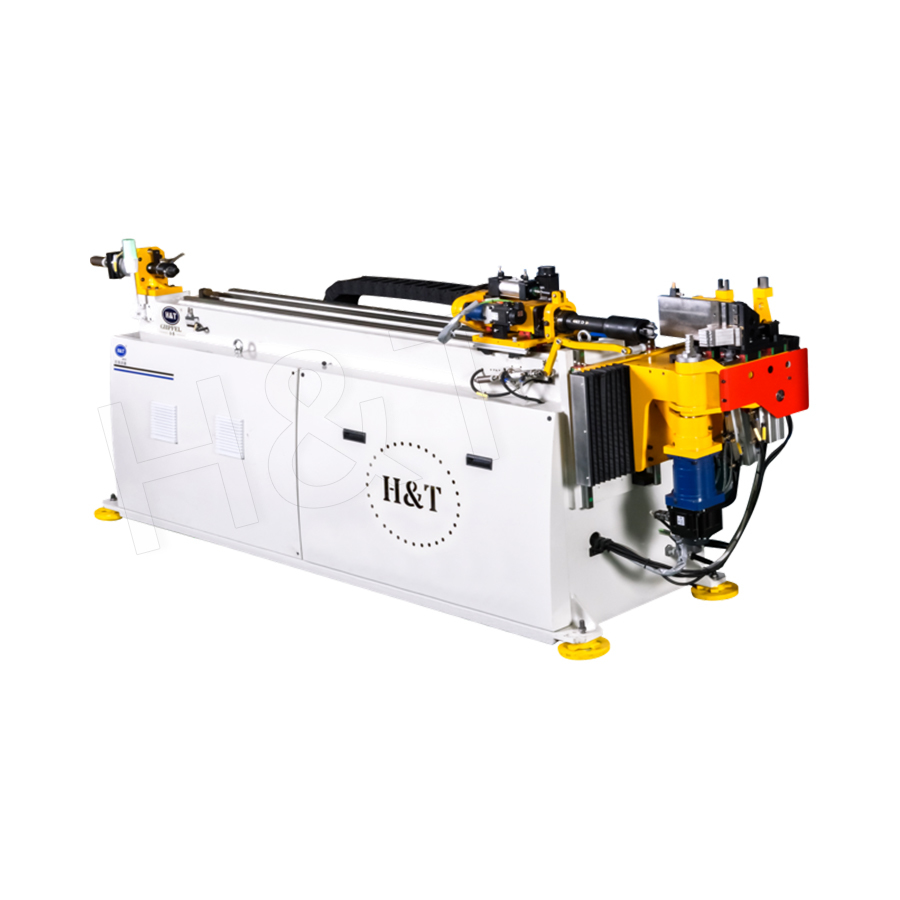
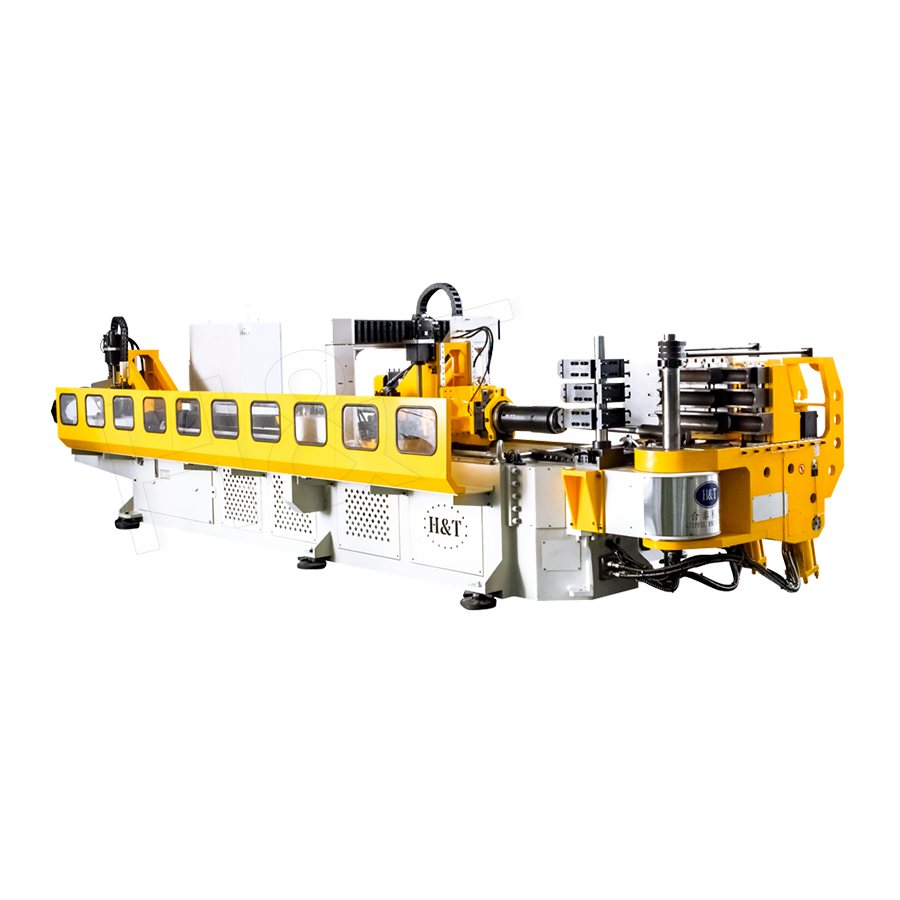 強力型CNCチューブベンディングマシン CNC65×E-9A 大スパンまたは肉厚のパイプで再現性が重要な場合、この 3 軸サーボ ベンダーは多層金型変更と 3D 干渉シミュレーションを提供します。 製品を見る→
量が増えると自動化が計算を変える
部品番号が数千個に達すると、1 メートルあたり 1.44 kg は購入数値ではなくなり、スループット数値になります。すべての手動リフト、すべての手による切断、すべての検査ポイントには、鋼材の価格に比例しない人件費がかかります。鋸を自動フィーダーに接続し、切断と面取りまたはバリ取りを 1 つのラインで結び付けることで、取り扱い手順がなくなり、シフト全体で長さの一貫性が数百分の 1 ミリメートル以内に保たれます。
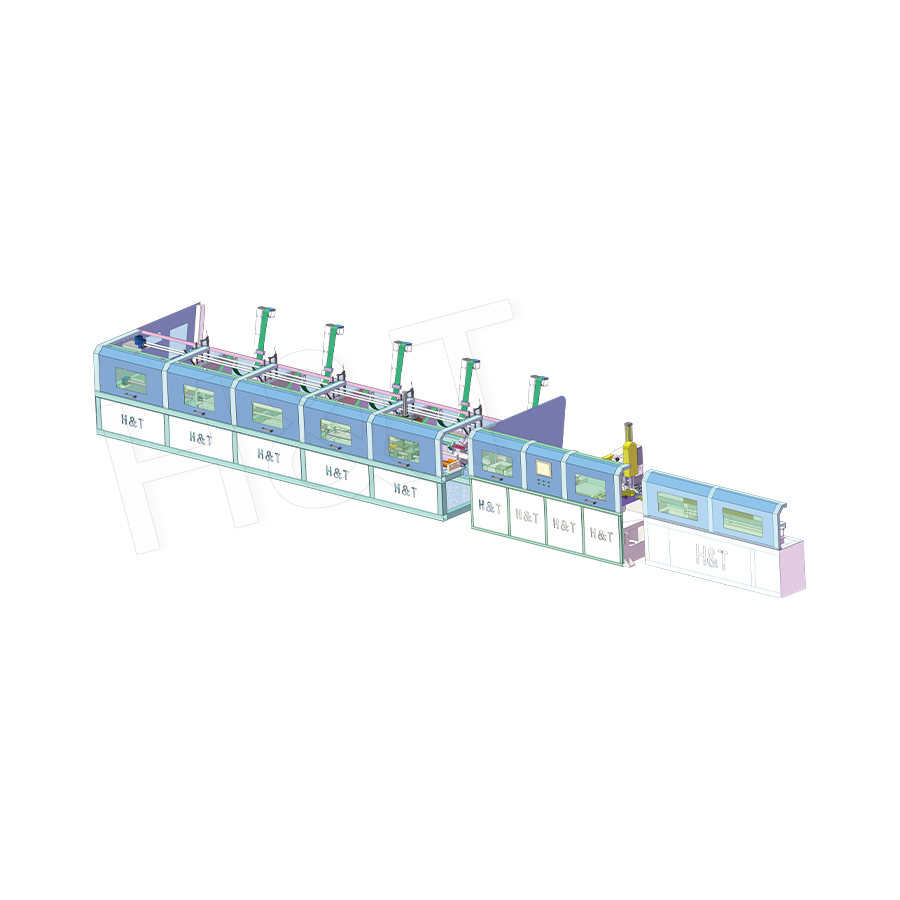 チューブ加工用丸鋸切断自動化ライン 大量のチューブを切断する場合、この自動化ラインはサーボ送り、切断、排出、バリ取りを組み合わせて手作業を減らし、長さの精度を維持します。 製品を見る→
計算は簡単です。手動操作の負荷時間あたりのコストと自動セルの償却コストを比較すると、通常、答えは 1 日あたり 1 シフトから 3 シフトの間に表示されます。
近傍の角管サイズ早見表
ほとんどのフレーム設計では、最終的に 2 つまたは 3 つの壁の厚さを比較することになります。これらの数値は、同じ 7.85 グラム/立方センチメートル密度を使用した炭素鋼の理論値であるため、25 x 25 x 2 mm の 1.44 kg/メートルという答えと直接比較できます。
| サイズ(mm) | 1メートルあたりの重量 |
|---|---|
| 20×20×1.5 | 0.87kg |
| 20×20×2 | 1.13kg |
| 25×25×1.5 | 1.11kg |
| 25 x 25 x 2 | 1.44 kg |
| 25×25×2.5 | 1.77kg |
| 25×25×3 | 2.07kg |
| 30×30×2 | 1.76kg |
| 40×40×2 | 2.39kg |
| 50×50×3 | 4.43kg |
簡単な購入チェックリスト
見積段階での 5 つの質問により、現場に届く重量に関するほぼすべての紛争を防ぐことができます。
- 価格は理論重量に基づいていますか、それとも実際の計量重量に基づいていますか、また合意された数値を記載している文書はどれですか?
- チューブを管理する規格はどれですか?また、単一の長さおよびフルオーダーの場合、どのような質量および肉厚の許容差が許容されますか?
- オファーの重量を算出するために、どのような密度とコーナー半径の仮定が使用されましたか?
- 亜鉛メッキ材料の場合、亜鉛コーティングは含まれていますか? 1 平方メートルあたりのコーティング質量は何ですか?
- 梱包されたバンドルの重量は、受け取り場所で利用可能な吊り上げ装置と一致していますか?
後でチューブを曲げたり、切断したり、端部を形成したりする人は、工具を注文する前に壁の厚さとコーナーの半径も受け取る必要があります。これら 2 つの値がマンドレルのサイズ、ブレードのピッチ、および試し曲げの設定を決定するためです。
25 x 25 x 2 mm の角鋼管の場合、1 メートルあたり 1.44 kg が見積もられる数値であり、スケールで予想される数値は 1 メートルあたり 1.34 ~ 1.41 kg です。構造計算と運賃見積りには理論上の数値を使用し、請求書を照合する場合は実際の範囲を使用し、大量の注文をリリースする前に必ず書面で許容範囲の基準を確認してください。
次のステップがチューブを切断、曲げ、面取り、または成形して完成部品にする場合、通常、最後の数グラムよりも装置の決定が重要になります。私たちのチームは南通でチューブ成形機械を構築し、世界中での設置をサポートしています。 レビューのために図面またはサンプル部品を送信します 新しいプロジェクトに現実的なプロセス計画が必要なときはいつでも。
精密チューブ曲げ
 製品や導入に関するご相談は、
お気軽にお問い合わせください。
製品や導入に関するご相談は、 お気軽にお問い合わせください。
独自開発ソフトウェアとスマート制御技術、さらに50件以上の特許により、生産プロセス全体の効率化と高度化を実現しています。
著作権 © 2025 by 合泰(南通)精密機械有限公司(Nantong Gipfel Precision Machinery Co., Ltd) 全著作権所有