

 简体中文
 English
 日本語
 한국어
 Español
 русский
.jpg)
中国・江蘇省南通市海安経済技術開発区立発大道196号

ニュースカテゴリー
製品カテゴリ
CNC鋼管曲げ機とは何ですか?工場完全ガイド
ある製造工場が、それぞれ 4 つの曲げを備えた同一の鋼管 800 本の契約を獲得しました。オペレーターは手動で曲げることができますが、最初の 50 個の部品を過ぎると角度がずれ、クランプの跡が現れ、品質検査官が拒否する部品が増えていきます。それは、議論が Cノースカロライナ州 鋼管曲げ機に移った瞬間です。
Cノースカロライナ州 鋼管曲げ機は、手動レバーの代わりに、事前にプログラムされた命令を使用して鋼管を曲げる自動化ツールです。バッチ全体で同じ曲げジオメトリを繰り返します。これは、公差が厳しく、納期が決まっている場合に生産管理者が必要とするものです。この記事では、機械とは何か、その主要コンポーネントがどのように機能するか、ノースカロライナ州 や手曲げとの比較、一般的な機械タイプ、購入前に何を評価すべきかについて説明します。
コンテンツ
CNC鋼管曲げ機とは何ですか?
CNC鋼管曲げ機は、コンピュータープログラムで曲げ加工を制御します。プログラムは機械に 3 つのことを指示します。つまり、パイプを前方にどれだけ送り込むか、曲げの間でパイプ平面をどれだけ回転させるか、そして曲げアームで到達する曲げ角度です。これら 3 つの動きは通常、送り軸、平面回転軸、曲げ軸と呼ばれます。これらが連携すると、パイプを別のワークステーションに移動することなく、機械は複雑な 3D パイプ形状を形成できます。
3 つの基本的な動作によってマシンの能力が定義されます。
- X 軸: パイプが曲がりの間で前方に送り込まれる距離。
- Y 軸: 次の曲げの前に、パイプ自体の軸を中心としたパイプの回転。
- C 軸: 曲げアームによって形成される曲げの角度。
CNC 曲げとは、オペレーターがプログラムをロードし、機械がシーケンスを自動的に実行することを意味します。バッチ内のすべてのパイプは同じパスをたどるため、最初の部分と最後の部分は同一になります。制御原理をわかりやすく説明したい場合は、この概要を読むことができます。 CNC曲げ加工 .
実際の生産において CNC の精度が重要な理由
CNC 鋼管曲げ機に投資する最初の理由は、一貫性です。手動による曲げはオペレーターの目に依存するため、長時間シフトすると角度が 1 ~ 2 度ずれることがあります。いくつかの曲がりのあるパイプアセンブリでは、その小さなずれが蓄積し、隙間、漏れ、または強制的な組み立てに変わります。以下の表は、各曲げ方法の位置公差がどのような位置にあるかを示しています。
曲げ方法の一般的な位置公差
通常、手動で曲げる場合の位置公差は約 2 mm です。これは単純なサポートには十分ですが、油圧ラインの場合は危険です。 NC 曲げでは、機械は事前に設定された角度で停止しますが、平面の回転は手動で設定されるため、結果は約 0.6 mm に改善されます。フルサーボ CNC マシンは約 0.1 mm を保持し、オペレーターによる調整なしでその値を毎日繰り返します。実際の効果としては、最終アセンブリが再加工なしで適合し、薄肉鋼管が潰れたりしわが寄ったりすることなく曲がります。生産年間を通じて、節約された再加工時間と材料により、通常はより高い購入価格が正当化されます。
知っておくべき主要なコンポーネント
機械を比較するのにメンテナンスの資格は必要ありませんが、工具の名前を知っていると、製造業者と話し合ったり、スペアパーツの予算を立てたりするのに役立ちます。ロータリードロー CNC ベンダーの主要部品を以下に示します。
- 曲げダイ: すべての曲げの内側半径を定義します。
- クランプダイ: パイプが滑らないようにパイプを曲げダイに対して保持します。
- 圧力ダイ: 曲げが形成される間、直線部分を前方に押します。
- ワイパーダイ: 曲げ半径の内側のシワを防ぎます。
- マンドレル:パイプの内壁を支え、へたりを防ぎます。
- 潤滑システム: チューブとダイ間の摩擦を軽減します。
- サーボ駆動システム: 閉ループ位置フィードバックで各軸を動かします。
- コントローラー: 曲げプログラムを保存し、すべての軸を調整します。
サーボ軸の数と金型の品質は、価格と耐用年数に直接影響します。閉ループ サーボ ドライブを備えた機械は何年もその精度を維持しますが、開ループ ドライブや弱い工具を備えた機械は、頻繁に使用すると精度が低下する可能性があります。見積もりを比較するときは、どのコンポーネントがサーボで、どのコンポーネントが普通のシリンダーであるかを尋ねてください。
CNC、NC、および手動曲げをどのように比較しますか?
決定は必ずしも CNC か他のすべてかということではありません。部品が単純で生産量が少ない場合は、NC マシンで十分な場合があります。ただし、図面に複数の平面の曲げが含まれている場合、角度公差が厳しい場合、または壁が薄い場合は、CNC が現実的な選択肢になります。
| 制御方法 | プログラムメモリ | 一般的な許容差 | オペレーターのスキル | 投資 | ベストフィット |
|---|---|---|---|---|---|
| マニュアル | なし | 約2mm | 高 | 低い | 試作と修理作業 |
| NC | 角度のプリセット | 約0.6mm | 中 | 中 | 中 batches with simple planes |
| CNC | フル3Dプログラム | 約0.1mm | 低い | 高 | 複雑な部品と大量の部品 |
手動曲げ、NC曲げ、CNC曲げの能力比較
レーダー チャートは、日々の生産において重要な 6 つの機能を比較します。 CNC 曲げは、精度、再現性、複雑な曲げ形状、自動化の点で最も優れていますが、より高い初期投資とある程度のプログラミング スキルが必要です。 NC 曲げはその中間に位置し、部品がシンプルでバッチサイズが適度な場合にはアップグレードとして合理的です。ワンオフ部品の操作性では依然として手動曲げの方が優れており、多くの工場が CNC 装置を導入した後も手動ベンダーを維持しているのはこのためです。本当の問題は、理論的にどの方法が最適であるかということではなく、どの方法が曲げ許容差とバッチ サイズに適合するかということです。複数の平面変更や厳しい角度を伴う部品の場合、一貫した結果が得られる唯一のオプションは CNC です。
CNC鋼管曲げ機の一般的なタイプ
CNC ベンダーを分類する最も実用的な方法は、ヘッドの構成と負荷容量によって分類することです。シングルヘッド マシンは小規模および中規模のバッチに最も柔軟であり、ダブルヘッド マシンは両端部品のサイクル タイムを短縮し、大型マシンは高い曲げトルクを必要とするパイプを処理します。
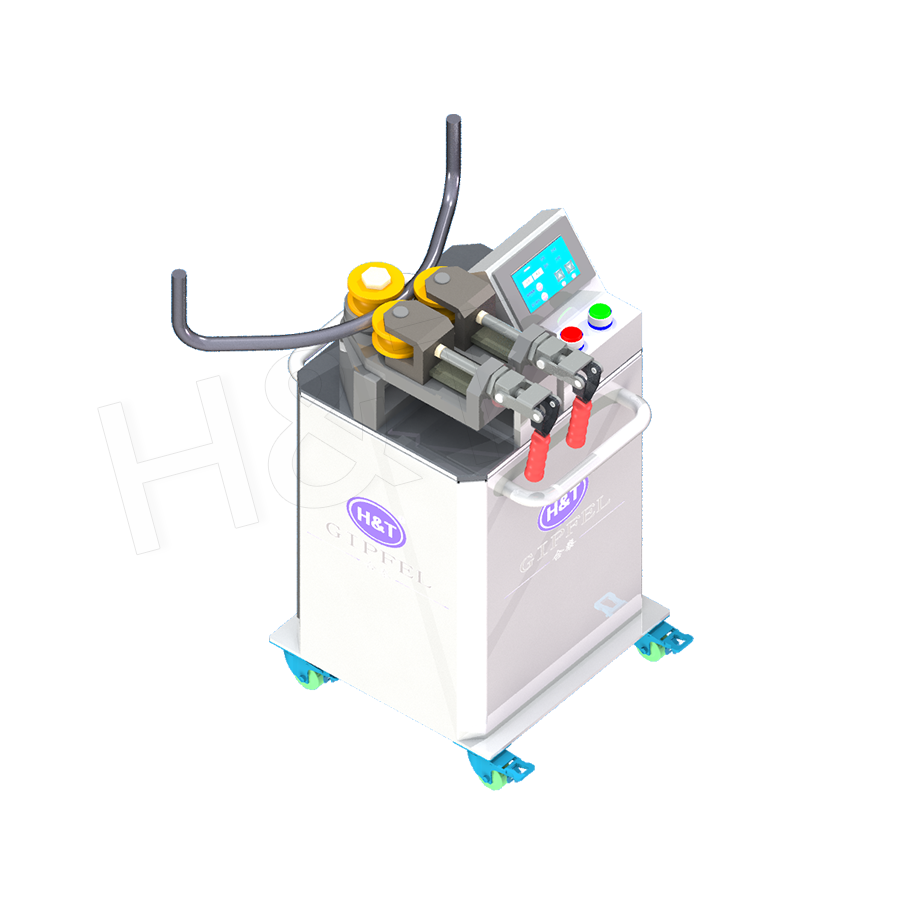
シングルヘッド CNC 鋼管曲げ機
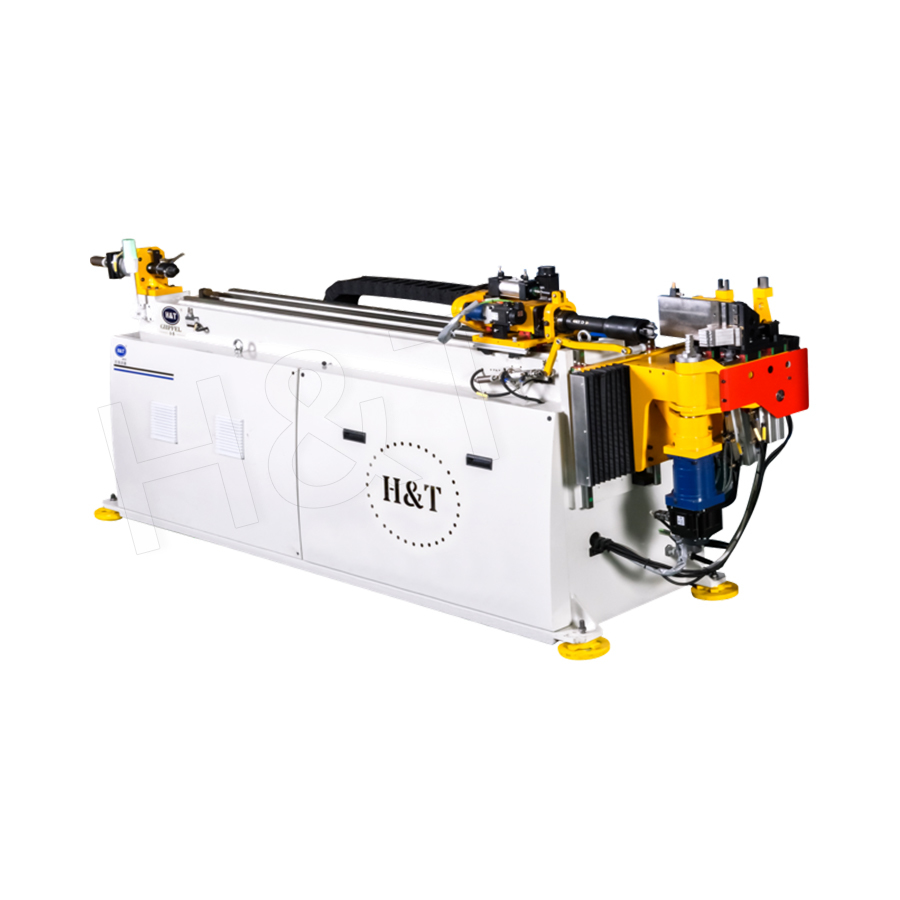
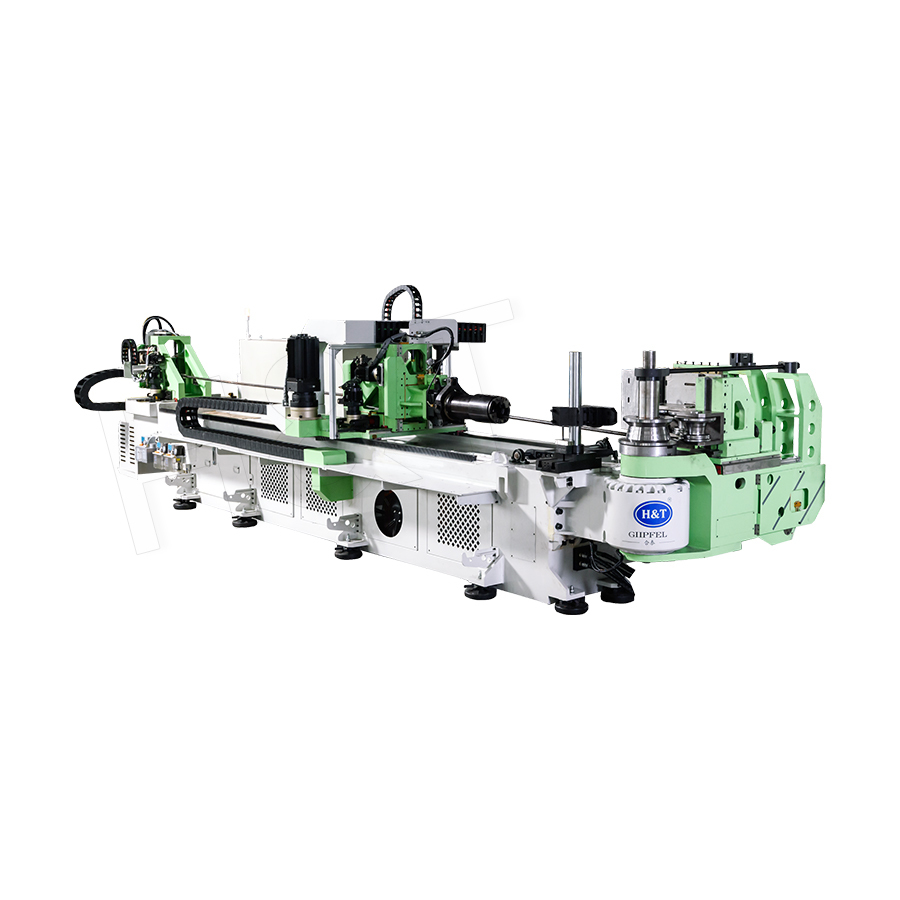 小規模から中規模のバッチ向けのシングルヘッド全電動 CNC パイプ ベンダー 電動駆動による高精度曲げ加工を実現するシングルヘッドフルサーボマシンで、パイプ径139mmまで対応します。柔軟な小規模および中規模のバッチ生産に適しており、自動供給と簡単に統合できます。 製品を見る→
シングルヘッド ベンダーは一度に 1 つの曲げを形成し、小規模および中規模のバッチで最も一般的なレイアウトです。オペレーターがパイプをロードし、機械が曲がり、次の部品に対して同じプログラムが再度実行されます。これらの機械は幅広いチューブ径に対応しており、自動供給と簡単に統合できます。
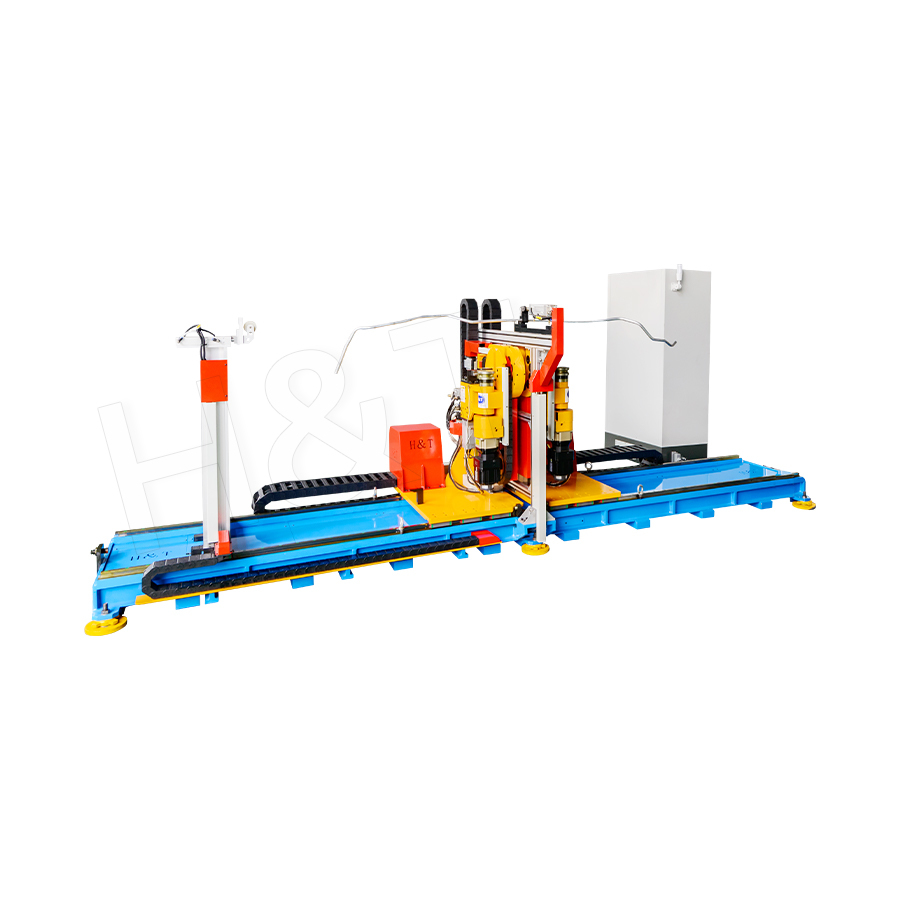
双頭CNC鋼管曲げ機
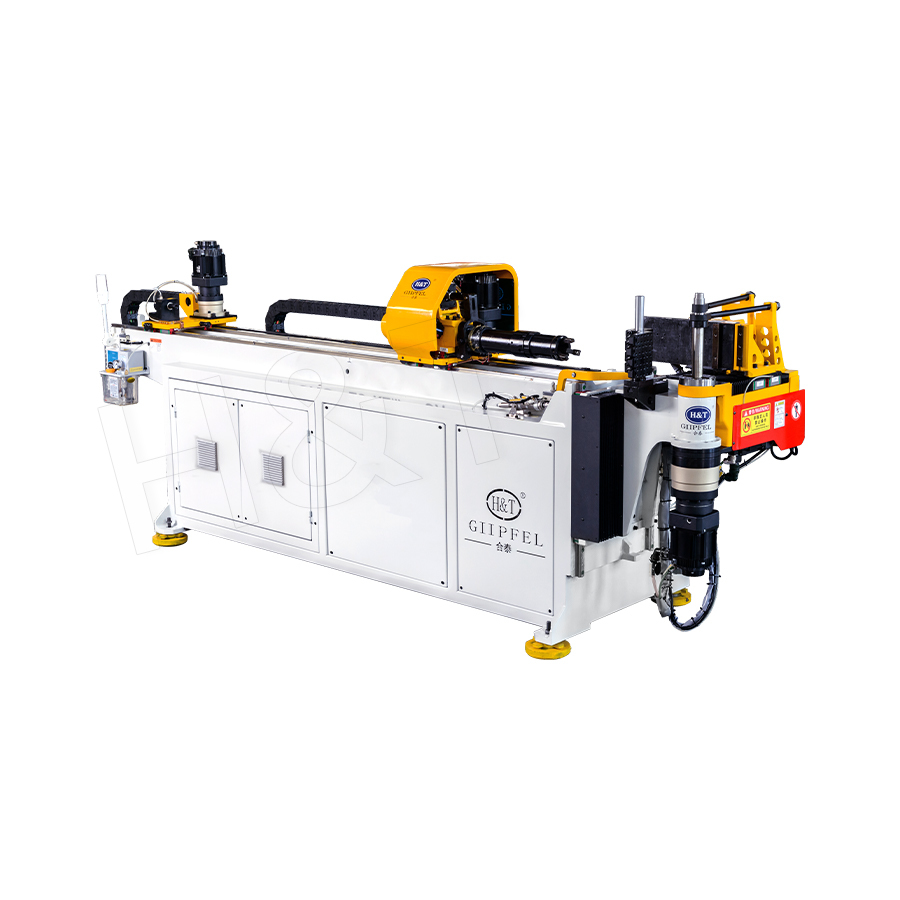
 両端同時曲げが可能な3Dダブルヘッド全電動ベンダー このダブルヘッド フルサーボ マシンは、パイプの両端を 1 回のパスで曲げ、自動車や家具のチューブなどの部品のサイクル速度を高めます。パーツごとに最大 180 mm の直径と 300 の曲げポイントをサポートします。 製品を見る→
両頭ベンダーは、機械の両側に曲げアームを備えています。家具のフレーム、車両のシート構造、排気ラインなど、両端に曲げが必要な部品用に設計されています。 2 つのヘッドが反対側から動作するため、サイクル タイムはシングル ヘッドの機械で部品を曲げたり回転させたりするよりもはるかに短くなります。
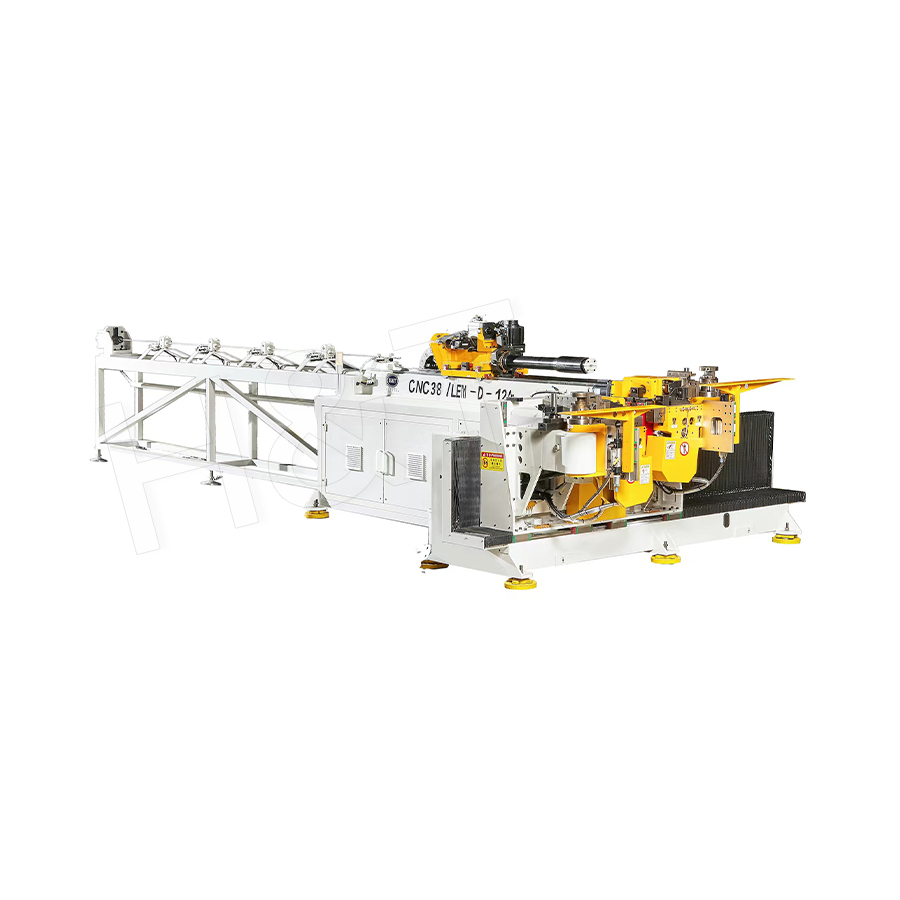
頑丈なCNC鋼管曲げ機
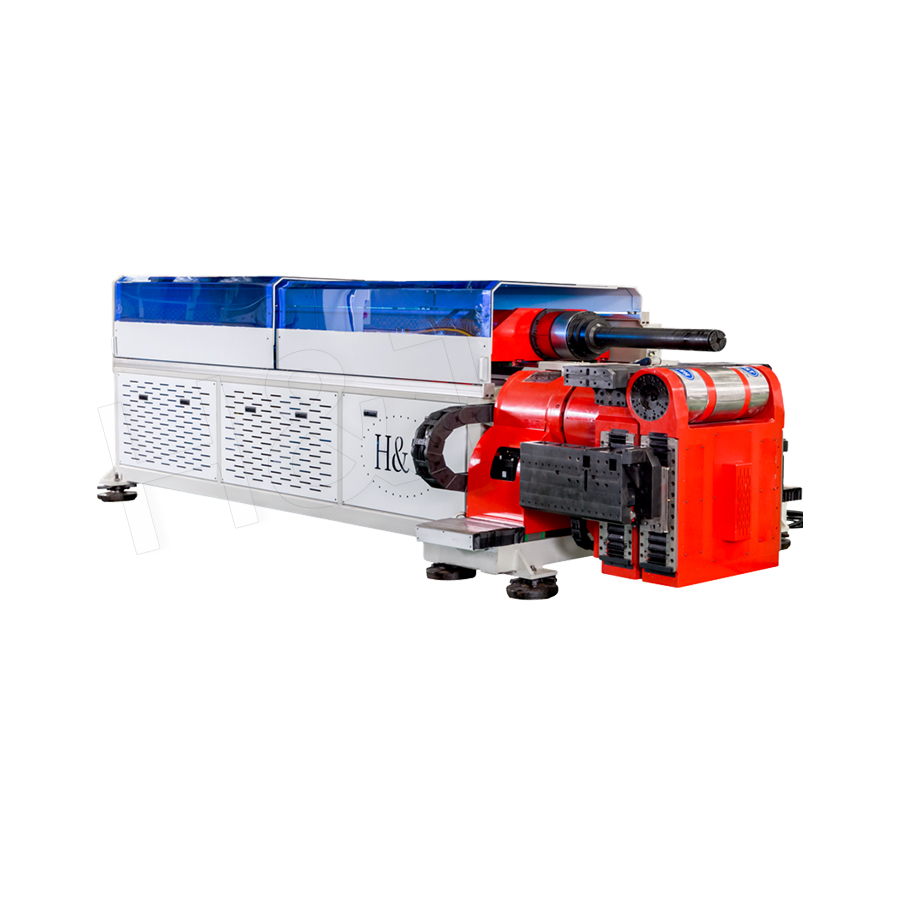
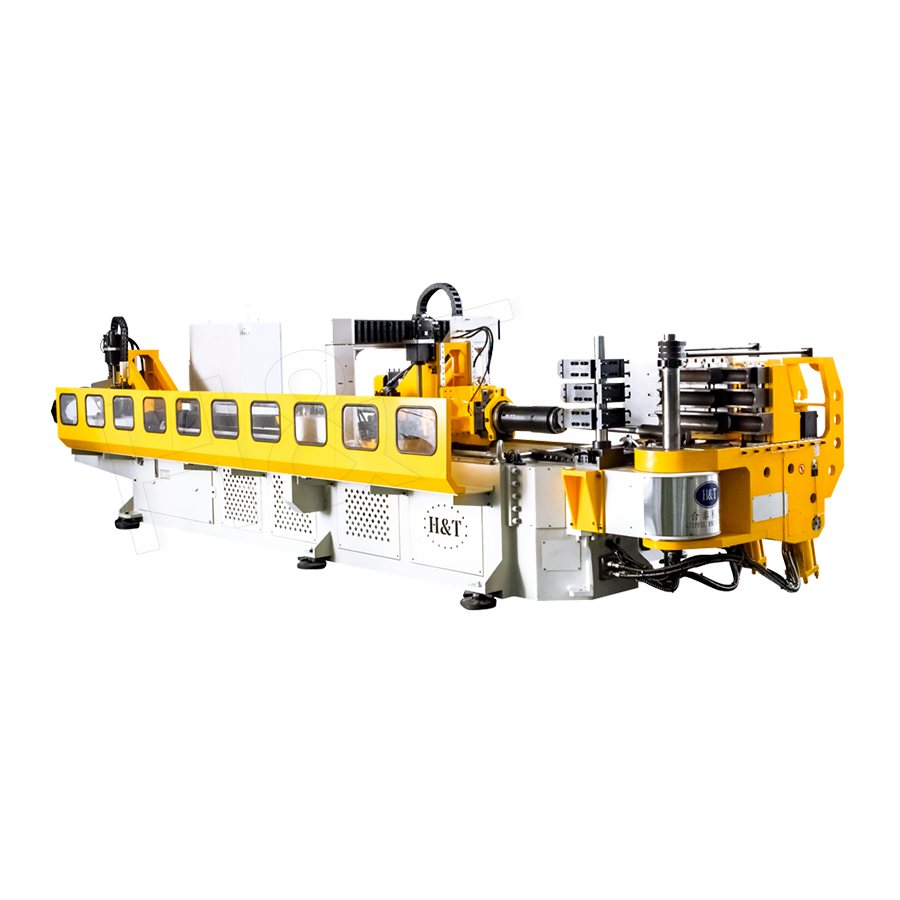
 厚肉・大スパンパイプ用の強力サーボ駆動CNCベンダー 航空宇宙や自動車などの要求の厳しい業界向けに構築されたこの頑丈な機械は、多層ダイスとインテリジェントな補正を使用して高トルクの曲げを処理し、長くて肉厚の高いチューブの正確な成形を可能にします。 製品を見る→
パイプの直径と壁の厚さが高いトルクを必要とする場合、標準のベンダーでは曲げ中にパイプがねじれるのを防ぐことができません。頑丈な CNC ベンダーは、パイプをしっかりと保持するために、より強力なフレーム、より大きな曲げダイス、より大きなサーボ モーターで構築されています。これらは、トラックのフレーム、建設機械、構造用鋼の製造で一般的です。
生産においてどのようなメリットが期待できますか?
ビジネスケースは通常、曲げごとのコストと材料の無駄という 2 つの測定可能な数値に帰着します。バッチ サイズが大きくなり、マシンの監視が少なくなるにつれて、どちらも改善されます。
曲げあたりのコストとバッチ サイズ、例示的な値
折れ線グラフは、さまざまなバッチ サイズでの手動プロセスと CNC プロセスの曲げあたりのコストを比較しています。部品 10 個のバッチの場合、プログラミング時間がかからないため、手動ベンダーの方が安く見えます。部品数が約 50 個になると、CNC マシンがセットアップ コストを回収し始める一方で、手動オペレーターの速度が低下し始めるため、2 つの方法はほぼ同じになります。部品が 100 個になると、機械がより安定して動作し、不合格となる部品が少なくなるため、CNC ラインは明らかに低くなります。正確な交差点は、機械の価格、部品の複雑さ、人件費によって異なるため、すべてのワークショップは実数を使用して計算する必要があります。ほとんどの評価では、部品に 3 回以上の曲げがある場合、CNC 曲げは 500 部品点に達するかなり前に効果が得られます。
曲げ方法による一般的な材料廃棄率
この縦棒グラフは、曲げ方法が材料の歩留まりにどのような影響を与えるかを示しています。手動曲げでは、テストピース、誤って曲げたパイプ、廃棄されたパイプを合わせると、通常約 8% の無駄が発生します。 NC 曲げでは、主に角度が機械的に適用されるため、無駄が約 3% に削減されますが、それでも位置決め誤差が発生します。 CNC 曲げにより、通常の生産工程では廃棄物が 1% 未満に削減されます。パイプ自体は高価であり、すべての不合格品には切断、取り扱い、検査の時間もかかるため、節約は二重に重要になります。 1 年間の稼働を通じて、材料の節約だけでも機械の投資回収に大きく貢献できます。
適切な CNC 鋼管曲げ機の選び方
機械を比較する最も早い方法は、見積もりを依頼する前に部品リストと生産目標を準備することです。機械メーカーは原価計算に使用するのと同じ情報を必要とし、回答の質は作業をどれだけ明確に説明するかによって決まります。
お問い合わせのチェックリスト
- パイプの外径、肉厚、鋼種。
- パーツの各曲げの中心線の半径と角度。
- パーツごとの曲げの数、および曲げ間で平面が変化するかどうか。
- 機械のベッドに適合する必要があるパイプの最大長さ。
- 左右の曲げや両端の曲げなど、曲げ方向の要件。
- 現在、ベンダー周囲の切断、面取り、端部成形の工程を行っています。
サンプル図面と一緒にリストをお送りください。優れたビルダーは、注文に署名する前に、マンドレルの長さ、クランプ力、サイクル時間、工具コストを確認します。納品前に機械がどのようにテストされるか、またサービス チームが金型の選択を支援できるかどうかを尋ねます。パーツ図面を次の方法でメーカーに送信することもできます。 お問い合わせページ 早い段階で曲げの実現可能性をチェックします。
最終アドバイス
CNC 鋼管曲げ機は、一度だけ購入するものではなく、長期的な生産資産です。精度はサーボ ドライブとソフトウェアによって決まりますが、日々の信頼性は金型の品質、潤滑ルーチン、および機械の背後のサポートに依存します。多くのワークショップでは、基本価格のみを比較し、2 年以内に工具やサービスのコストが機械よりも高いことが判明します。 Gipfel Precision Machinery Co., Ltd. のように、独自のソフトウェアを開発し、すべての機械を実際に曲げてテストするビルダーは、より予測可能な結果をもたらす傾向があります。実際のバッチサイズと許容範囲で投資回収額を評価すると、機械によって品質、納期、生産能力が目に見えて向上します。
精密チューブ曲げ
 製品や導入に関するご相談は、
お気軽にお問い合わせください。
製品や導入に関するご相談は、 お気軽にお問い合わせください。
独自開発ソフトウェアとスマート制御技術、さらに50件以上の特許により、生産プロセス全体の効率化と高度化を実現しています。
著作権 © 2025 by 合泰(南通)精密機械有限公司(Nantong Gipfel Precision Machinery Co., Ltd) 全著作権所有
