

 简体中文
 English
 日本語
 한국어
 Español
 русский
.jpg)
中国・江蘇省南通市海安経済技術開発区立発大道196号

ニュースカテゴリー
製品カテゴリ
CNC パイプ曲げの説明: その仕組み、主な公差、および機械の選択
生産週の真ん中のロールケージワークショップは、手動によるパイプ曲げが大規模に失敗する理由を理解するのに最適な場所です。同じ 90 度の曲げが、午前中は 87 度、昼食後は 91 度でレバー ベンダーから外れ、すべてのバリエーションがギャップまたは歪みとして溶接治具に到達します。結論は簡単です。オペレータの判断をデジタル制御に置き換えます。 Cノースカロライナ州 パイプ曲げは、保存されたプログラムから各軸を駆動することでこれを実現しており、車両、家具、エネルギー機器、建築構造物におけるチューブ成形の標準的な方法となっています。
コンテンツ
CNCパイプ曲げとは何ですか?
CNC パイプ曲げは、コンピューター プログラムによって配置されたサーボ モーターが曲げ角度、曲げ間の距離、各曲げの平面を制御しながら、回転する曲げダイにチューブをクランプする成形プロセスです。わかりやすく言えば、オペレーターからの入力をほとんど必要とせずに、マシンは 3D パーツのジオメトリを物理的な曲げに変換します。
コア技術は数値制御による回転絞り曲げです。ベンドアームが固定中心の周りを回転し、チューブをダイの周りに引っ張り、制御ユニットがクランプ、加圧ダイ、マンドレルを調整します。全ての動きをプログラムデータとして記録するため、同じ材料や工具であれば、1番目の部分も1000番目の部分も同じ角度で外れます。
CNC パイプ ベンダーの機能は、制御される軸の数、成形できる最大外径、再現できる中心線の曲げ半径の範囲という 3 つの仕様によって定義されます。ほとんどの生産機械は、曲げアームの回転、チューブ送り、曲げ平面の回転をカバーする 3 つの軸を実行します。 4 軸および 5 軸バージョンでは、マンドレルと加圧ダイの同期動作が追加され、薄肉チューブの崩壊を防ぎます。
実際の利点は、再現性を測定できることです。 CNC マシンの角度公差は通常プラスまたはマイナス 0.1 度ですが、手作業で同じ曲げを行うと 2 度以上の誤差が生じます。 10 回の曲げがあるパーツでは、ストレート フレームとツイスト フレームの違いは、まさにそのレベルのコントロールです。他の成形方法の中でプログラム可能な曲げがどのような位置にあるかについてのより広範な議論については、に関する記事を参照してください。 CNC曲げとは何ですか .
CNC パイプ ベンダーの仕組み
現場での順番はいつも同じです。チューブはストップまで前進し、クランプ ダイがチューブを曲げダイに対してロックし、加圧ダイが外側をサポートし、プログラムされた角度に達するまでベンド アームが回転します。次にクランプが開き、チューブが次の位置に進み、部品が複数の方向に曲がると平面が回転し、サイクルが再び始まります。
ここでの本当の主題は力学ではなく、物質の挙動です。ベンドアームが解放されると、チューブは元の形状に向かって跳ね返るため、機械は補正角度だけ過剰に回転する必要があります。スプリングバックは材料のグレード、曲げ半径、壁の厚さによって異なります。外壁も伸びて薄くなりますが、内壁は圧縮します。半径が小さすぎると、内側にしわが生じ、外側に亀裂が生じます。
チューブ材質別スプリングバック許容値
スプリングバックは欠陥ではありません。これは、曲げダイの負荷が解除された後にすべての金属チューブが示す弾性回復です。この量は、材料の強度、曲げ半径、および壁の厚さと直径の比によって制御されます。低炭素鋼は、一般的な 90 度の曲げに対して 1.5 度しか戻らないため、短い部品では誤差が気付かれない可能性があります。オーステナイト系ステンレス鋼は硬化が早いため 4 ~ 5 度戻りますが、コーナーが多いフレームでは深刻な問題になります。 CNC マシンは、材料と半径の組み合わせごとに個別の補正値を保存し、制御はベンド アームをより高い角度で停止するだけです。この補正がないと、長いパーツの隅々に同じ誤差が発生し、アセンブリの適合が失敗します。
CNC パイプ ベンダーで重要な公差
公差クラスを知らずにベンダーを購入することは、主軸の精度を尋ねずに旋盤を購入するようなものです。以下の表は、本格的な量産 CNC マシンと軽量ユニットを区別する値を示しています。
| パラメータ | 典型的な CNC 結果 | 意味 |
|---|---|---|
| 角度精度 | /-0.1度 | バッチ全体にわたって一貫したコーナー |
| 曲がりの間の距離 | /-0.1mm | 嵌合部品を使用した簡単な組み立て |
| 曲げ面の位置合わせ | /-0.2度 | 3D パーツにねじれフランジがない |
| 2.5D 曲げ半径での壁の薄化 | 8~12パーセント | 油圧および構造上の負荷に対して安全 |
| 楕円形または平坦化 | 5パーセント以下 | チューブナットおよびOリングシールに使用可能 |
日常の作業で最も役立つルールは、中心線の曲げ半径とチューブの外径の比 (R/D と表記) です。 3D 以上では、ほとんどの材料はマンドレルなしで曲がり、肉厚の薄化は 10% 未満にとどまります。 2D では薄さが増し、マンドレルが必要になります。1.5D 未満では、完全なツールを備えた剛性の高い機械のみがきれいな曲げを作成できます。
曲げ半径が薄肉化に及ぼす影響
薄肉化はチューブの圧力定格と疲労寿命を変化させるため、設計上の限界となります。 1 つのチューブの直径に等しい曲げ半径では、薄化は 40% に達し、外壁が脆弱になります。この比率が直径の 2.5 倍に増加すると、薄肉化は約 10% に低下します。これは、ほとんどの構造および油圧仕様で許容されます。これが、通常、図面に最小中心線半径が記載されている理由です。直径の 1.5 倍未満では、マンドレルでサポートされた CNC 機械のみを使用する必要があります。購入者にとって、実際的なルールは、許容される半径が広いほど薄化が減少し、しわが減少し、機械のコストが低く抑えられるということです。
壁の厚さと直径もマシンクラスを決定します。 20 mm のチューブを曲げる軽量の機械はコンパクトなフレームで通過できますが、5 mm の壁を持つ 60 mm のチューブには、より重いクランプ、より長いダイスタック、およびより剛性の高いアームが必要です。
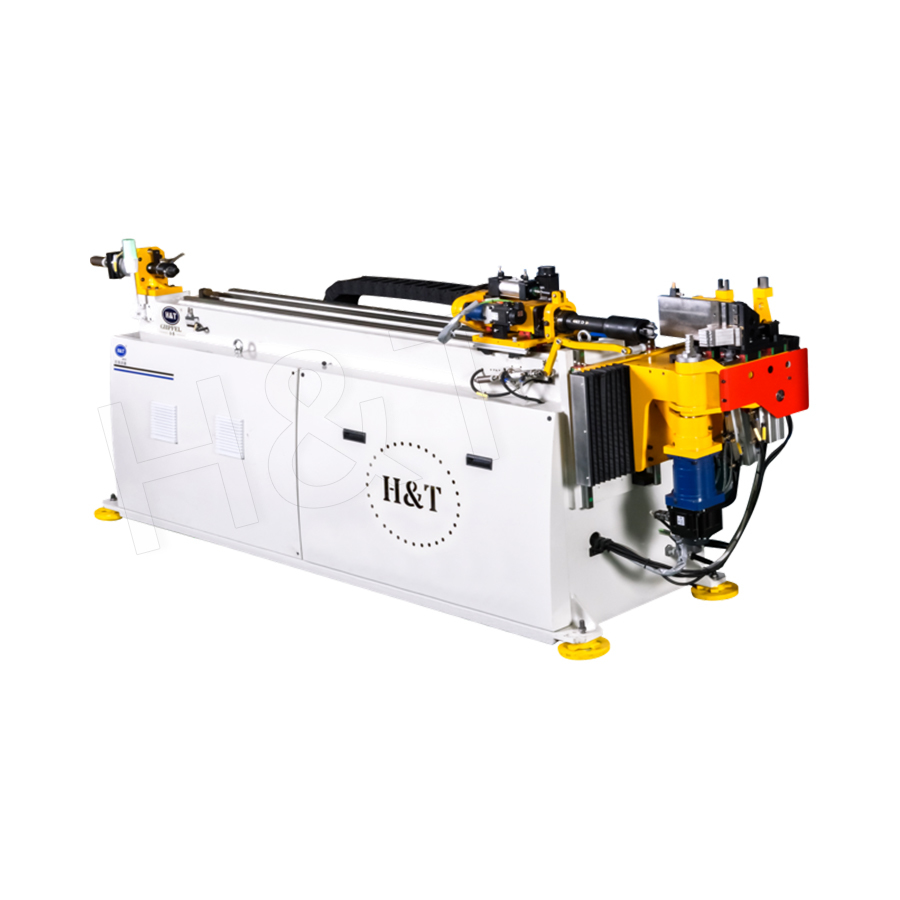
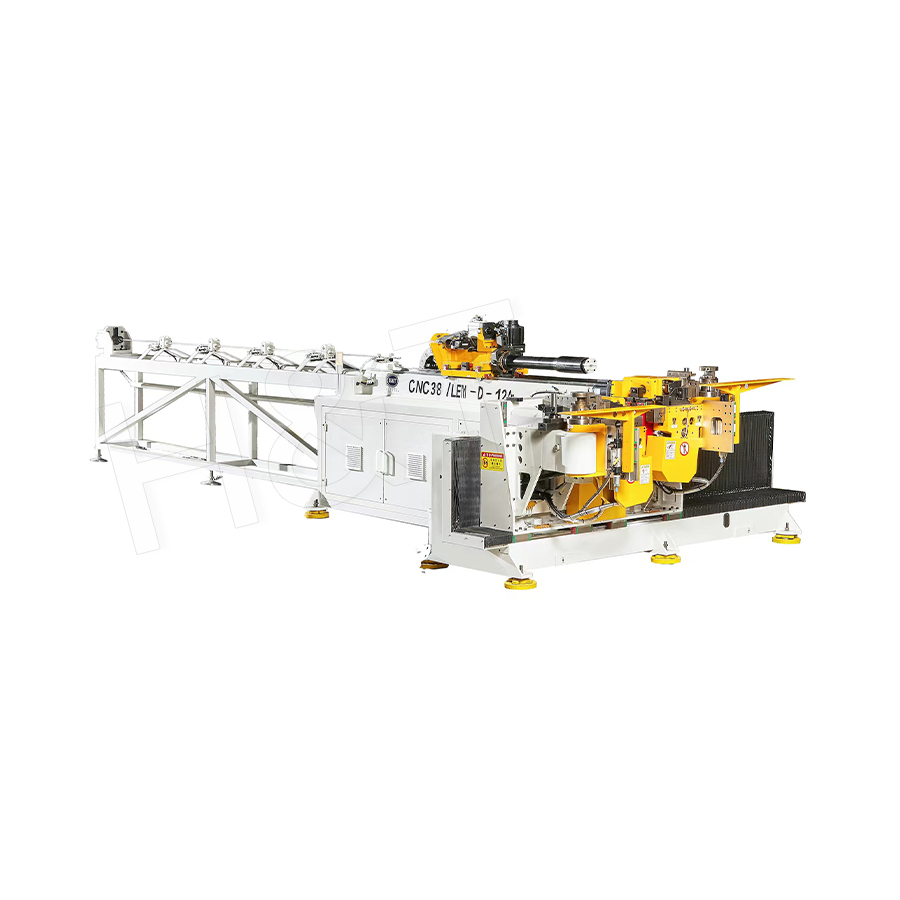
 大型パイプ用頑丈なCNCチューブベンディングマシン この完全サーボ駆動の 3 軸ベンダーは、モジュール型金型、自動補正、3D プレビューを備えた厚肉大径パイプを処理し、構造上の重い曲げニーズに強力に適合します。 製品を見る→
ヘビーデューティーベンダーは、曲げ半径に比べてチューブの直径と肉厚が大きいトラックフレーム、バスの手すり、構造用鋼に標準的に選択されています。
CNC、NC、または手動: 各タイプが適合する場所
CNC と NC のどちらを選択するかは、ブランドの好みではなく、部品範囲の形状によって決まります。 NC マシンは固定シーケンスを実行し、中程度の量で繰り返される単一平面の曲げに最適です。 CNC マシンは、プログラム制御による送り長さ、平面回転、圧力ダイの位置決めを追加するため、半径が変化するマルチベンド 3D 部品に必要になります。
| 因子 | 手動または油圧式 | NCベンダー | CNCベンダー |
|---|---|---|---|
| 角度再現性 | /-2度以上 | /-0.5度 | /-0.1度 |
| マルチベンド 3D パーツ | 実用的ではない | 限られた順序 | 完全にプログラム可能 |
| 部品ごとのセットアップ時間 | 15~30分 | 10~20分 | 5~10分 |
| オペレータのスキルが必要 | 高 | 中 | プログラミング後はロー |
| 一般的な回収期間 | 該当なし | 単純な部分では速い | 大音量でも高速 |
機械の能力の比較: CNC と NC
レーダー ダイアグラムは、機械の購入において最も重要な 6 つの要素に関して、CNC ベンダーと NC ベンダーを比較しています。 NC 機械が 0.5 度で安定するのに対し、CNC 機械は 0.1 度近くの角度公差を保持するため、精度と再現性には最も明らかな差が見られます。 NC 制御では、連続する曲げの間で送り、平面回転、加圧ダイの移動を自由に組み合わせることができないため、多軸機能と自動化により曲線がさらに離れます。最新の NC マシンは CNC 制御を継承したタッチ パネルを使用しているため、操作のしやすさは最も優れた次元です。回収速度は、机上で NC が勝てる唯一の角度であり、これは部品リストが短く、半径がほとんど変化せず、人件費が低い場合にのみ当てはまります。
生産計画に数個以上の部品番号が含まれる場合、NC 機械ではストップとダイの機械的な調整が必要であるのに対し、セットアップ データは数秒で呼び出せるため、CNC がすぐに役立ちます。
シフトあたりの生産性: 予算にできる違い
時間当たりの生産量は、投資回収額を見積もる最も早い方法です。 1 時間あたりの曲げ数は、軸の数、負荷システムの速度、サイクル ロジックによって異なりますが、マシン クラス間のばらつきは、ほとんどの購入者の予想よりもはるかに大きくなります。
マシンタイプ別の一般的な生産性
マシン クラス間の生産性の差は、初めて購入する人のほとんどが予想するよりも大きいです。すべての部品が手作業で測定され位置合わせされるため、手動機械の熟練したオペレーターは 1 時間あたり約 50 回の曲げを行います。 NC マシンは半自動サイクルでこの数値を 2 倍にしますが、シーケンスは依然として固定された順序で実行されます。標準的な CNC ベンダーは 1 時間あたり 400 ~ 480 回の曲げに達しますが、フルサーボ マシンでは単純な部品の場合、1 時間あたり 600 回を超えることがあります。 8 つの曲げがある部品の場合、これは、CNC 機械では 1 時間あたり 75 部品であるのに対し、手動機械では 1 時間あたり 6 部品を意味し、契約が利益を生むかどうかを決定します。
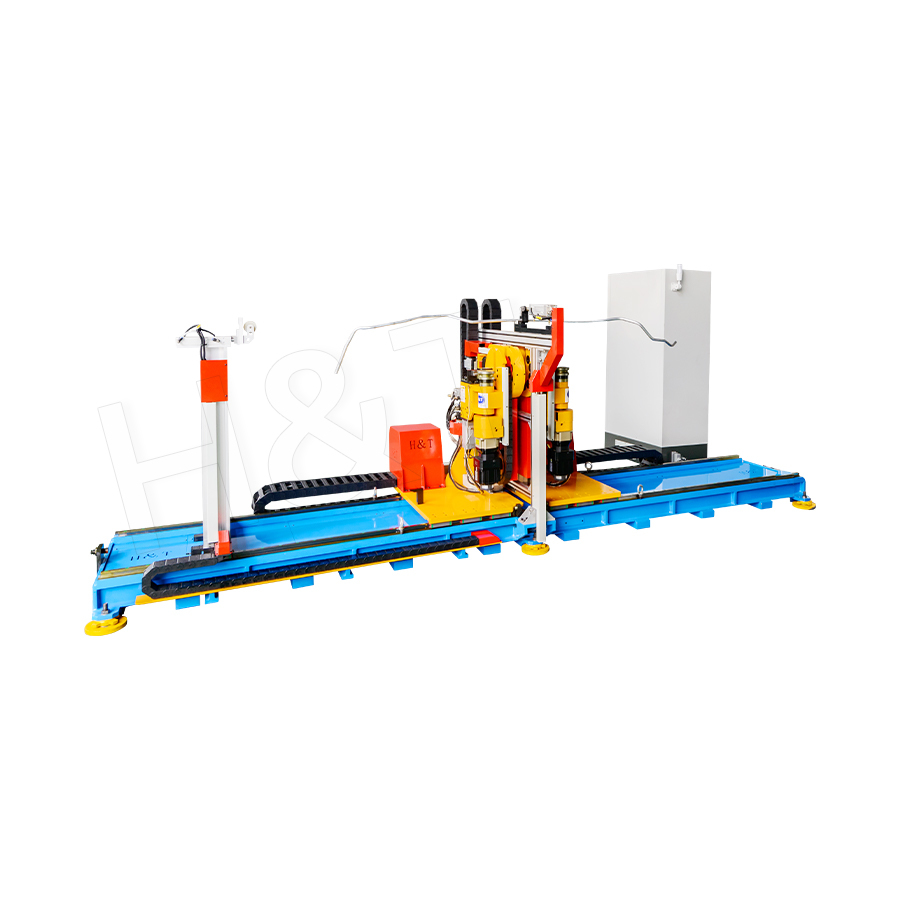
自動送り機能を備えたフルサーボ シングルヘッド マシンは、機械的なストップを変更せずに部品番号を切り替えることができるため、多品種生産の典型的な主力マシンです。これは、契約が数十の同一部品を超えた場合に、ほとんどのジョブショップが設置するクラスの機械です。
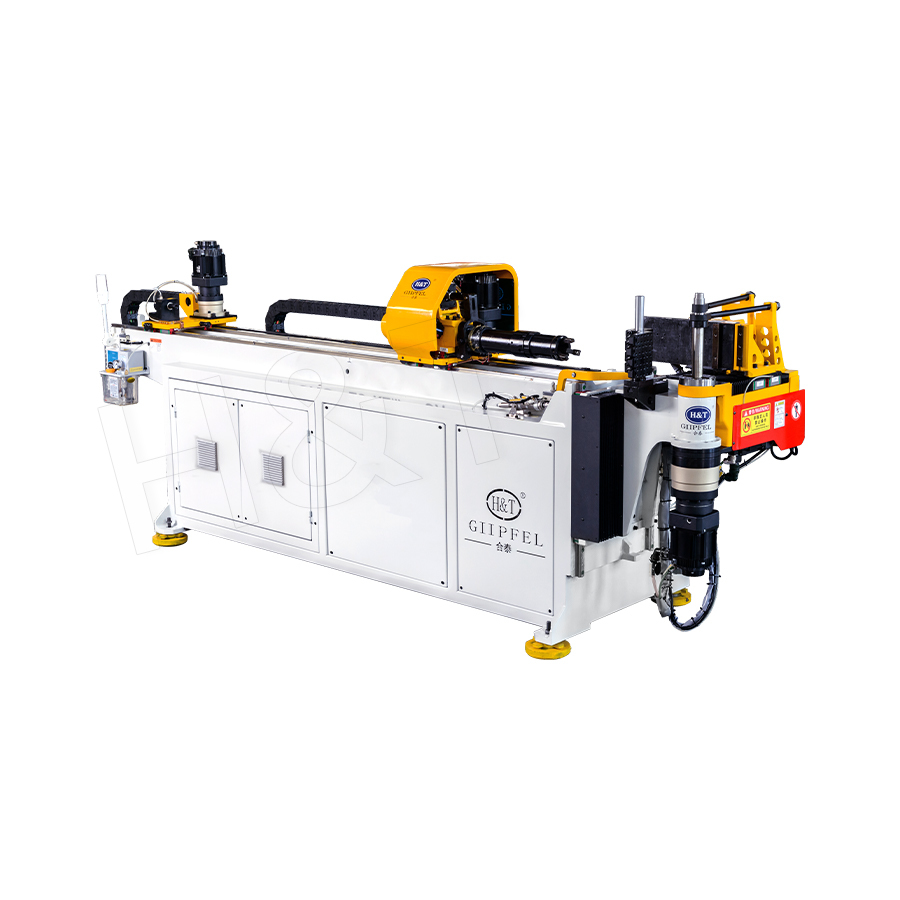
 単方向フルサーボ電動パイプベンディングマシン 最大 139 mm のパイプ サイズをカバーする全電動シングルヘッド ベンダーは、高い位置決め精度、低騒音、低メンテナンスを実現しており、多品種の作業現場にとって実用的な選択肢です。 製品を見る→
サイクル タイムは予算の一部にすぎません。通常、ツーリングのコスト、セットアップ時間、およびオペレーターのトレーニングは、短期間の加工でより重要になります。そのため、パーツ ライブラリが増加すると、ツーリング プロファイル全体を記憶する CNC マシンが効果を発揮します。
CNCパイプベンダーを選択する前に確認すべきこと
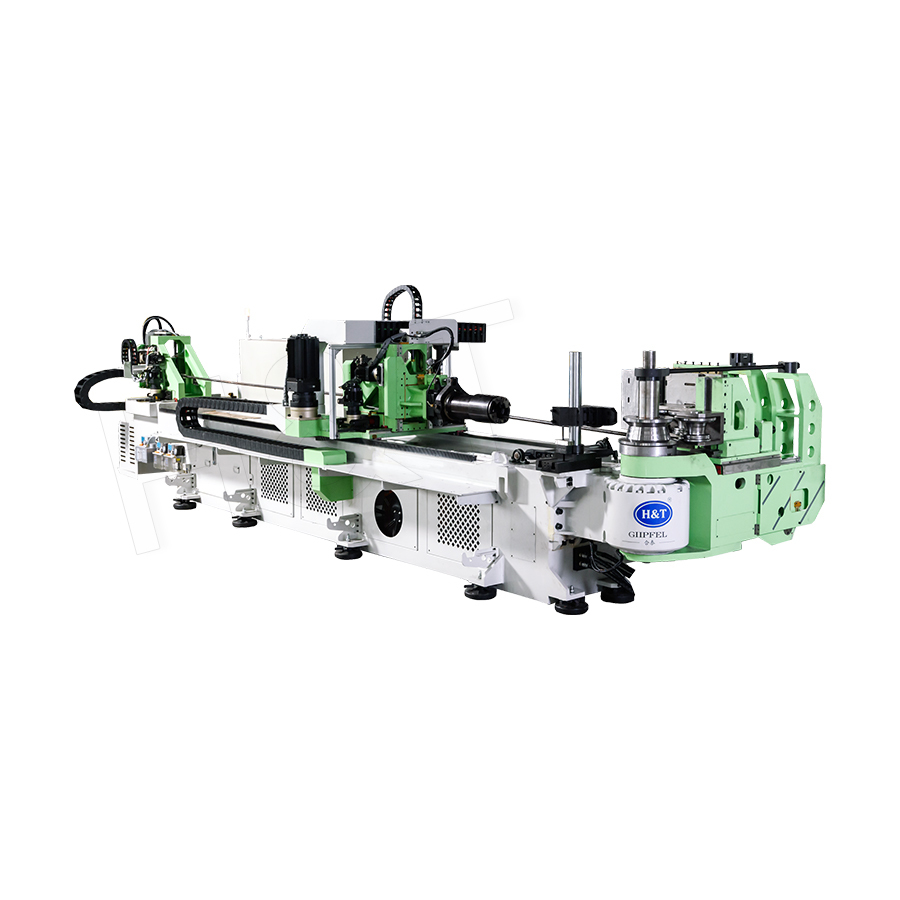
部品のエンベロープから仕様を開始します。外径の範囲、肉厚、必要な曲げ半径、部品ごとの曲げの数です。次に、ジオメトリに対して軸の構成を確認します。左右の共通側曲げを備えたシングルヘッド マシンはほとんどのチューブとパイプの作業に対応しますが、ダブルヘッド マシンは 1 回のクランプ サイクルで両端の曲げが必要な部品を処理します。
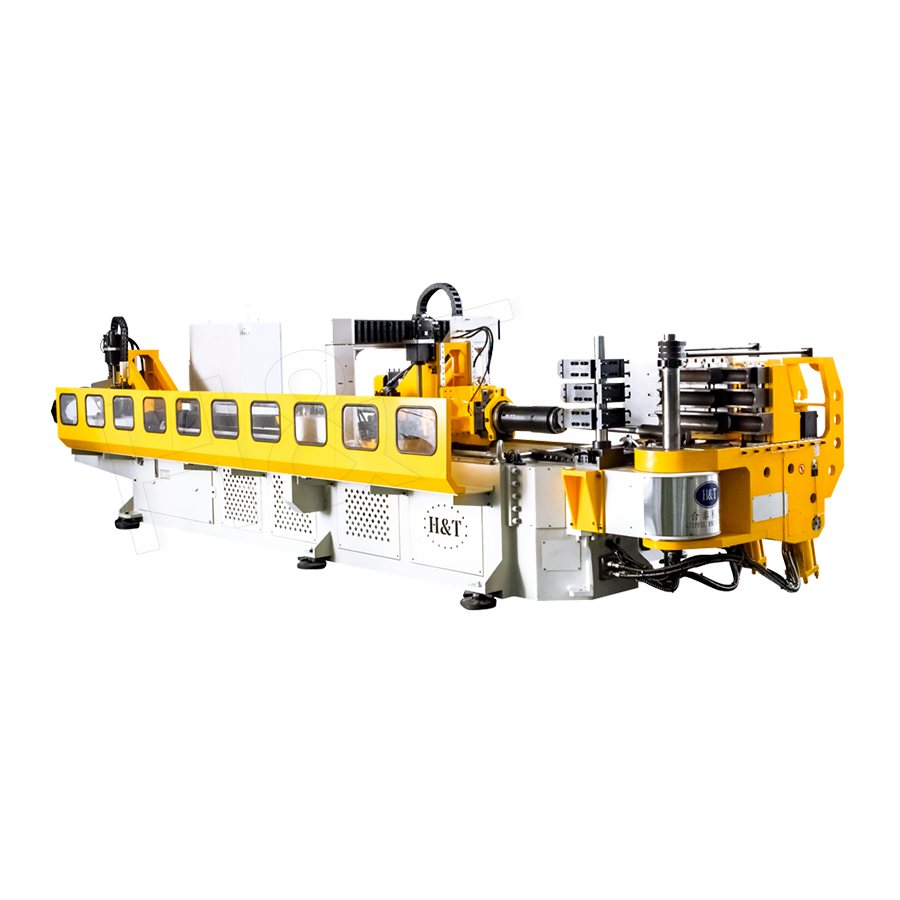
 3Dダブルヘッドフルサーボパイプベンディングマシン この全電動ダブルヘッド ベンダーは 1 サイクルで両端を曲げ、最大 180 mm のパイプ直径と 300 の曲げポイントをサポートし、自動車および HVAC 産業の複雑な部品に適しています。 製品を見る→
さらに 3 つのチェックにより、信頼できるサプライヤーとパンフレットが区別されます。まず、制御ソフトウェアについて、またマシンがマルチベンド プログラムを保存および呼び出しできるかどうかを尋ねます。次に、自動化インターフェイスに注目してください。ローダー、マーキング ユニット、または切断ステーションを受け入れることができる機械は、後で生産セルに成長します。 3 番目に、テストと配信ポリシーを確認します。評判の良いビルダーは、ツールを使用して FAT を実行し、通常、実稼働マシンの場合は 90 ~ 120 日かかると見積もっています。
紙面上で重要な品質シグナルとは、設計特許、社内ソフトウェア開発、業界内での参照インストールなどです。設置数と、曲げるのと同じ直径で曲げる顧客の参考資料を問い合わせてください。アプリケーション エンジニアとの短い会話は、自分でデータシートを比較するよりも早く、 チューブの直径、肉厚、サンプル図面を教えてください 、一般的なカタログよりも現実的な提案が得られます。
早めに切り替えてください
バッチサイズが数十の部品を超えると、CNC パイプの曲げは贅沢ではありません。手動機械では 10 分かかる同じ 8 曲げ部品が、CNC 機械では 1 分未満で実行され、再現性により溶接治具と納期の約束が保護されます。公差クラスを定義し、軸を数え、フレーム容量を範囲内で最も硬い部分に合わせます。これが CNC パイプ ベンダーを選択するための全体的なロジックです。
精密チューブ曲げ
 製品や導入に関するご相談は、
お気軽にお問い合わせください。
製品や導入に関するご相談は、 お気軽にお問い合わせください。
独自開発ソフトウェアとスマート制御技術、さらに50件以上の特許により、生産プロセス全体の効率化と高度化を実現しています。
著作権 © 2025 by 合泰(南通)精密機械有限公司(Nantong Gipfel Precision Machinery Co., Ltd) 全著作権所有
