

 简体中文
 English
 日本語
 한국어
 Español
 русский
.jpg)
中国・江蘇省南通市海安経済技術開発区立発大道196号

ニュースカテゴリー
製品カテゴリ
CNC チューブ ベンダーでのツールスタッキングとは何ですか?マルチスタックダイの説明
100 個のフレーム ブラケットの製造オーダーを想像してください。この部品では同じチューブ上に 3 つの曲げ半径が必要ですが、それらの半径のうち 2 つは異なる平面上にあります。従来のシングルダイ CNC ベンダーでは、オペレーターは最初の半径の後で停止し、曲げダイを取り外し、次のダイを取り付け、位置合わせをチェックし、試用部品を曲げていました。最終半径に到達する前に同じ中断が発生します。ツールスタッキングでは、複数の完全な曲げツールセットを 1 つの CNC ヘッド上に上下に配置することで、そのパターンの大部分が除去されます。機械はヘッドを移動することによって正しい半径を選択し、チューブはシーケンス全体にわたってコレットにクランプされたままになります。
したがって、ツールのスタッキングは、ダイの物理的な配置であると同時に、プログラミング戦略でもあります。これが存在するのは、実際の部品の多くが複数の曲げ半径を必要とし、切り替え時間がチューブ曲げの最大のコスト要因の 1 つであるためです。機械が工具レベル間を自動的に移動できる場合、部品は解放されることなく半径シーケンス全体を移動できます。その 1 つの違いが、サイクル タイム、部品の精度、オペレーターの作業負荷に直接影響します。
この概念を完全に理解するには、次のことを確認するのが役立ちます。 CNC曲げ加工とは 軸レベルで。この記事の残りの部分では、ツールのコンポーネント、マシンの要件、スタッキングが効果を発揮する生産状況について説明します。
コンテンツ
CNC チューブ ベンダーに積み重ねられたツーリングとは正確には何ですか?
スタックされたツーリングとは、2 つ以上のベンド ダイ セットがマシン ヘッド上の共通の取り付け領域を共有することを意味します。各セットは 1 つの曲げ半径に対する完全な組み合わせであり、曲げダイ、クランプ ダイ、加圧ダイ、および必要に応じてワイパー ダイが含まれます。これらのコンポーネントは、異なる垂直レベルに取り付けられます。曲げシーケンス中に、CNC システムはヘッドを上下させて曲げ平面に正しいレベルをもたらします。
最も単純なバージョンはシングルスタック ダイで、複数の溝が 1 つのベンド ダイ ブロックを共有します。これは、半径が近く、チューブのクランプ位置を変える必要がない場合に機能します。より機能的なバージョンは、半径ごとに完全に独立したツールセットを備えたマルチスタック構成です。これは、ほとんどのメーカーが CNC チューブ ベンダー上でのツールのスタッキングについて説明するときの意味です。
| ツール | 単一半径セットにおける役割 | スタッキングの変更点 |
|---|---|---|
| ベンドダイ | 曲げの内側半径を定義します | 積み重ねられた各レベルには独自の半径があります |
| クランプダイ | チューブが滑らないように曲げダイスにグリップします。 | 個別のクランプジョーが各レベルで閉じます |
| 加圧金型 | 曲がりの反対側で直管を支えます | 頭と一緒にアクティブレベルに移動します |
| ワイパーダイ | 薄肉曲げ部の内側のシワを防ぎます | 肉厚が必要なレベルでのみ使用されます |
この用途向けに設計された機械は、強化されたヘッド、サーボ制御の垂直軸、および積み重ねられた工具を片付けるための十分なスロートスペースを備えています。これらの機能がないと、スタック レベルを追加すると剛性が低下し、耐性が損なわれてしまいます。そのため、2 スタック、3 スタック、およびマルチスタックのツール構成を備えた製品ファミリーは、単に高いダイを備えているだけではありません。これらはスタックドヘッドの重量と移動量を中心に設計されています。
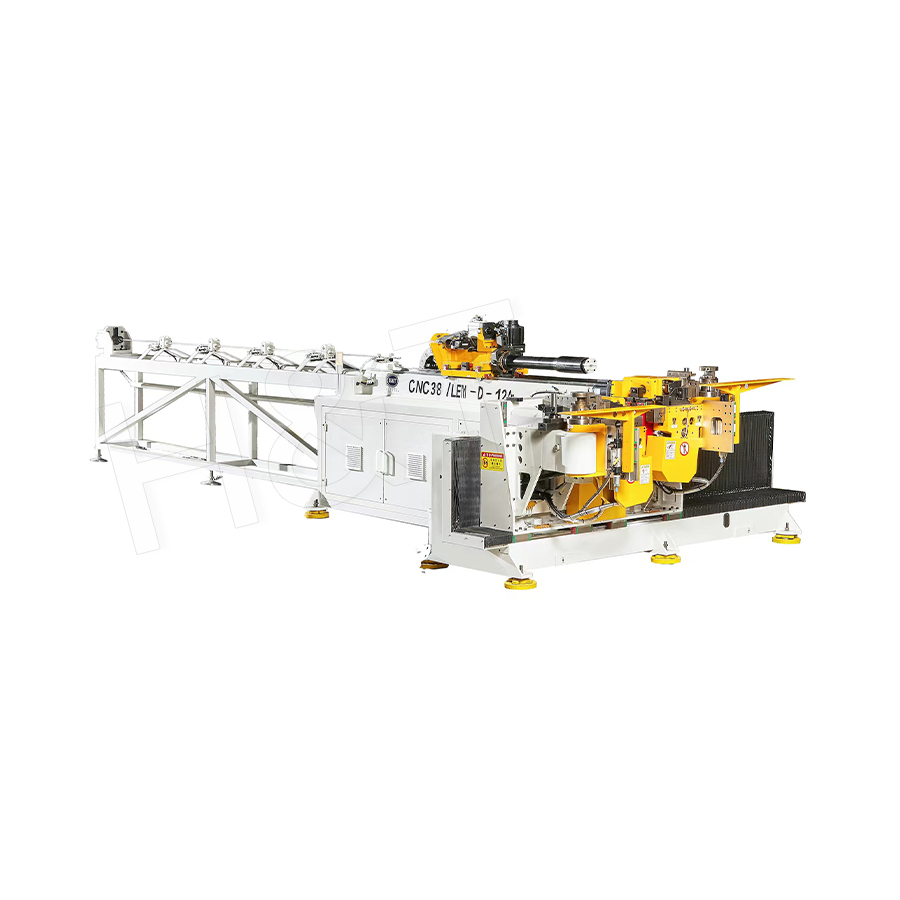
 ダブルスタックおよびマルチスタックダイチューブベンディングマシン この機械は、スタックされたダイを使用して 1 回のセットアップで複数の曲げや半径を処理し、ダイの交換を減らし、最大 190° までの大きな曲げ角度をサポートします。狭い曲げ間隔を必要とする複雑なパイプ形状に最適です。 製品を見る→
ストレートスタックとオフセットスタック
積み重ねられたツールは、常に同じ曲げ中心上に並ぶとは限りません。まっすぐなスタックでは、すべての工具の中心線が垂直線に保たれます。オフセット スタック (ドッグレッグ スタックとも呼ばれます) は、各半径を異なる水平位置と異なる高さに配置します。オフセット配置により、チューブに沿った狭い間隔での曲げが可能になり、以前に曲げられた部分との干渉が軽減されます。どちらのレイアウトも同じ CNC シフト原理を使用しています。違いは、ツール ホルダーの形状と曲げ平面のプログラム方法にあります。
CNC ヘッドが正しいツール レベルを選択する方法
プログラミング中、各曲げには、曲げ角度、回転角度、送り距離に加えてツール レベルが割り当てられます。曲がりが始まる前に、マシンは現在のレベルを確認し、必要に応じてシフトします。チューブはコレット内に残っているため、曲げ平面は前の曲げと数学的に関連付けられたままになります。これは、新しいセットアップごとに新たな参照エラーが発生する手動切り替えとは大きく異なります。
このグラフは、半径変更の一般的なセットアップ時間を示しています。この値は、直径 12 ~ 60 mm の中型チューブの例です。単一ダイの手動作業には、ダイの持ち上げ、取り付け面の清掃、新しいツールの位置合わせの時間が含まれます。積み重ねられたツールにより、タスクがサーボの移動と 1 回の検証曲げに短縮されます。クイックチェンジツールは高速ですが、それでもキャリア全体の物理的な交換が必要です。マルチスタック機械は、準備されたいくつかのステーションの 1 つを曲げ位置に移動することにより、選択をさらに自動化します。本当の節約は時間そのものではありません。それは試用部品が減り、オペレーターの判断が品質に影響を与えるリスクが減るためです。
ファブリケーターがツールスタッキングを使用する理由
スタック型ツールの主な利点は、ツール自体よりも生産数で確認する方が簡単です。スタックヘッドにより、オペレーターが機械のドアを開ける回数が減少します。また、複数回の曲げ操作でもチューブをクランプした状態に保つことができるため、再取り付け後に基準位置を失うという古典的な問題が解消されます。以下の点は、店舗環境における実際的な利点をまとめたものです。
- 特に同じ 2 つまたは 3 つの半径が多くの部品にわたって繰り返される場合、切り替えが少なくなります。
- ベンドダイとクランプダイの間の位置合わせがオペレータではなくツールスタックによって固定されるため、再現性が向上します。
- ヘッド シフトには数秒かかるため、複数半径の部品の全体的なサイクル タイムが短縮されます。
- 最初の試用部品は再加工がほとんど必要ないため、セットアップ中のスクラップが少なくなります。
- 工具交換に熟練労働者が少ないため、監督が限られているシフトでは重要です。
折れ線グラフは、バッチ サイズが増加するにつれてスループットがどのように増加するかを示しています。シングルスタック ツールは各シフトの大部分を切り替えに費やすため、バッチが長くなるまで生産量はゆっくりと増加します。スタック ツールを使用すると、半径の変更は垂直方向のヘッドの移動のみであるため、そのペナルティが軽減されます。マルチスタックマシンは、同じサイクルでより完全なツールセットを運ぶことにより、自動化の層をさらに追加します。多品種生産の場合、右上の値よりもグラフの左側のギャップの方が重要です。そのため、多くの作業ショップでは、平均注文数が 50 個または 100 個のパーツしかない場合でも、スタッキングを選択します。
スタック型ツールとクイックチェンジ ツール
スタッキングに代わる一般的な方法の 1 つは、クイックチェンジ ツールです。このツールでは、各曲げダイがキャリアに取り付けられ、キャリア全体が数分で交換されます。部品の半径が幅広く混合されており、ストックが常に変更されている場合、クイックチェンジは魅力的です。ほぼすべてのジョブで同じ 2 つまたは 3 つの半径が出現する場合、スタッキングの方が効果的です。レーダー チャートでは、6 つの実際的な基準にわたって両方のアプローチを比較しています。いずれかの軸上の面積が大きいほど、その基準のスコアが高いことを意味します。
レーダー チャートでは、最適なツーリング方法は部品ファミリーの再現性によって決まるという 1 つの点が明確になります。スタック型ツーリングは、セットアップ速度、再現性、複雑な部品を処理する能力の点で高いスコアを獲得します。クイックチェンジツーリングは、絶えず変化する半径の組み合わせに柔軟に対応します。スタック型ツーリングでは半径ごとに完全なダイセットが必要ですが、クイックチェンジではキャリアを共有できるため、ツールコストはセットアップごとに異なります。生産スケジュールが数か月間安定している場合は、スタック型ツールを使用すると全体的なバランスが向上します。来週どこまでの距離で到着するかわからない場合は、すぐに変更する方が安全なルートです。
| 基準 | 積み重ねられたツール | クイックチェンジツール |
|---|---|---|
| セットアップ速度 during a batch | 非常に高速、CNC によって制御 | 高速だが物理的な交換 |
| 再現性 | 高い、機械で調整されたアライメント | 運送業者の状況によって異なります |
| ツール cost for each extra radius | フルセットが必要なため、より高くなります | 中程度、キャリアは再利用可能 |
| 柔軟性 with new radii | スタックの高さによる制限 | 高く、多くのキャリアを収納可能 |
| ベストフィット | 繰り返される家族の一員 | 頻繁に変更があるジョブショップ勤務 |
積み重ねたツールが最も合理的な場合
積み重ねられたツールは、特定の条件の組み合わせで効果を発揮します。パーツ ファミリは、完全なダイ セットをいくつか購入できるほど安定している必要があります。バッチは、より高速な切り替えによる恩恵を受けるのに十分な大きさである必要がありますが、セットアップ時間が重要にならなくなるほど大きくてはなりません。ジオメトリには、ジョブ間で繰り返される 2 つ以上の半径が含まれている必要があります。また、最初の製品でスタック シーケンスをプログラムして証明する必要があるため、生産スケジュールは初期のエンジニアリング作業が短くても済むようにする必要があります。
- 1 つのチューブ上に複数のカーブを持つ自動車の排気およびフレーム コンポーネント。
- 手すり、手すり、半径ブレンドを繰り返した建築パーツ。
- 1 つの長さで複数の曲げ半径が必要な油圧および空圧チューブ アセンブリ。
- 同じチューブプロファイルが大量に稼働する熱交換器コイルと流体回路。
- 目に見える曲げ品質要件を備えた家具のフレームと構造部品。
一部の CNC ベンダーは、左右共通の側面レイアウトを使用しており、1 つのヘッドが中央のツール位置のどちらの側からでも作業できます。このレイアウトでは、積み重ねられたツールも使用され、中心面の反対側に曲がりがあるパーツに役立ちます。
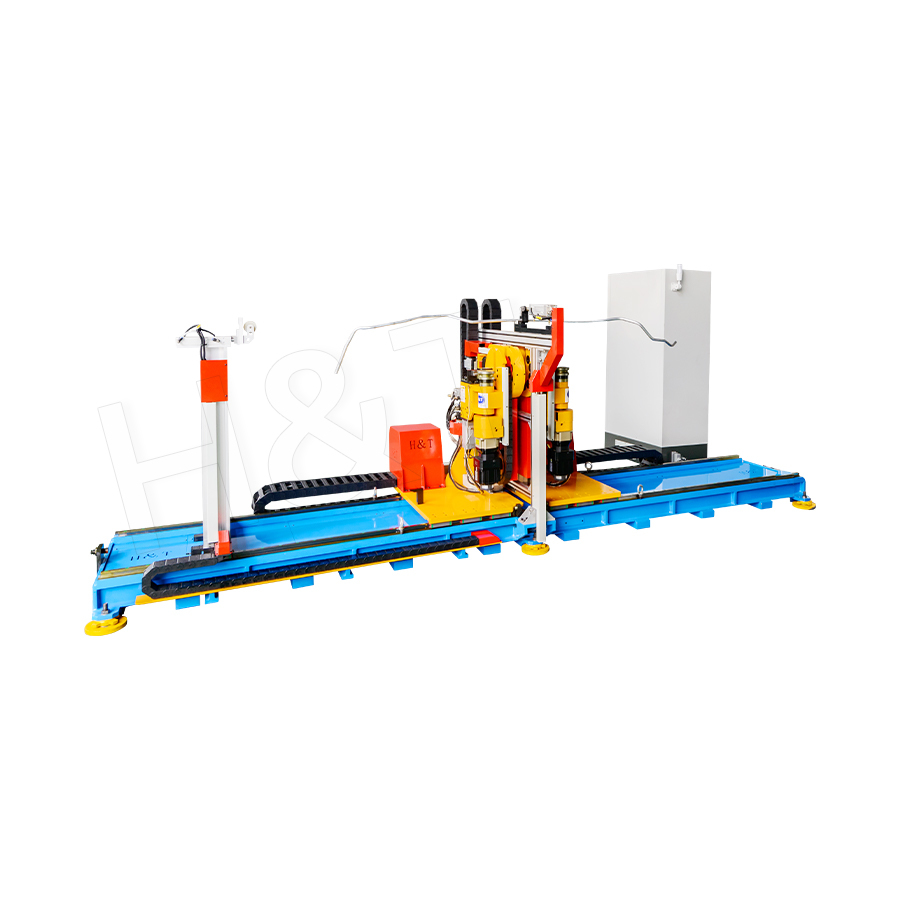
 片頭左右共通CNCベンダー この 5 つのモデル シリーズは、中央のツール位置の両側から曲がり、サーボ駆動の精度と、反復可能なバッチ生産のための保存されたプログラムを提供します。中心面の反対側に曲がりがある部品に便利です。 製品を見る→
計画すべき制限とリスク
スタッキングは無料のオプションではありません。機械のスロートとベアリング構造により、剛性が低下するまでに積み重ねることができるレベルが制限されます。追加の半径はそれぞれ、追加の曲げダイ、クランプ ダイ、加圧ダイ、および多くの場合ワイパー ダイを意味するため、コストはレベルの数とともに急速に増加します。また、ツールスタックにより、ダイと以前に曲げられた部分との間に新たな干渉リスクが生じます。ヘッドに搭載される質量が大きくなり、位置合わせ面の検査が難しくなるため、メンテナンスへのアクセスがより厳しくなります。実際的な答えは、工具設計を最終決定する前に、機械製造業者に部品レビューに参加してもらうことです。
スタック型ツールに関する定量的な議論の 1 つは、プロセス能力に由来します。以下の縦棒グラフは、中程度に複雑な部品の曲げ角度の能力指数を比較しています。値が大きいほど、許容範囲外の曲げが少なくなります。
縦棒グラフは、最終曲げ角度の一般的な工程能力を比較しています。 Cp が 1.0 の場合、約 0.27 パーセントの曲げが許容範囲外になることが許容されます。多くの自動車および油圧機器の顧客は、最小 Cp 1.33 を必要とします。工具の位置合わせは機械の構造によって固定されているため、積み重ねられた工具は 1.67 レベルに達することがよくあります。クイックチェンジツールは手動の単一ダイよりも安定していますが、位置決め面が摩耗する可能性があるため、検査が必要です。重要なのは、スタッキングにより速度だけでなく長期的な安定性も向上するということです。
機械を選ぶ前にチェックすべきこと
スタック ツールを宣伝する CNC ベンダーはどれも同じではありません。一部のヘッドでは、小さなチューブのみを使用して 2 つのレベルを搭載できます。他のものは、3 つ以上のレベルおよび重いダイ スタック向けに設計されています。マシン ソフトウェアは、曲げプログラムの途中でのツール レベルの選択を含むスタック シーケンスもサポートする必要があります。サンプル部品のシミュレーションと最大スタック高さの書面による説明を依頼してください。機械に電源が入っているときに、圧力ダイ ホルダーとワイパー ダイ領域へのサービス アクセスを確認する価値があります。
- ヘッド キャスティングとドライブ システムによってサポートされるスタック レベルの数。
- スタック軸の垂直移動範囲と位置再現性。
- 特に厚肉チューブの場合、各レベルで利用可能なクランプ力。
- 工具インターフェイスのタイプと工具箱内の既存の金型との互換性。
- レベル選択、衝突チェック、最初の記事の検証をソフトウェアでサポート。
複数の平面で曲げがある部品の場合、ダブルヘッド 3D フルサーボ ベンダーが同じロジックをさらに拡張します。 2 つのヘッドがチューブの反対側の端で動作し、サーボ制御された回転により 1 サイクルでシーケンスを重複させることができます。
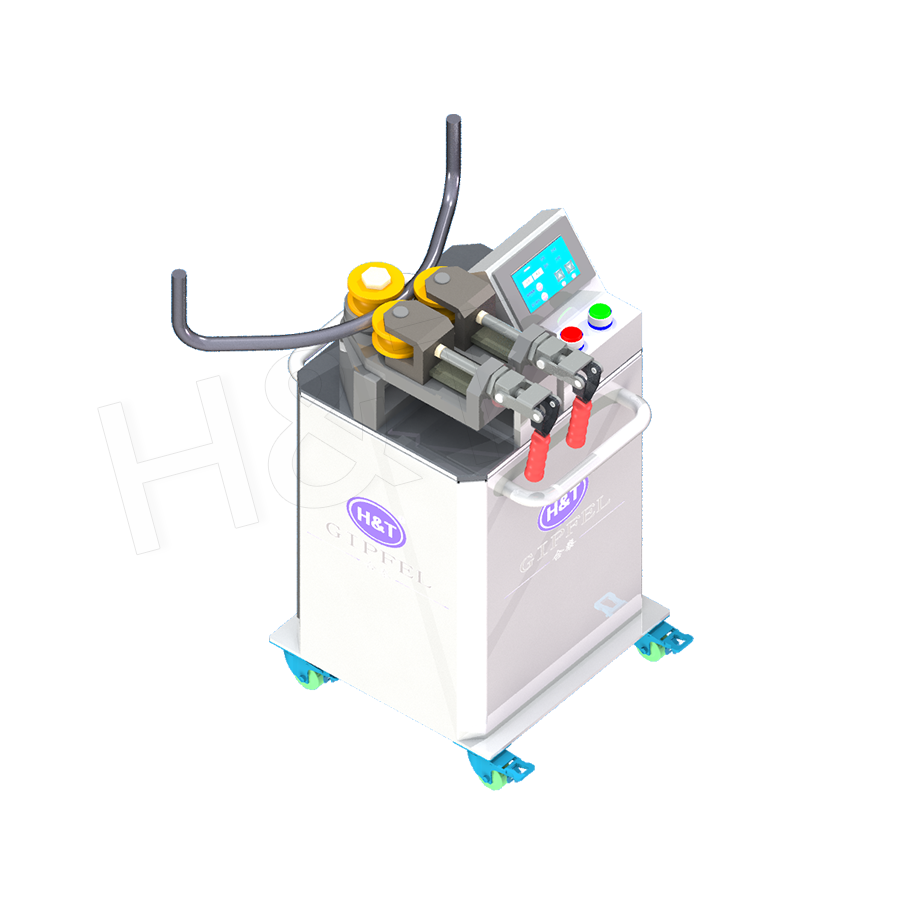
 3Dダブルヘッドフルサーボチューブベンディングマシン この全電動ベンダーは、1 サイクルでチューブの両端を同時に動作させ、最大 180 mm のパイプと最大 300 の曲げポイントをサポートします。自動車、機械、空調用途などの細長い配管に適しています。 製品を見る→
機械の仕様が明確になったら、基本価格だけでなく、ツール パッケージの総コストを比較します。すべてのステーションに 2 レベルのスタックを設置すると、小型のクイックチェンジ システムと同じくらいのコストがかかる可能性があります。決定は、実際の部品の組み合わせと、過去 6 か月間に記録されたバッチ サイズに基づいて行う必要があります。
質問に対する簡単な答えは、CNC チューブ ベンダー上でのツールのスタッキングは、同じヘッド上に 2 つ以上の完全な曲げツール セットを搭載し、プログラムによってそれらを選択する方法であるということです。利点は、オペレータの介入なしに 1 回のクランプで複数の半径を作成できることです。この価値は、切り替えの回数が減り、再現性が向上し、シフトあたりの出力が高くなることから生まれます。最適な選択は、パーツ ファミリ、バッチ サイズ、公差要件によって異なります。比べてみると CNC曲げ機 、ヘッドが保持できるスタック レベルの数と、スタックのメンテナンス方法を尋ねます。その答えによって、そのマシンが実際に実行する種類の作業に合わせて構築されているかどうかがわかります。
精密チューブ曲げ
 製品や導入に関するご相談は、
お気軽にお問い合わせください。
製品や導入に関するご相談は、 お気軽にお問い合わせください。
独自開発ソフトウェアとスマート制御技術、さらに50件以上の特許により、生産プロセス全体の効率化と高度化を実現しています。
著作権 © 2025 by 合泰(南通)精密機械有限公司(Nantong Gipfel Precision Machinery Co., Ltd) 全著作権所有
