

 简体中文
 English
 日本語
 한국어
 Español
 русский
.jpg)
中国・江蘇省南通市海安経済技術開発区立発大道196号

ニュースカテゴリー
製品カテゴリ
CNC チューブ成形: 曲げ、切断、端部成形用の機械の選び方
先月、エンジニアリング マネージャーからよくある問題について当社に電話がありました。彼のショップは 12,000 本の曲げチューブの契約を獲得したばかりでしたが、既存の手動ベンダーでは顧客が要求する ±0.5 mm の公差を維持できませんでした。彼は、複数の曲げ半径を組み合わせ、チューブ壁の平坦化を回避し、しかもサイクル時間を 30 秒未満に維持できる機械を必要としていました。これはまさに、Cノースカロライナ州 チューブ成形がその地位を獲得するための決定です。
Cノースカロライナ州 チューブ成形は単一の機械ではありません。これは、曲げ、切断、端部成形、そして多くの場合自動化を慎重に組み合わせて統合されたものです。実際の利点は、再現性の向上、段取り替えの短縮、スクラップの削減などですが、これは機械を実際の部品ファミリーに適合させた場合に限られます。
コンテンツ
CNC チューブ成形は具体的に何をカバーしますか?
CNC チューブ成形とは、コンピューター制御の装置を使用してチューブの形状やプロファイルを変更することを指します。通常、チューブの曲げ、チューブの端の成形、チューブの切断の 3 つの作業がカバーされます。曲げにより部品の中心軸が形成されます。端部のフレア、縮小、拡張、溝の形成、または端部の仕上げ。切断により、開始時のブランクと完成時の長さが作成されます。多くのセルでは、供給、荷降ろし、および作業間の移動が自動化され、連続プロセスが作成されます。
フル CNC 成形ラインには、CNC 曲げ機、丸鋸またはレーザー切断機、エンドフォーマー、バリ取りステーションが含まれます。に関するガイドを参照してください CNC曲げとは何ですか コア技術を明確にする。適切な組み合わせの選択は、材質、形状、公差、年間生産量によって異なります。
CNC チューブ成形が手動曲げや NC 曲げに勝る理由
手動ベンダーは少量の試作品やメンテナンス作業には適していますが、オペレータのスキルに依存するため、スプリングバックを一貫して補正することはできません。 NC マシンにはプログラマブル モーターが追加されていますが、通常は 1 つまたは 2 つの軸のみを制御し、単純な繰り返しの曲げ用に設計されています。 CNC マシンはサーボ駆動軸、デジタル角度入力、自動スプリングバック補正を使用するため、複雑な 3D パーツに適しています。
実際の結果は、より高いスループットと再現可能な品質です。以下の横棒グラフは、チューブ成形ラインの設計時に一般的に考慮される 5 つの装置ファミリーの現実的な出力エンベロープを示しています。
上の横棒グラフは、5 つの一般的な機器ファミリーの現実的な出力範囲を比較しています。オペレーターが各チューブに荷重、位置決め、曲げ、測定を行う必要があるため、手動曲げは通常 1 時間あたり 20 パーツ未満にとどまります。シングルヘッド NC マシンにより、標準曲げの場合、これが 1 時間あたり約 40 部品まで向上します。 CNC シングルヘッド マシンは、より小さな半径で 1 時間あたり 90 個の部品を生産できますが、CNC ダブルヘッド モデルは、両端を 1 つのループで曲げることにより、1 時間あたり約 140 個の部品を生産できます。ロボット支援セルは柔軟性がありますが、常に最速であるわけではないため、スループットでは CNC シングルヘッドとダブルヘッドの中間に位置します。
生産計画の場合、チャートは保証ではなく、生産能力の範囲として扱われる必要があります。実際の出力は、壁の厚さ、曲げ半径、材質、およびどの程度の検査が必要かによって異なります。重要な結論は、手動曲げを CNC 成形に置き換えると、通常、オペレータの疲労を軽減しながらスループットが 3 倍または 4 倍になるということです。
チューブの曲げ品質に影響を与える主な仕様
CNC チューブ成形機を購入する前に、最小曲げ半径、壁係数、スプリングバック パターンを理解する必要があります。チューブの曲げ半径が小さすぎると、潰れ、しわ、または壁の薄化が発生します。一般的なルールとして、中心線の半径は、炭素鋼の場合はチューブの外径の少なくとも 2.5 倍、ステンレスの場合は 3 倍近くでなければなりません。より狭い半径には、内部マンドレル サポート、ワイパー ダイ、またはより重い機械が必要です。
スプリングバックは 2 番目の重要な変数です。以下の折れ線グラフは、2D 半径の周りで曲げられた軟鋼の一般的なスプリングバック補償曲線を示しています。補正は線形ではないため、デジタル角度制御システムを備えていない機械では、曲げ角度の変化に応じて一貫性のない部品が生成されます。
折れ線グラフは、軟鋼管の曲げ角度に応じてスプリングバック補償がどのように増加するかを示しています。 30 度の場合、鋼管は約 1.2 度しか戻りませんが、これはコントローラーで簡単に修正できます。 90 度の場合、補正は約 5 度です。つまり、リリース後に 90 度に達するには、マシンを 95 度まで過剰に曲げる必要があります。 180 度では、補正は 12 度以上に達することがあります。この非線形動作が、スプリングバック テーブルと測定されたフィードバックを備えた CNC コントローラーが不可欠である理由です。スプリングバックを無視することは、チューブ曲げで部品が許容範囲外になる最も一般的な原因です。
高張力鋼またはアルミニウムを成形している場合は、製造パラメータに基づいてテスト曲げをリクエストしてください。機械ソフトウェアでは、材料、工具、補正値を含む各曲げプログラムを保存できる必要があります。
重いプロファイルと厚い壁により、標準的な機械が停止する可能性があります。その場合、より高いトルクとより剛性の高いフレームを備えた頑丈な CNC ベンダーが必要になります。
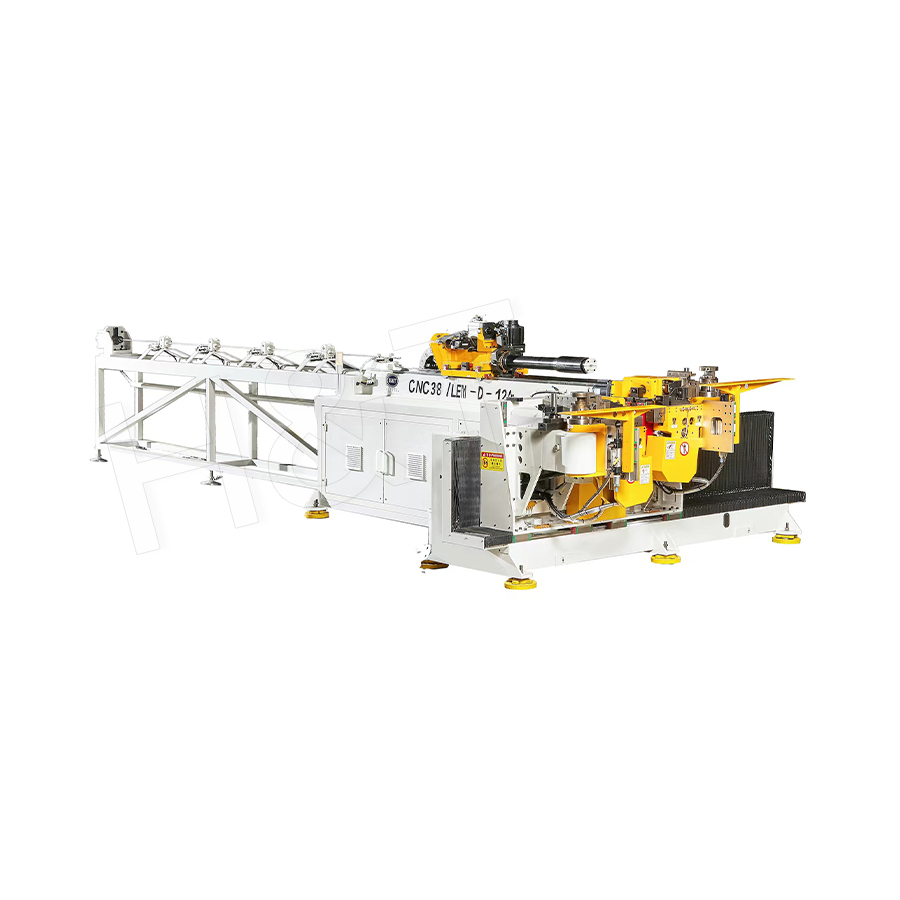
 厚肉パイプ用頑丈なCNCチューブベンディングマシン この完全サーボ駆動の 3 軸ベンダーは、高トルクと剛性フレームで大スパンの超厚肉パイプを処理できるため、軽量の機械では薄肉化に苦労する要求の厳しい構造用途に適しています。 製品を見る→
モデルにコミットする前に、軸数、クランプ力、利用可能なツール オプションを確認してください。自動車の構造チューブ用に設計された機械は家具のフレームには過剰になる可能性がありますが、軽量機械は高張力鋼板の薄肉化に苦労します。
シングルヘッド、ダブルヘッド、またはロボット曲げ: 選択方法
曲げヘッドの数により、サイクルタイムと流量の両方が変化します。シングルヘッド機械は一度に 1 本のチューブを曲げるため、長いチューブ、狭い半径、または複雑な 3D 形状に最適です。ダブルヘッド CNC マシン、特にフルサーボ モデルは、チューブを 2 番目のセットアップに移動することなくチューブの両端を曲げることができるため、時間と取り扱いが短縮されます。ロボット チューブ ベンディングでは、チューブのロード、回転、位置決めを行うためのロボット アームが追加され、1 つのベンダーの周りのセルを自動化することが容易になります。
現在および将来のパーツ ファミリをマッピングした後に選択する必要があります。部品ファミリーに両端が曲がった長いチューブがある場合、ダブルヘッド機械を使用すると再固定が不要になり、シングルヘッドを 2 回パスする場合と比較してサイクル タイムが 30% も改善されます。
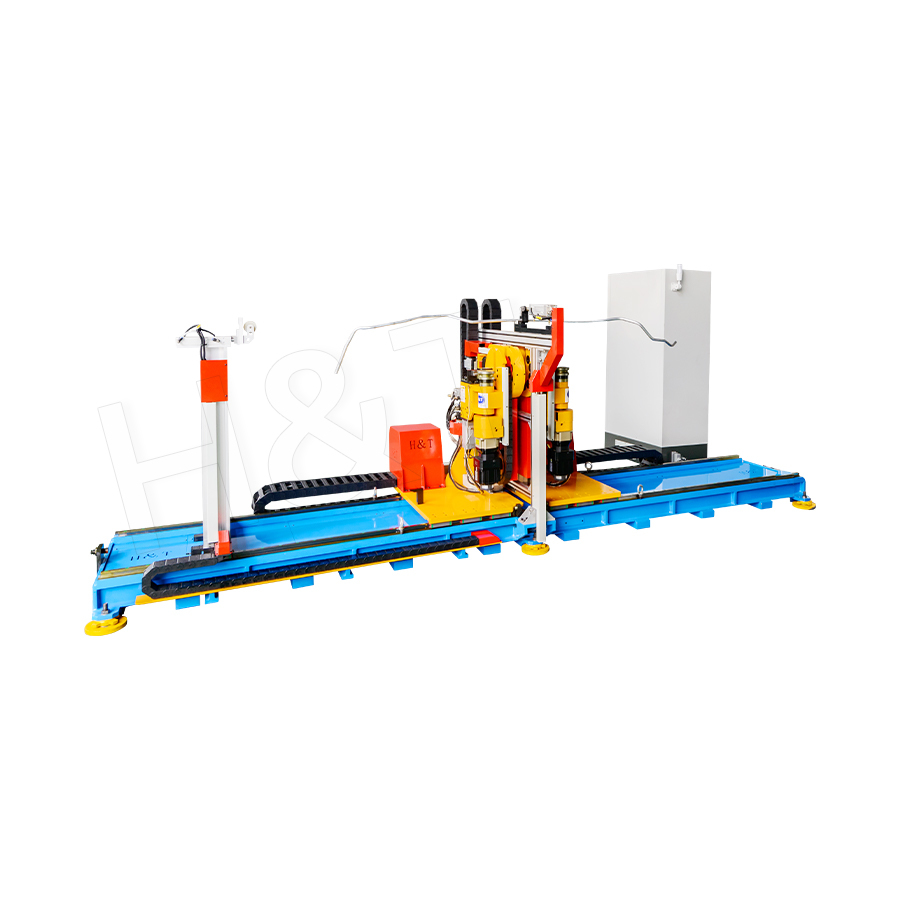
 長尺管用3D両頭フルサーボベンディングマシン この全電動ダブルヘッド ベンダーは、1 回のパスで両端を同時に曲げることができ、最大 180 mm のパイプや複雑なマルチベンド部品をサポートし、サイクル タイムと精度が重要な多品種生産に最適です。 製品を見る→
ロボットセルは別のトレードオフです。 1 つのセルで複数の部品番号を処理できる柔軟性が向上しますが、初期エンジニアリング コストは高くなります。多品種少量生産の場合、多くの場合、ロボット ベンダーが正しい答えになります。非常に大量の場合は、専用の CNC ダブルヘッド ベンダーを使用する方が経済的な選択となる場合があります。
レーダー チャートは、3 つのマシン タイプを 6 つの実用的な属性に配置します。 CNC シングルヘッドはサーボ軸がベンドヘッドとコレットに一致しているため、精度と再現性が優れています。ロボット セルは、パーツの経路が単一のヘッドの形状によって制限されないため、柔軟性が優れています。 NC マシンはセットアップが最も簡単で、オペレータのスキル要件も最も低いですが、再現性の点で劣ります。一般的な自動車や家具のフレーム プロジェクトでは、セットアップの容易さよりも精度と再現性が重視されるため、CNC システムが連続生産の主流を占めています。
総所有コスト: 初期価格が単なる始まりにすぎない理由
購入者が最初に比較するのは購入価格ですが、運営コストを予測するものではありません。通常、労働力、工具、スクラップ、ダウンタイムが 5 年間の合計に占める割合が大きくなります。以下の積み上げ棒グラフは、中量生産における典型的な人件費とスクラップ率を使用した、4 つの設備アプローチのコスト モデルを示しています。
積み上げ棒グラフは、典型的な中量部品ファミリーの 5 年間の合計コストを数千ドルで示しています。手動装置は初期コストが最も低くなりますが、人件費とスクラップコストが高いため、総額は 295,000 ドルに達します。 NC 装置は労働力を削減しますが、それでも 26 万に達する測定可能なスクラップが発生します。 CNC マシンの初期費用は高くなりますが、労働力とスクラップの削減により、合計は 255,000 になります。ロボットセルは、統合と保護のコストのために、275,000と打ち上げるのに最も高価です。結論としては、人件費が上昇し、品質要件が厳しくなるにつれ、CNC チューブ成形はより魅力的になるということです。
端部の成形と切断は後回しにすべきではありません
CNCチューブ成形は曲げるだけではありません。切断前または曲げ後に成形されたチューブには、フレア加工、縮小加工、拡張加工、溝加工、または面取り加工が必要な場合があります。端部成形作業は、特にチューブが油圧継手、フランジ、または溶接ネックに挿入される場合、組立品質に影響を与えることがよくあります。カットが不十分だと最終形状のグリップとシールに影響を与えるため、カットはきれいで直角でなければなりません。このため、多くのメーカーは、切断、面取り、バリ取り、端部成形を単一の自動ラインに組み合わせています。
新しいチューブ成形セルを計画するときは、生のチューブから完成したコンポーネントまでの完全なシーケンスを評価してください。完璧な角度を備えた曲げ機であっても、チューブの端がフィッティングを受け入れられない場合は役に立ちません。詳細な仕様については、専用のチューブ端成形機を使用するのが良い出発点です。
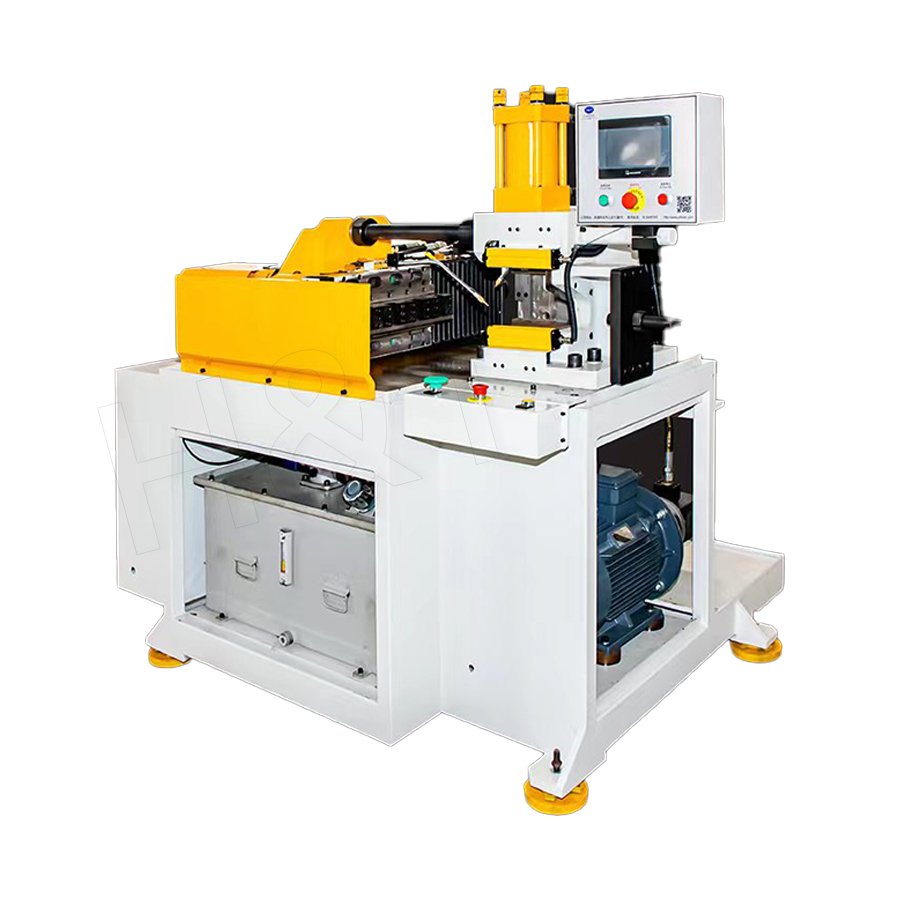 カスタム金型を備えた油圧式チューブエンド成形機 この PLC 制御のエンドフォーマーは、精密リニアガイドと冷却システムを使用して拡張、収縮、その他の端部成形タスクを処理し、継手や下流の処理のためにチューブ端を準備することで曲げ作業を補完します。 製品を見る→
チューブに角度のあるカット、スロット、または穴があり、曲げ面と位置合わせする必要がある場合、レーザー切断は CNC 曲げと組み合わせられることがよくあります。真っ直ぐで面取りされたブランクの場合は、丸鋸の方が経済的です。最適なレイアウトは、サイクル タイム、部品の重量、維持する必要があるオペレータの数によって異なります。
購入前にメーカーを評価する方法
機械メーカーは機械の仕様と同じくらい重要です。真の統合管成形装置メーカーは、ソフトウェア開発、精密機械加工、溶接、組み立て、テストを社内で処理する必要があります。この内部容量により、90 ~ 120 日の納期が現実的かつ安定します。また、ビルダーはカタログだけでなく鋳造からマシンを把握しているため、トラブルシューティングも迅速になります。
注文する前に、FAT および SAT の手順について問い合わせてください。工場受け入れテストは製造業者の工場で機械を検証し、現場受け入れテストは施設内で機械が動作することを証明します。製造業者が曲げ角度、スプリングバック、サイクルタイムに関する明確なテスト基準を提供できない場合、購入は賭けになります。
ソフトウェアのポートフォリオも確認してください。優れた CNC チューブ成形ラインは、曲げプログラム、ツール ライブラリ、補正テーブル、ERP との統合に依存します。独自のソフトウェアを作成するメーカーは、ブラックボックスへの適応を強制するのではなく、ワークフローを調整できます。
最後に、アプリケーション エンジニアとの直接の連絡をリクエストしてください。材質、チューブの直径、肉厚、曲げ半径、体積を伝えてください。最良の対応は、特定のツール リストとテスト計画を伴うマシンの推奨事項です。できます 見積もりについてはお問い合わせください そしてあなたの部品の実現可能性のレビュー。
最終的な推奨事項
CNC チューブ成形は、再現性、総コスト、生産フローの 3 つの要素を測定することで成功します。部品の形状と公差から始めて、成形方法を選択し、実績のある統合能力を持つビルダーを選択します。耐久性の高いアプリケーションには、より強力なフレームが必要です。両端が曲がった長いアセンブリにはダブルヘッドサーボマシンが必要です。多品種のバッチではロボット セルが正当化される場合があります。端部成形および切断装置は、後付けではなく、同じ会話の一部である必要があります。実際の生産データを使用して完全なシーケンスを評価すると、適切な CNC チューブ成形ソリューションの正当化が容易になり、実行を継続しやすくなります。
精密チューブ曲げ
 製品や導入に関するご相談は、
お気軽にお問い合わせください。
製品や導入に関するご相談は、 お気軽にお問い合わせください。
独自開発ソフトウェアとスマート制御技術、さらに50件以上の特許により、生産プロセス全体の効率化と高度化を実現しています。
著作権 © 2025 by 合泰(南通)精密機械有限公司(Nantong Gipfel Precision Machinery Co., Ltd) 全著作権所有
