

 简体中文
 English
 日本語
 한국어
 Español
 русский
.jpg)
中国・江蘇省南通市海安経済技術開発区立発大道196号

ニュースカテゴリー
製品カテゴリ
ショップが作成できる CNC ワイヤー曲げ部品の技術図面を作成する方法
ワイヤーフォームの見積もりが出されてから 3 週間後、その店はまだ金属を切断していませんでした。 RFQ パッケージには、シェーディングされた 3D モデル、単一の等角図、および必要に応じて曲げるというメモが含まれていました。ベンド 4 がどちらの方向に回転したかを誰も確認できなかったため、見積もり担当者は価格を水増しするか、ジョブを送り返しました。この修正は、より美しい画像ではありません。 CNC ワイヤ曲げ図面はデータ パッケージです。送り、回転、角度の値を含む曲げテーブル、公差を含むワイヤ仕様、材料が実際に取り得る曲げ半径、および検査官が測定できるデータムです。これら 4 つの項目を 1 枚のシートにまとめると、その部分は疑問符から注文書に移動します。
コンテンツ
CNC ワイヤー曲げ図面に含める必要がある最小データセット
ワイヤー ベンダーは、曲げごとに 3 つの動作を行います。ワイヤを設定した長さまで送り、コレット内でワイヤを回転させ、成形ツールを前進させて曲げます。シート上のすべての寸法は、送り、回転、曲げ、またはツーリングにマッピングされる必要があります。これら 4 つのいずれかに翻訳できないものは、注記の吹き出しではなく、別の文書に属します。軸とコントローラーがどのように機能するかについての短いバージョンが必要な場合は、 CNC曲げとは何ですか それをカバーします。
以下の表は、ワイヤーフォームの見積をきれいに保つためのデータセットです。例の値は、サーボ ベンダーで形成された 4 mm の低炭素ワイヤまたはステンレス ワイヤに適しています。独自のプロセスに合わせて数値を調整しますが、行は削除しないでください。
| データ要素 | 代表的な値または例 | ベンダーがそれを必要とする理由 |
|---|---|---|
| 線径と許容差 | 4.00mm±0.05mm | ツーリング溝、送りグリップ、カット長さを設定します |
| 材質と気質 | AISI 304、ハーフハード | 最小半径とスプリングバック許容値を駆動します |
| カット長さ | 1240 mm、プラス 5 マイナス 0 | フィードストップとスクラップ許容量を定義します |
| ベンドテーブル(送り、回転、角度) | 送り250mm、回転90度、曲げ45度 | サーボシーケンスをベンドごとに実行します |
| 内側の曲げ半径 | R4.0、線径の1倍 | 成形ノーズと工具クリアランスを選択します |
| 回転方向と平面 | フィード端から見て時計回り、面 1 ~ 4 | パーツのミラー化や反転を防止します |
| データムと測定原点 | 端 A、0 度で 1 を曲げる | 検査に固定の開始点を与える |
| 角度と脚の許容差 | 角度±0.5度、脚±0.3mm | 検査計画と合格または不合格ラインを設定します |
忘れられやすい要素の 1 つは、A 端と B 端のラベルです。部品が非対称の場合、端 A と端 B の違いは、フィットとスクラップ ビンの違いになります。
ビューの選択: 2D フラット レイアウトまたは 3D 座標
すべての曲げが 1 つの平面内にある場合は、1:1 のフラット レイアウトと線形曲げテーブルで十分です。中心線に沿って寸法を記入し、角度を度単位で入力し、曲げの内側までの半径を表示し、シートの下部にカット長さを一度記載します。中心線の寸法記入により、数値がワイヤの内側を指すのか外側を指すのかという議論は終わります。
複数平面の部品の場合、等角投影図はコミュニケーション補助であり、製造指示ではありません。管理ドキュメントは、各屈曲点の XYZ 位置を回転値と平面基準とともにリストした座標テーブルになります。左は人がどちらを見ているかによって左右されるため、フィード端から見て左と右を時計回りまたは反時計回りに置き換えます。
また、送り端、仕上げ端、および曲げフィーチャーに対する平坦フィーチャー、ねじ山フィーチャー、またはフックフィーチャーの位置に印を付けます。ワイヤの始点にある単一の方向アンカーにより、ほとんどのミラーリングされた部品エラーが除去され、プログラマは 1 メートルのワイヤが消費される前に部品を検証できます。
曲げ半径、材質、工具の限界
機械の成形ノーズがワイヤーの内側半径になるため、描画できる最も狭い半径が、所有するツールの中で最も狭い半径になります。その限界は通常、ワイヤ直径の倍数で表され、引張強度と焼き戻しによって変化します。 6 mm のばね鋼線に R2 を呼び出すのは野心的ではありません。亀裂や追加の応力除去手順なしでは構築できません。
ワイヤ直径の倍数としての最小内側曲げ半径
バーは、5 つの一般的なワイヤ タイプのワイヤ直径の倍数として最小内側曲げ半径を示します。 H32 焼戻しのアルミニウム 5052 はワイヤ直径の約 0.8 倍に耐えますが、5 mm の低炭素ワイヤには約 R5 が必要で、同じサイズの半硬質 304 ステンレス ワイヤには約 R10 が必要です。実際的な結果として、半径の吹き出しと材料の吹き出しは、一度に 1 つずつチェックするのではなく、一緒にチェックする必要があります。設計でバーの許容範囲よりも狭い半径が必要な場合、現実的なオプションは、より柔らかい焼き戻し、より細いワイヤ、または中間の応力緩和を備えた 2 段階の成形です。マルチプライヤーは、清潔で潤滑されたワイヤー、室温成形、および滑らかな成形ノーズを前提としています。表面に継ぎ目がある冷間引抜ワイヤは早期に亀裂が発生するため、入荷する在庫が完全に特性化されていない場合はマージンを追加してください。
半径を内側半径として記述し、線径と質を同じ線上に置きます。 1 行に 3 つの数字を入れると、RADIUS コールアウトによって発生するほとんどの前後関係が防止されます。
 単一方向フルサーボ 一方向全電動パイプ曲げ機は、H T の E シリーズの中核製品です。全電気駆動技術を活用し、高精度な一方向駆動を実現。 製品を見る→
工具は、部品に到達できるかどうかも決定します。以前に形成された脚に近い屈曲部は形成アームと衝突する可能性があるため、図面には各屈曲部から両脚の最も近い障害物までの距離が示されている必要があります。
スプリングバック: ほとんどの図面で省略される数字
成形ツールが後退すると、ワイヤーが跳ね返ります。 90 度の曲げを指示すると、半硬ステンレス ワイヤーは 87.5 度で落ち着く可能性があります。これは機械の故障ではなく、降伏強度とワイヤ直径に対する曲げ半径の比によって決まる材料の予測可能な特性です。サーボベンダーは過剰な曲げによって補正します。図面にはターゲットが何であるかが示されているはずなので、最初の記事は推測ではありません。
90 度の曲げに対するオーバーベンド許容値、半径はワイヤ直径の 2 倍に等しい
この曲線は、ワイヤ直径の 2 倍に等しい内側半径を持つワイヤを 90 度曲げるのに必要なオーバーベンド許容値をプロットしています。 400 MPa の引張強度では、この材料は寛容であり、約 1 度のオーバーベンドで十分です。 800 MPa を超えると許容値は急速に上昇し、1200 MPa で約 5.5 度に達します。これは、ばね鋼や冷間加工されたステンレスが存在する領域です。この描画では 2 つの結果が生じます。まず、オーバーベンドノートは古いシートからコピーするのではなく、マテリアルに合わせてスケールする必要があります。第 2 に、サーボ ベンダーでは仕上げ角度の許容誤差をプラスまたはマイナス 0.5 度にすることが現実的ですが、これは最初の製品に許容値を設定した後でのみです。曲線が急な場合、降伏強度が 100 MPa 変動すると仕上がり角度が著しく変化するため、同じ角度公差でもより厳密な材料仕様が必要になります。
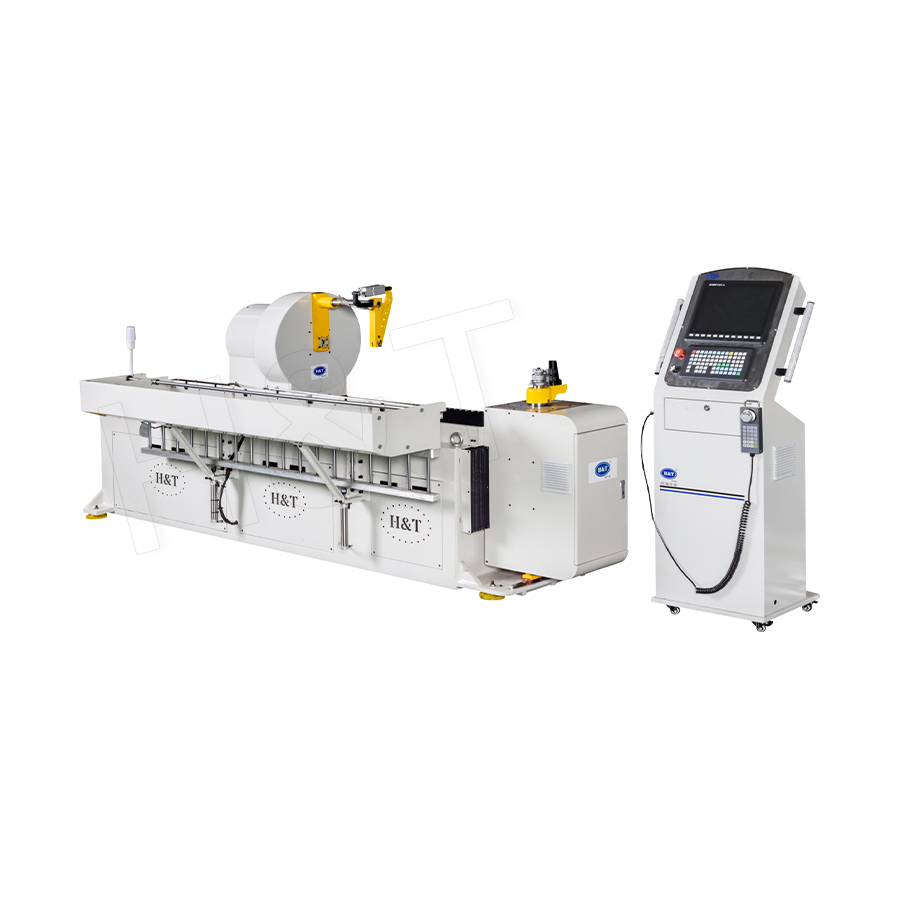 パイプ・ワイヤー兼用曲げ パイプ/ワイヤー兼用ベンディングマシンは、H T シリーズ CNC 曲げ装置の一部であり、アルミパイプ、鉄パイプ、および各種パイプの高精度曲げのために設計されています。 製品を見る→
シートに関する実用的な注意事項: オーバーベンドは、厳密な寸法ではなく、許容値として与えてください。最初の品目で調整可能とマークし、検査レポートで確認されたら修正値を凍結します。
配線図面が失敗する場所: 実際の RFQ における欠陥の頻度
受信した見積パッケージを確認すると、パターンが明らかになります。同じ 5 つの省略が何度も繰り返され、見積もりが完了する前にそのたびに説明ラウンドが追加されます。
各データ要素が欠落しているワイヤ フォーム RFQ のシェア
棒グラフは、RFQ からの受信電信で最も頻繁に現れる 5 つの省略をまとめたものです。回転または曲げ平面データの欠落は、解明ラウンドの 32% を占めており、まったく異なる設定が必要になる可能性がある部品を推定者が推測する必要があるため、解決に最もコストがかかります。材質によって最小半径とスプリングバック許容値の両方が変化するにもかかわらず、約 4 分の 1 のパッケージには材質の表示がありません。成形可能な最小値を下回る半径が図面の 18% に表示されます。これは通常、設計者がワイヤ ツールを確認せずに 3D モデルから作業したためです。切断長さの公差とデータム エラーはそれほど頻繁ではありませんが、後で表面化することが多く、ワイヤがすでに切断されている最初の製品検査時に表面化することがよくあります。上位 2 つのカテゴリを修正するだけでも、前後関係の半分以上が削除されます。
ワイヤ図面がこれらのカテゴリから除外されるようにするには、次の 5 つの手順を実行します。
- 最初に中心線を描き、次にそれに沿って脚の寸法を記入し、内側と外側の寸法が混在しないようにします。
- 曲げテーブルに、曲げごとに 1 行、送り、回転、角度を機械順に完全に入力します。
- 図面が設計事務所から出る前に、材料乗数に対して内側の半径を確認してください。
- 材料に結び付けられたオーバーベンド許容注記を追加し、最初のアーティクルで調整可能であることをマークします。
- PDF と一緒に中心線 DXF をリリースすると、プログラマは再描画せずに脚の長さを確認できます。
リリース前の描画パッケージの比較
ほとんどの曲げ加工工場には 3 つのレベルのドキュメントが提供されています。つまり、曲げテーブルのない 2D PDF、完全な送り、回転、角度テーブルを備えた 2D 図面、および同じテーブルと組み合わせた 3D STEP モデルです。以下のレーダーは、製造エンジニアが気にする 5 つの基準に基づいて各パッケージをスコア付けします。
ドキュメント パッケージのスコア、0 ~ 100
3D STEPプラスベンドテーブル 2D図面とベンドテーブル 2D図面のみ
レーダーは 3 つのドキュメント パッケージを 5 つの基準に照らして比較し、0 から 100 までのスコアを付けます。単純な 2D PDF は、プログラマーが曲げシーケンスを再構築する必要があるため、寸法の確実性と最初の製品の精度のスコアが低くなります。完全な送り、回転、角度テーブルを追加することで、モデルをまったく変更することなく、セットアップ速度と確実性が 75 ~ 80 の範囲に引き上げられます。最も強力なパッケージである、同じテーブルと組み合わせた 3D STEP ファイルは、改訂作業を低く抑えながら、確実性と最初の記事の正確さで 90 を超えるスコアを獲得しています。ジオメトリを変更するたびに解釈プロセスが再開され、曲げシーケンスがリセットされる可能性があるため、弱いパッケージでは修正作業が増加します。このパターンは覚えておく価値があります。テーブルがほとんどの作業を実行し、3D モデルはテーブルを置き換えるのではなく、それを確認します。
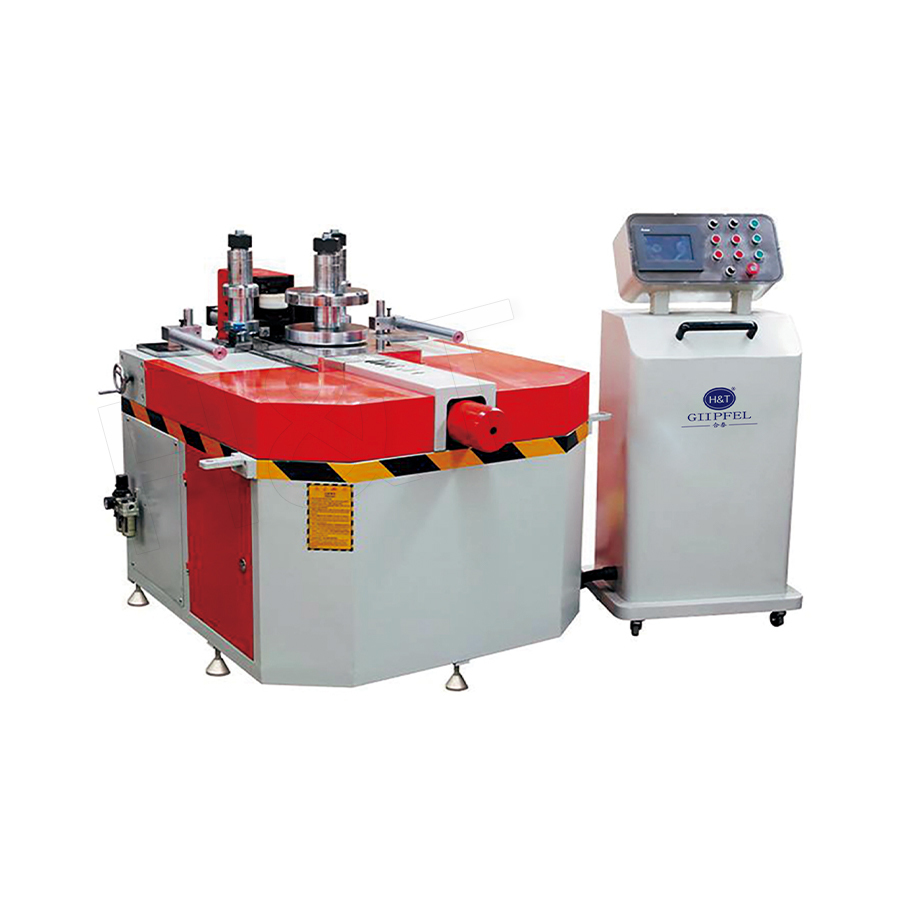 3Dローリングベンディング 3D ローリング ベンディング マシンは、H T が発売した高精度 CNC パイプ曲げおよびコイリング装置で、特に小型パイプの自動加工用に設計されています。 製品を見る→
ショップが信頼できる境界を設定します。曲げテーブルはジオメトリを制御するため、3D モデルはそれと一貫性を保つ必要があります。両者の意見が異なると、店は両者に不信感を持ち、図面の権威を失います。
CNC ワイヤー曲げの技術図面は、工場がどれだけ要求する必要があるかによって判断されます。送り、回転、曲げのデータをテーブルに入力し、ワイヤ仕様、成形可能な半径、および明確な公差と組み合わせて、最初の記事の注記として過曲げ許容値を追加します。このパッケージは、見積もりをスケジュールに、プロトタイプを反復可能な部品に変換します。発売前にベンドテーブルに2つ目をご希望の場合は、 図面を当社のエンジニアリングチームに送信してください そして、それを実際に実行するツールに対してマークアップします。
精密チューブ曲げ
 製品や導入に関するご相談は、
お気軽にお問い合わせください。
製品や導入に関するご相談は、 お気軽にお問い合わせください。
独自開発ソフトウェアとスマート制御技術、さらに50件以上の特許により、生産プロセス全体の効率化と高度化を実現しています。
著作権 © 2025 by 合泰(南通)精密機械有限公司(Nantong Gipfel Precision Machinery Co., Ltd) 全著作権所有
