

 简体中文
 English
 日本語
 한국어
 Español
 русский
.jpg)
中国・江蘇省南通市海安経済技術開発区立発大道196号

ニュースカテゴリー
製品カテゴリ
精密金属切断: 公差、プロセスの選択、および切断品質ガイド
肉厚 4mm のステンレス チューブ部品を 5,000 個扱う工場では、1 週間で 1 個の数字が失われる可能性があります。切断端が 0.15mm の窓の外に出た場合、その後ろの曲げステーションでは隙間を埋めることができず、部品は手作業でヤスリをかけるためにベンチに戻されます。のこぎりは鋭利で、プログラムは正確で、機械はまだ 2 年前のものでした。この損失は、切断、面取り、バリ取りを 1 つのプロセスチェーンではなく 3 つの個別の決定として扱ったことによって発生しました。
精密金属切断は、寸法公差、切り口幅、バリ高さ、入熱という 4 つの測定可能な出力として定義すると管理が容易になります。すべての切断プロセスで、これらの数値の一部は簡単に維持できますが、その他の数値は特別な処理を必要とします。有益な質問は、どの機械がパンフレットで最も正確に見えるかではなく、どのプロセスが次の操作なしでは存続できない数値を保持しているかということです。
コンテンツ
精密金属切断が実際に制御するもの
4 つの出力によってカットが十分に良好であるかどうかが判断され、それぞれの出力はサイクルの異なる時点で異なる機器を使用して測定されます。
- 寸法許容差: 完成した面が印刷寸法からどの程度離れているかを示します。部品が室温まで冷却された後に測定されます。
- カーフ幅: カットによって除去される材料。これによりネスティング効率が設定され、1 回のパスでパーツを所定のサイズに仕上げられるかどうかが決まります。
- バリ高さ: 出口エッジに残った隆起した金属 (ミクロン単位で測定)。これにより、次のステーションがバリ取り機か手動ヤスリかが決まります。
- 入熱: 熱の影響を受けるゾーンのサイズ。局所的な硬度が変化し、薄いチューブの端が丸く外れてしまう可能性があります。
以下の範囲はカタログの最大値ではなく典型的な生産結果であり、ほとんどの見積もりが示すよりも重複しています。
| プロセス | 一般的な許容差 | カーフ幅 | 熱影響部 | どこに当てはまるか |
|---|---|---|---|---|
| ファイバーレーザー | プラスマイナス0.05mm | 0.2~0.5mm | 0.1~0.3mm | 薄肉チューブと複雑なプロファイル |
| 精密冷間鋸 | プラスマイナス0.10mm | 1.5~3.0mm | なし | チューブ、バー、プロファイルの端が四角い |
| ウォータージェット | プラスマイナス0.13mm | 0.8~1.2mm | なし | 熱に弱い合金と厚い部分 |
| プラズマ | プラスマイナス0.25mm | 1.5~4.0mm | 1.0~3.0mm | 重いプレートと粗いブランクス |
| 研磨鋸 | プラスマイナス0.30mm | 2.0~4.0mm | 中等度 | 少量ユーティリティ切断 |
通常、プロジェクトを決定するのは公差ではなく熱影響部です。これは、寸法が完璧であっても、硬化した切断面は曲げ金型での挙動が異なるためです。
ほとんどのプロジェクトの勝敗は寛容さによって決まります
3 つのサプライヤーに同じステンレス チューブの見積もりを依頼すると、紙上では公差数値がほぼ同じになるでしょう。一つの尺度で比較すると、それらはまったく近いものではありません。
図 1. 1 mm ~ 6 mm の軟鋼およびステンレス鋼の切削プロセスによって達成可能な許容範囲。カタログの最大値ではなく製造試行から取得されます。
棒グラフは、同じチューブ上の最もきついプロセスと最も緩いプロセスの間のスプレッドがおよそ 20 対 1 であることを示しています。ファイバーレーザー切断では、薄いステンレスの窓をプラスまたはマイナス 0.05 mm 近くに保ちます。そのため、通常は中間操作を行わずに、曲げまたは端部成形ステーションに直接送り込まれます。精密コールドソーイングは約プラスまたはマイナス 0.10 mm であり、入熱なしでその数値に達するため、切断面は冶金学的に変化しません。ウォータージェットは、許容範囲内で鋸の近くに着地すると同時に、積み重ねられたシートや厚い部分を 1 回のパスで切断する機能を追加します。 4 mm の材料上でプラスまたはマイナス 0.25 mm 以上の幅のプラズマは、構造作業の生産的なプロセスであり、2 回目の手術で切断を修正する必要がある場合には高価なプロセスです。実際的なルールは、最も厳しい下流工程で許容できる許容値を指定し、手作業なしで許容値を維持できるプロセスを選択することです。
肉厚が厚くなると切断速度が速く低下する
スピードは購入者が比較する最初の数字であり、材料の組み合わせが変わると最も早く劣化する数字です。
図 2. ステンレス鋼の壁厚が増加する場合の 3 つのプロセスの一般的な切断速度。各線は同じ材料グレードが一定に保たれていることを示しています。
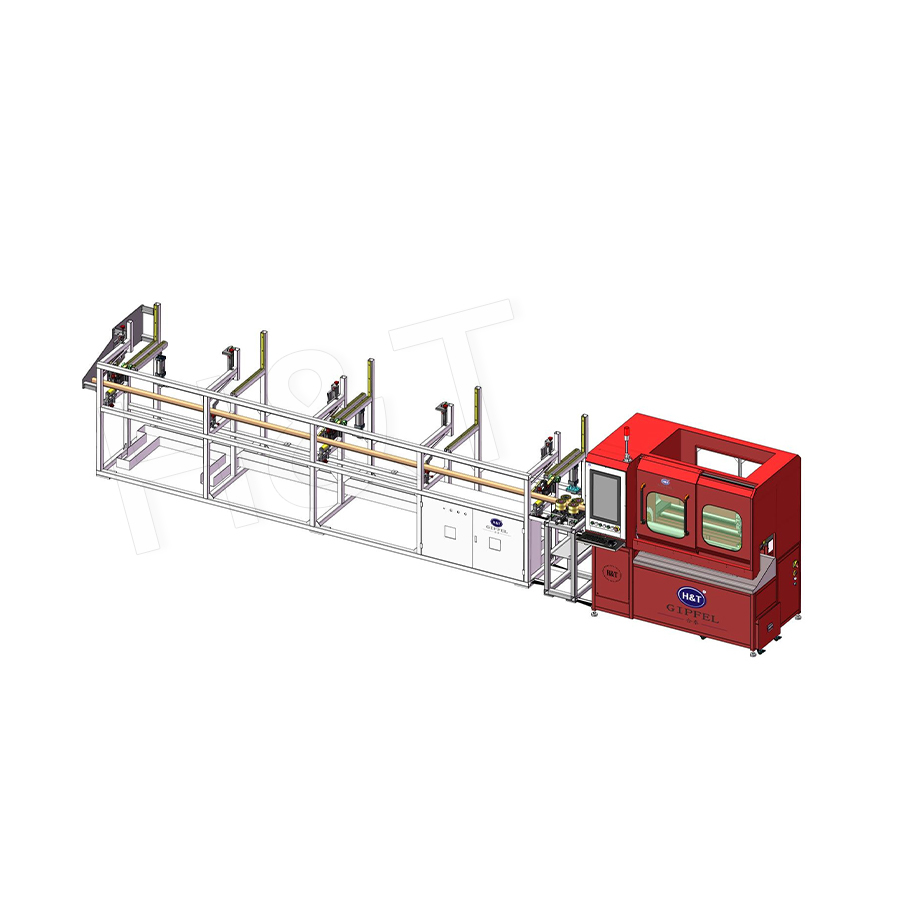 レーザー切断 Hetai Machinery の全自動高速レーザー切断は、コア技術として全自動 3D 多軸レーザーおよびモジュラー チャック技術を利用しています。コーム... 製品を見る→
この折れ線グラフは、機器のパンフレットでは埋もれがちな点を強調しています。レーザー切断は、ビームが通過するたびに大量の材料を除去する必要があるため、壁の厚さが増すとすぐに速度が低下します。 1 mm でレーザー ラインは他のレーザー ラインよりもはるかに上から始まり、5 mm までに薄肉率の約 4 分の 1 に低下し、プラズマがほぼ追いつきます。ウォータージェットは低くほぼ平らに設置されるため、厚く、硬い、または熱に弱い素材では相対的な欠点が最も小さくなります。ヘッドラインの速度ではなく、その交差点がどのマシンがフロアスペースを獲得するかを決定します。ほとんどの作業が 3 mm の壁以下にある場合、レーザーはサイクル時間を短くします。ステンレスまたはアルミニウムで 5 mm 以上の混合物を実行する場合、多くの場合、2 回目のパス処理がカウントされると、鋸またはウォータージェットを使用すると、より早く部品が完成します。自動化されたラインでは、最初のステーションが遅いとその後のすべてのステーションのタクトが決まるため、その影響はさらに大きくなります。
チューブやプロファイルの加工では、狭い熱影響部が端部成形可能な面を無傷に保つため、カットエッジはサイクルタイムと同じくらい重要です。そのエッジの背後にある仕組みについては、ガイドで説明されています。 レーザー切断が切断端に何をするか .
角端と部品あたりのコストでは機械切断が依然として有利
精密コールドソーでは、チューブにプラスまたはマイナス 0.10 mm を保持するためにビームやガーネット ストリームを必要とせず、多くの部品ではこの数値で十分です。また、2 番目の機械を使用せずに曲げステーションや端部成形ステーションで使用できる、バリの少ない四角い端部も生成されます。
- ブレードの選択: 超硬チップブレードはステンレスチューブのサイズを維持しますが、サーメットまたはコーティングされたブレードはより硬い合金やより多くの生産量に適しています。
- クランプ: ブレードの挿入中にチューブが 0.05 mm 移動すると、下流側の調整では除去できないテーパーが生じます。
- 送りと速度: 速度が速すぎると刃先が焼けてバリの高さが増加するため、刃のブランドよりもパラメーターの方が重要です。
- 長さ停止: サーボ制御された送りは、特に 1,500 mm を超える部品の場合、手動停止よりもはるかに優れた繰り返し長さを保持します。
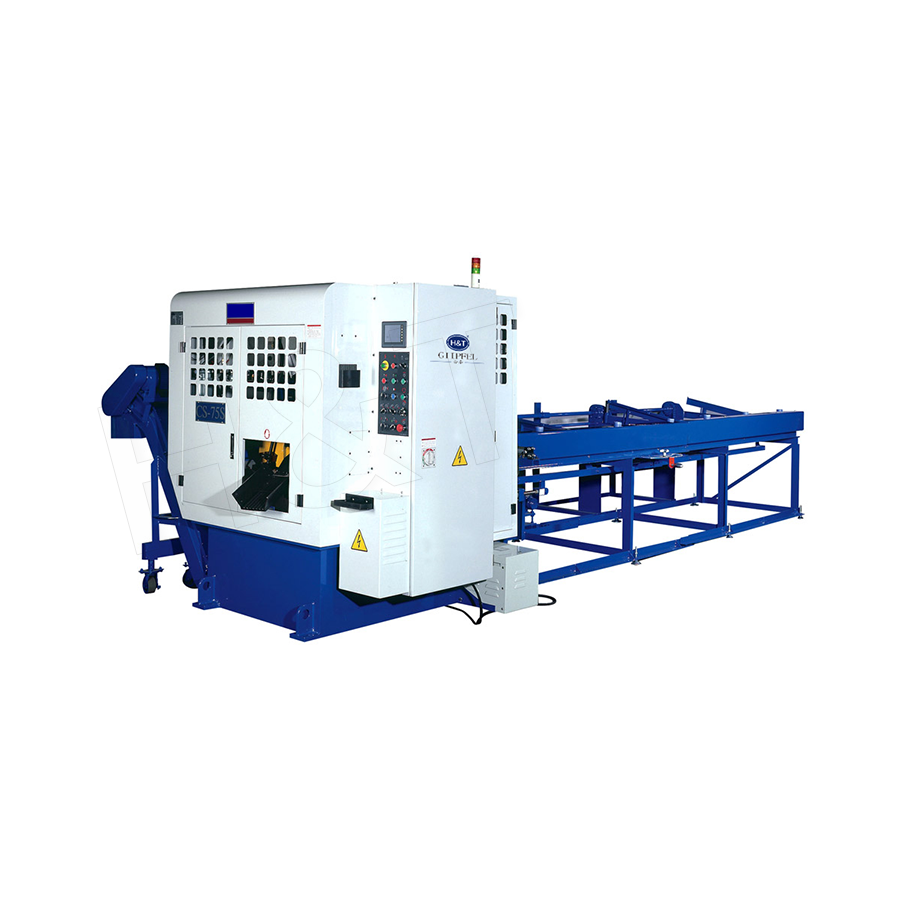 精密コールドソー切断 精密コールドソー切断機は、超硬金属棒用の全自動コールドソーで、不規則な形状の材料を高速で精密に切断するように設計されています。 製品を見る→
トレードオフはカーフです。鋸はカットごとに 2 ~ 3 ミリメートルの材料を除去しますが、これは生のチューブが高価である場合に重要となるため、ネスティングと残材の計画は機械の選択と同じ話に属します。
バリと熱: 高速切断の隠れたコスト
組み立て前にすべての部品を手動でクリーンアップする必要がある場合、プリントに適合するカットでもコスト目標を達成できない可能性があります。
図 3. 生産週全体にわたってサンプルを採取し、手作業による再加工を行わずに切断ステーションから出た切断部品の割合として測定された初回パス歩留まり。
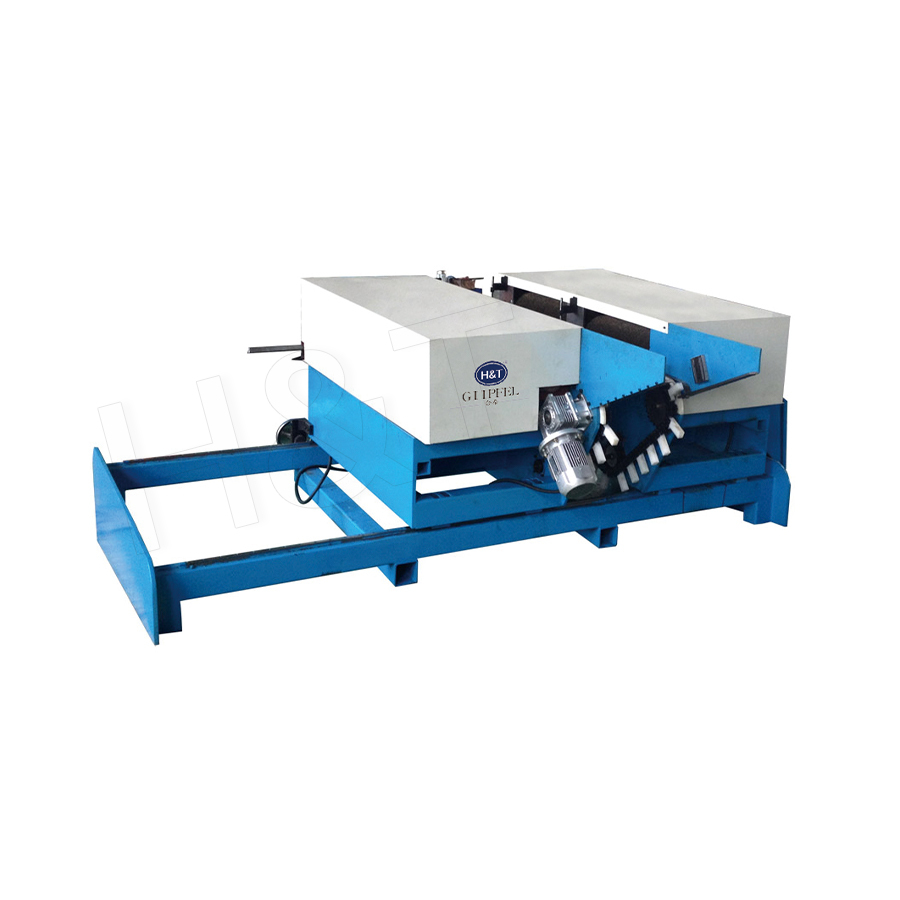 バリ取り機 チェーン駆動のナイロン プレート ランプ設計により、バリ取り中にパイプ継手が鉄と擦れることがなく、表面仕上げを効果的に保護します。ブラ... 製品を見る→
グラフ内の初回パス歩留まりは、手動で再加工せずに切断ステーションから出た部品のみをカウントします。ビームが材料をせん断するのではなく除去するため、リードの 97% がレーザー切断され、出口側に小さくて一貫したバリが残ります。適切に設定された高精度コールドソーは約 94% に達し、その損失のほとんどはプロセス自体ではなくブレードの摩耗に遡ります。ウォータージェットは 95% で僅差ですが、厚い部分では研磨グリットとテーパーを管理する必要があることに注意してください。ドロス除去とエッジクリーニングが時折ではなく日常的に行われているため、プラズマと酸素燃料は 10 ポイント以上の差をつけられています。このギャップは商業的な重要性を持っています。年間 10,000 個の部品の場合、3 ポイントの歩留りの差は、バリ取りベンチへの余分な 300 回の移動に相当し、その労働力が機械の見積書に現れることはほとんどありません。
プロセスと部品のマッチング
ほとんどのショップでは、1 つの完璧なプロセスは必要ありません。引用するすべての部分をカバーする最小のプロセス セットが必要です。
図 4. 3 つの切断プロセスのレーダー比較。新しい機械を指定するときに購入者が最も重視する基準に基づいて 0 から 100 までスコア付けされます。
レーダー ビューでは、購入者が実際に検討する 5 つの属性に対して 3 つの一般的な選択肢をプロットします。レーザー切断は、公差とエッジ仕上げのスコアが最も高くなりますが、すべての切断に熱の影響を受けるゾーンが残るため、熱入力のスコアは 3 つの中で最も低くなります。精密冷間鋸引きにより、表で最もバランスの取れた形状が得られます。公差、速度、部品あたりのコストに優れ、熱に対しては効果的に中立です。ウォータージェットは、熱と刃先の品質では鋸に匹敵しますが、切断速度が急激に低下します。その代わりに、熱によるダメージを与えることなく、ほぼすべての材料を切断できます。単一のプロセスが五角形全体を占めることはありません。そのため、複合ショップでは通常、複数の切断方法がフロアに用意されています。適切なパターンは、独自の検査レポートで毎週測定される属性をカバーするパターンです。
後悔しないカッティングマシンの選定
切断機はショールームでのデモンストレーション用ではなく、今後 5 年間の部品のために購入されます。 5 つの質問によって、耐久性のある購入と高価なレッスンが区別されます。
- 単一のサンプルではなくシフト全体で測定した、最も一般的な肉厚と材質で機械はどの程度の許容差を保持しますか?
- どのプロセスが社内に留まり、どのプロセスが下請けに委託されますか?機械加工、溶接、組み立てを社内で行うと、通常、治具やプログラムを変更する必要がある場合の反復作業が短縮されます。
- 切り替えにかかる時間はどれくらいですか? 新しいプログラムがロードされた後、最初の正常な部分が表示されるまでに何分かかりますか?
- 受け入れテストには何が含まれますか?出荷前に誰が測定報告書に署名しますか?
- 見積納入期間はどれくらいですか?また、設置後にはどのようなサービスが約束されますか?
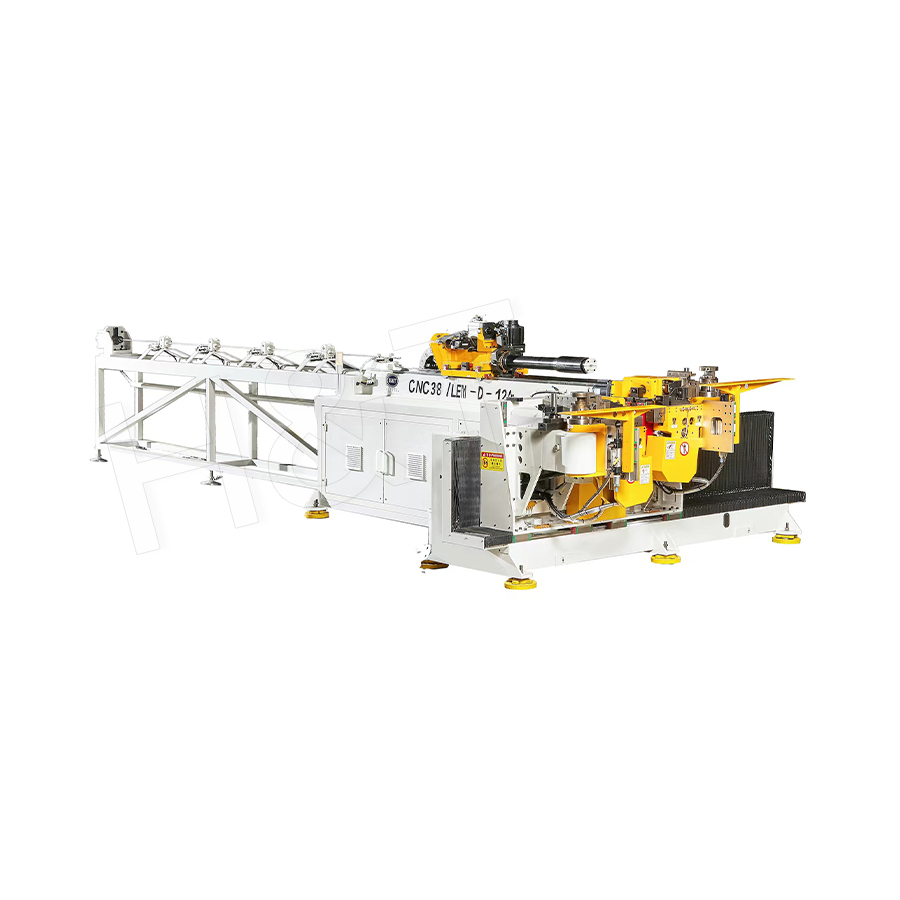
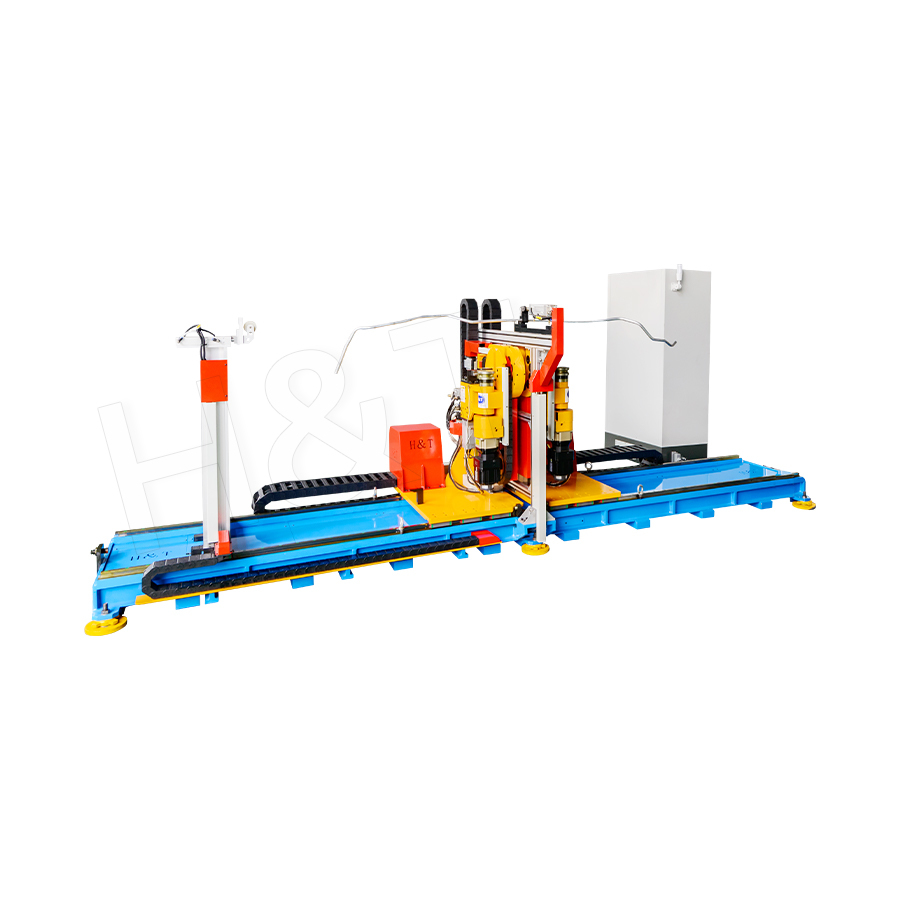
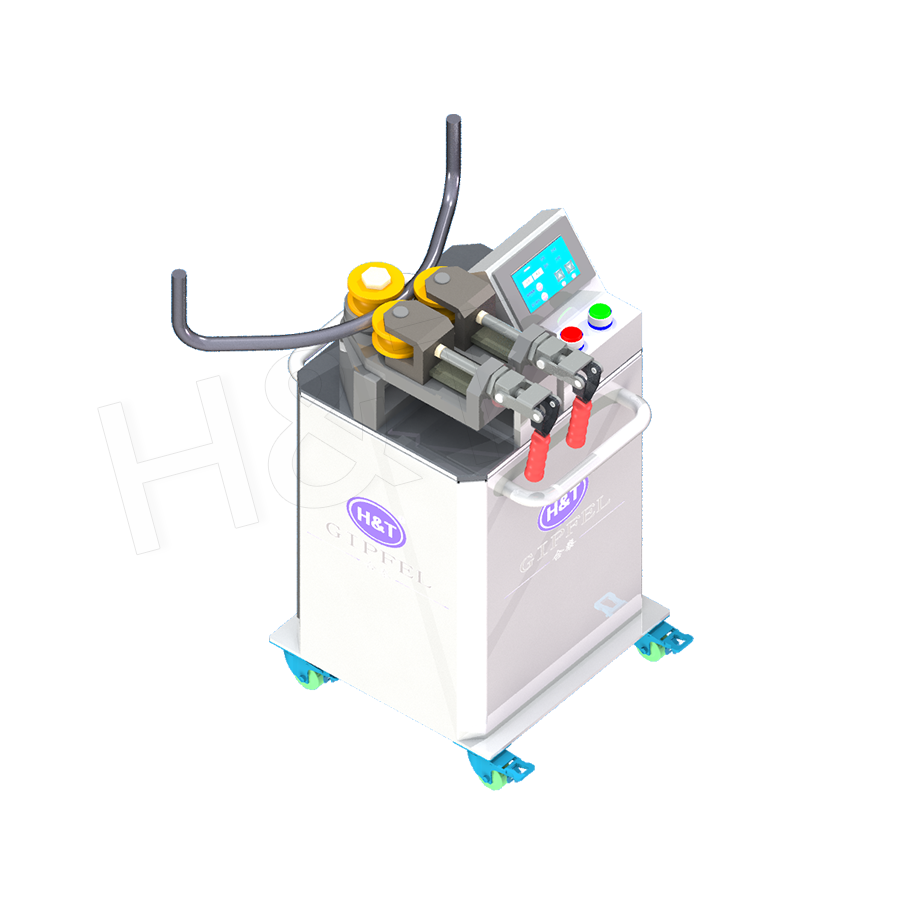
Gipfel Precision Machinery は、中国の南通市にチューブの切断、面取り、曲げ、端部成形の装置を構築し、ソフトウェア開発、精密機械加工、溶接、組み立て、FAT および SAT テストを外部委託せずに自社施設内で行っています。同社は、90 ~ 120 日の安定した納期を見積もっており、50 を超える国内設計特許を持つ研究チームと連携し、機械の耐用年数全体をサポートしています。切断端が曲げラインまたは端部成形ラインにまっすぐに送られる場合、独自の材料での実現可能性テストはカタログ値よりも価値があります。 図面と公差ウィンドウをお送りください どのプロセスがそれを保持し、どのプロセスが保持していないのかがわかります。
カットは、公差の問題を解決するのに最も安価な場所であり、公差の問題を発見するのに最も高価な場所です。下流のすべての操作は切断ステーションで生成されたものを継承するため、鋸またはレーザーで部品ごとに数秒を節約する決定によって、バリ取りベンチでの数分や最終検査での時間が追加される可能性があります。
機械ではなく、4 つの数字から始めてください。独自の材料、独自の壁の厚さ、独自の治具でそれらを確認してください。手作業なしで 4 つすべてを保持できるプロセスは、たとえ競合他社が紙の上でより優れた数字を持っていたとしても、購入する価値があります。
精密チューブ曲げ
 製品や導入に関するご相談は、
お気軽にお問い合わせください。
製品や導入に関するご相談は、 お気軽にお問い合わせください。
独自開発ソフトウェアとスマート制御技術、さらに50件以上の特許により、生産プロセス全体の効率化と高度化を実現しています。
著作権 © 2025 by 合泰(南通)精密機械有限公司(Nantong Gipfel Precision Machinery Co., Ltd) 全著作権所有
