

 简体中文
 English
 日本語
 한국어
 Español
 русский
.jpg)
中国・江蘇省南通市海安経済技術開発区立発大道196号

ニュースカテゴリー
製品カテゴリ
チューブエンド成形ガイド: プロセスの選択、工具の種類、および主要な公差
油圧戻りラインの端に転がされた 6 mm のビーズは、ベンチ上で完璧に測定でき、180 bar で流体をウィープすることができます。ビードの直径は印刷上にあり、表面はきれいで、漏れの痕跡は接合部をまっすぐに指しています。これらの場合、ほとんどの場合、問題はオペレーターや材料のロットではありません。ビードはチューブの中心線から 0.3 mm 離れた位置にあるだけで、ホース クランプは偏心した尾根の周囲で均等に圧縮できません。
チューブ端部成形では、接合部に実際にどの形状が必要か、その形状をラムフォーミングとセグメント工具のどちらで製造するか、数千サイクルにわたる機械の再現性の維持など、ツールがチューブに接触する前に行われた決定が報われます。これら 3 つを正しく行うと、ほとんどの漏れ、フレアの割れ、やり直しがなくなります。それらを誤解すると、欠陥はジオメトリに組み込まれているため、最終検査をいくら行ってもバッチを節約できません。
コンテンツ
チューブ端部の成形により実際に何が変わるのか
曲げるとチューブの中心線が移動します。エンドフォーミングでは、最後の数ミリメートルの形状を再形成します。目的は常に同じです。シール面、機械的ストップ、または別のコンポーネントがグリップ、溶接、クランプできる形状を作成します。フォームのリストはほとんどのバイヤーが予想するよりも長く、それぞれが異なる共同問題を解決します。
| フォーム | 作成されたジオメトリ | 代表的な共同利用 |
|---|---|---|
| ビーズ加工 | 盛り上がった周縁部 | ホース保持、クランプストップ、漏れ防止接続 |
| フレアリング | 円錐形、ベル形、またはボール形のシート | フレアフィッティング、ブレーキおよび燃料ライン、ガス接続部 |
| 削減 | 端部の小径部分 | 段付きインサート、伸縮ジョイント、溶接ソケット |
| 拡張 | 端部の大径部 | スリップフィットジョイント、スリーブアセンブリ、ベアリングシート |
| ローレット加工 | 外側にテクスチャード加工のバンド | グリップ面、圧入、接着 |
| 溝入れと転造 | 転造溝またはスピニング溝 | クランプカップリング、クイックコネクトリテーナー |
| コーピングとノッチング | 相手チューブに合わせた輪郭のある端部 | フレームとレールの溶接 T ジョイント |
面取りとバリ取りは、同じ領域を準備するため、通常、端部成形と同時に行われます。チューブの切断、面取り、バリ取り、端部成形を 1 つのラインで行うことで、少量生産工場での部品あたりのコストを押し上げる二重処理を回避できます。
ラムフォーミングとセグメント化されたツーリング
ラム成形では、成形パンチを軸方向にチューブ端に押し込みます。材料はパンチのプロファイルに抗して外側または内側に流れます。高速で、ツールはシンプルで、サイクルタイムは短いです。トレードオフは実際のものです。フォームの外側は薄くなる傾向があり、同心度はチューブがどの程度うまくガイドされるかに大きく依存し、1 回のパンチで 1 つのフォームが作成されます。ビード直径を変更すると、パンチが変更されます。
セグメント化されたツールでは、内側から外側、または外側から内側に向かって伸縮する一連のフィンガーを使用します。セグメントは個別に制御され、後退する前に部品から解放できるため、アンダーカット、深い溝、半径の小さいビード、および 2 つの形状の組み合わせなど、固体のパンチでは作成できない形状を 1 ストロークで処理できます。同心度と外観の品質は著しく向上しており、多くの場合、ハードウェアではなくプログラムを変更することで、同じヘッドで複数の異なるプロファイルを実行できます。
それぞれの手法がその地位を獲得するとき
- 大量生産、単純な対称拡張または縮小: 通常、ラム成形が低コストの解決策です。
- 厳しい偏心制限、外観上の目に見える部品、または曲げ付近の形状: セグメント化された工具はすぐに元が取れます。
- 直径と壁の比率が約 30 対 1 を超える薄壁チューブ: セグメント化されたサポートにより、しわや崩壊のリスクが軽減されます。
- 頻繁な製品切り替え: 数値制御されたセグメントヘッドにより、切り替えが数時間から数分に短縮されます。
- ステンレスや冷間引き抜き鋼などの硬質または加工硬化した材料: 生の力よりも遅い成形速度と優れたサポートが重要です。
品質を決める標準端部形状と寸法
適合規格がすでに定義されているため、多くの最終形状が存在します。 SAE 45 度フレア フィッティング、37 度 JIC フレア、ダブル フレア、およびボール フレアには、それぞれ定義されたシート形状があります。ビード ファミリには、一般的なシングル ビード、ホース ニップルで使用される SAE ビード、逆ビード、特定のクランプ システムで使用される Marmon および Norma スタイルのボール フォームが含まれます。シート角度やビードプロファイルの間違いが組み立て時に現れることはほとんどありません。それは数週間後に、しだれ関節として現れます。
チューブ端部成形の実際の製造公差は通常、次の範囲内にあります。
- ビード径:小径チューブではプラスマイナス0.1mm以内、大径ワークではさらに広くなります。
- フレアシート角度: 公称値より 1 度以内、シートに目に見えるビビリマークはありません。
- 形成された部分の壁の薄化: 公称壁の 15% 未満に保たれます。
- 型枠とチューブの中心線の間の偏心: 一般的な油圧および流体ラインの作業では 0.25 mm 未満。
- フォームの長さ: 下流のクランプとクリップが正しく固定されるように、プラスまたはマイナス 0.3 mm 以内。
最終成形が生産シーケンスのどこに位置するか
シーケンスエラーは、工具の摩耗よりも多くのスクラップを発生させます。以下の順序は、ほとんどのチューブ製造作業に適用できる順序です。
- すべての成形ストロークで同じ量の材料が見えるように、長さをプラスまたはマイナス 0.5 mm 以内に保ちながら、鋸またはレーザーで所定の長さに切断します。
- 両端の面取りとバリ取りを行い、成形面に押し込まれてしまう切断バリを除去します。
- などの加工を用いてチューブを曲げます。 CNC曲げ加工 再現性が重要な場合は、ベンダー クランプを完成した形状から遠ざけてください。
- ベンダークランプジョーが完成したビードを押しつぶしたり、フレアシートを歪ませたりする可能性があるため、フォームが曲げの近くにあるときは常に、曲げ後にフォームを終了します。
- ベンダーが成形端から遠く離れた長い直線部分を掴む場合にのみ、曲げる前の端部形状が使用され、形状自体が位置決め機能として使用されます。
- 部品が組み立てられる前に、形成された端を洗浄、乾燥し、検査します。
管端成形装置を購入する際に指定するもの
マシンの選択は、パーツ ファミリに従う必要があり、その逆ではありません。外径4mm~50mmまでを油圧ラムでカバーする管端成形機で、簡単なビーディングや絞り加工を効率よく行えます。部品の組み合わせに同じサイクル内に溝、アンダーカット、スピニング、またはフレアが含まれる場合、数値制御されたセグメントヘッドがより正確な出発点となり、スタンピング、ロータリー溝入れ、面取りを組み合わせたオールインワンステーションにより、ルートからハンドリングステップ全体が削除されます。
サプライヤーとの会話には次の数字を持ち込んでください。
- 外径範囲、肉厚範囲、実際に使用する材質グレード。
- 各プロファイルとその許容範囲の図面を含むフォーム タイプが必要です。
- エンドごとのサイクルタイム目標、および両端を 1 パスで形成するか 2 パスで形成するか。
- 工具の切り替え時間と、通常 1 週間に含まれるプロファイル変更の数。
- 許容可能な偏心、表面仕上げ、および肉薄化の制限。
- 機械を自動フィード、コンベア、またはロボットセルにリンクする必要があるかどうか。
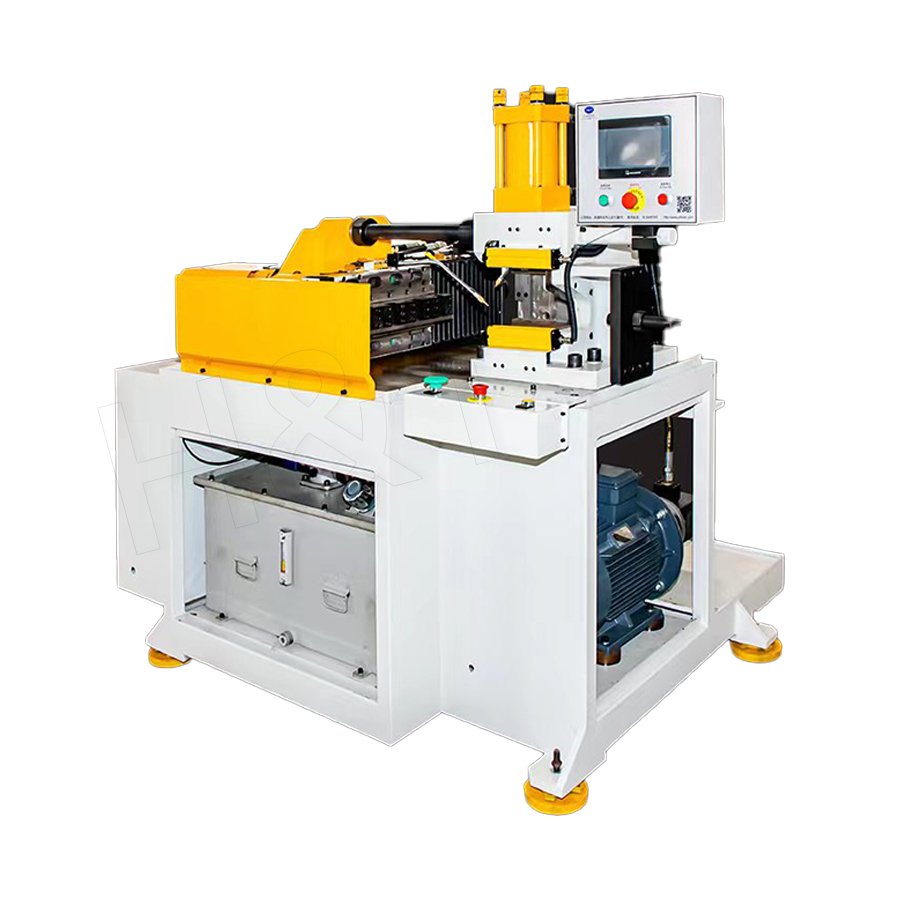 チューブエンドフォーミングマシン 1. PLC ユニット制御、タッチスクリーン、操作が簡単、柔軟な設定、学習が簡単。 2.高精度リニアガイドレールによりスムーズな推進を保証します。 3. 均等にすることができます... 製品を見る→
より大量の場合は、連続ダイ自動チューブエンドフォーマーが順送ダイ配置内で成形シーケンスを実行します。これにより、最初のストロークから最後のストロークまで部品の位置が維持され、手動ステーションで発生する再クランプエラーが除去されます。
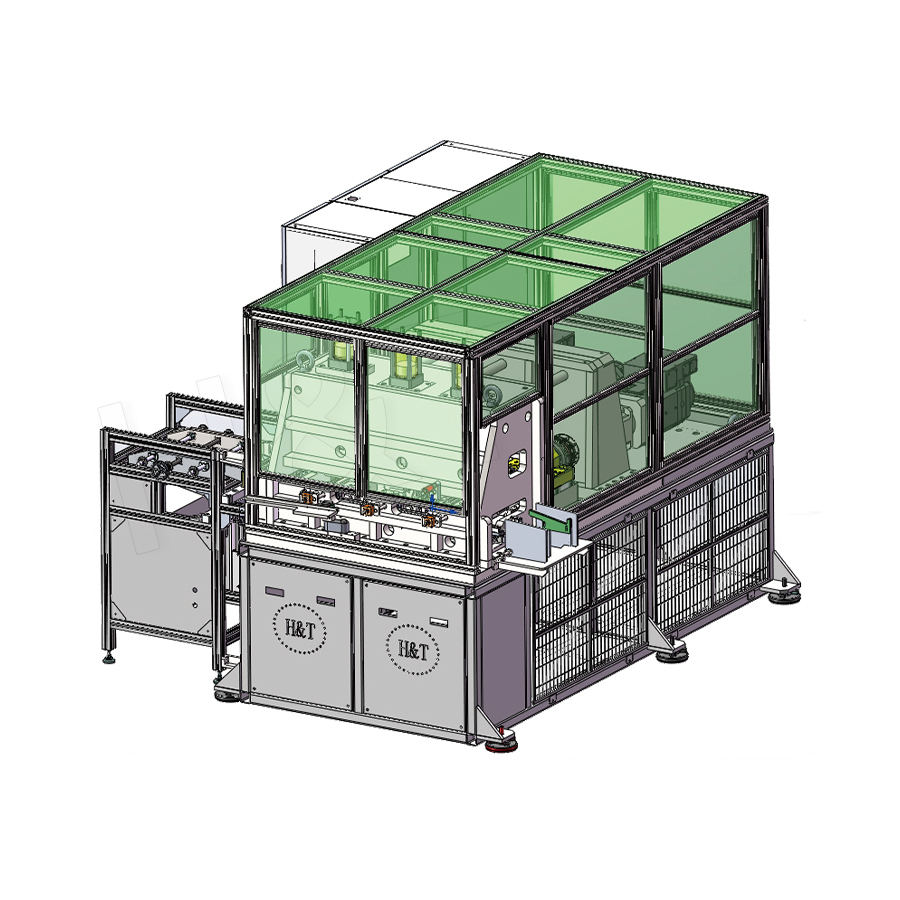 連続ダイ自動管端成形機 連続ダイ自動管端成形機は、管端を据え込むために特別に設計された完全自動の産業機械です。機械の特徴は・・・ 製品を見る→
プレス成形ではなくフレアシートまたはスピニングシートが要件の場合、専用のスピニングおよびフレア加工機により、シート角度と表面仕上げを公差内に保つために必要な軸送りと回転速度が制御されます。
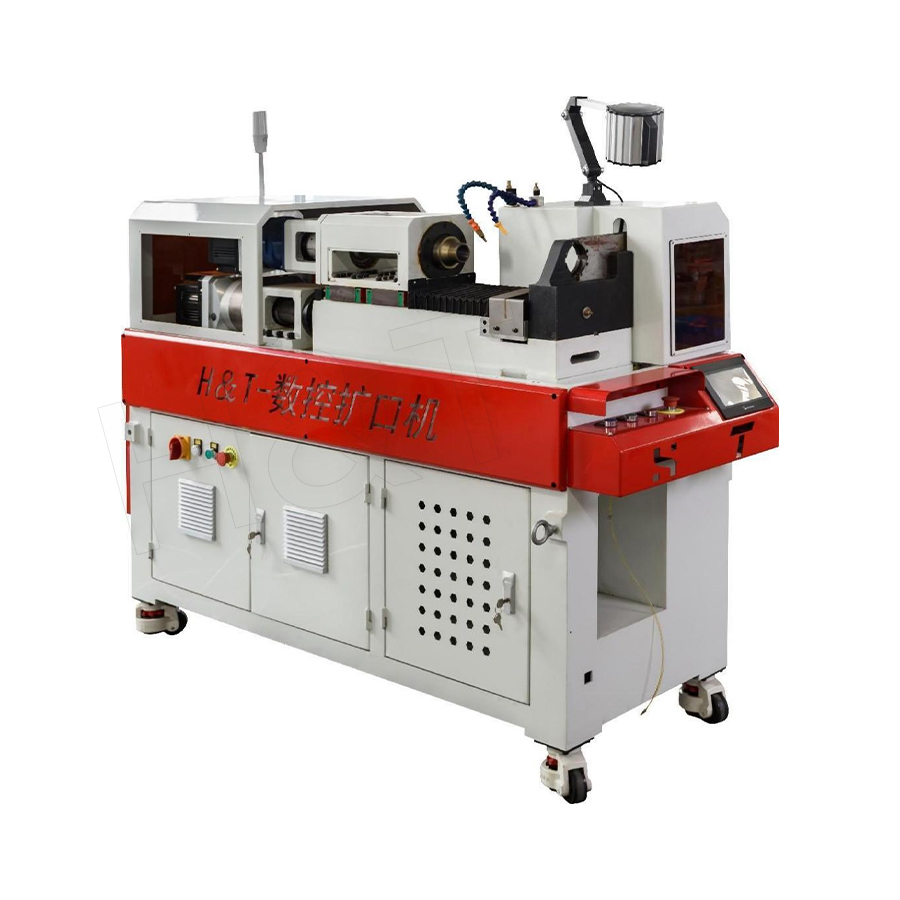 NCスピニングフレアリングマシン NC スピニング フレアリング マシンは、フレア加工、収縮加工、フランジ加工プロセス用に特別に開発された、高効率、高精度、インテリジェントな機器です。 製品を見る→
欠陥、その通常の原因、および修正
ほとんどの端部成形欠陥は、認識可能なパターンで繰り返されます。これらを正しく読むと、トラブルシューティングのループが大幅に短縮されます。
| 欠陥 | 考えられる原因 | 訂正 |
|---|---|---|
| オフセンタービード | 磨耗したラムガイドまたはダイブロックの位置がずれている | ガイドボアのクリアランスを確認し、ダイの中心を再調整してください |
| ひび割れまたは裂けたフレア | ラム速度が高すぎる、間違った潤滑剤、加工硬化した材料 | 成形速度を下げ、材料の質を確認し、潤滑剤を変更します |
| しわの軽減 | サポートされていない長さがダイの前で長すぎます | サポートされていないスパンを短縮し、セグメント化されたサポートを追加します |
| 拡張後の楕円形 | 拡張 ratio too aggressive in one pass | 2 つのパスに分割するか、パス間でアニールします |
| かじりとかじり | 汚れた、または磨かれた工具、乾いた接触 | セグメントを研磨し、工具を洗浄し、潤滑を回復します |
自動化とインライン統合
エンドフォーミングは、ボリュームが自動ラインに適合すると、スタンドアロン操作ではなくなります。切断、面取り、端部成形、検査を自動搬送と連携できるため、手動で再クランプすることなく部品を移動できます。得られるのは労力だけではありません。完成した部品を持ち上げたり、置いたりするたびに現れる位置のばらつきをなくすことです。
2 つの実用的なポイントは、自動化された配置に当てはまります。まず、各サイクルの最初の部分を監視するオペレーターがいないため、最終成形ステーションはシフト全体にわたってゼロを保持する必要があります。第 2 に、不良シュートと簡単な測定チェックがライン内に存在する必要があります。これは、3 ステーション後に欠陥が見つかった場合、巻き戻すのにはるかに多くのコストがかかるためです。この種のレイアウトを評価するチームは、多くの場合、次の概要から始めます。 自動化ライン 個々のステーションを指定する前にアーキテクチャを確認してください。
チューブ端部の形成は、接合部が 10 年間密閉できるか、最初の圧力テストで漏れるかが 10 分の 1 ミリメートルで決まる数少ないチューブプロセスの 1 つです。形状タイプはフィッティング標準に従い、ツーリング方法は公差と材料に従い、機械は部品ファミリーと体積に従います。これら 3 つを順番に行うことで、仕様に関する会話が短くなり、標準継手ですでに定義されているフォーム用に高価なツールが構築されるのを防ぐことができます。
現在の部品が接合部で故障している場合、または新しいチューブ アセンブリの成形プロセスを最初から選択する必要がある場合、これらの機械を毎日組み立てている人々の前に図面、材料、目標数量を提示する価値があります。できます 特定の成形ジョブについてチームと話し合う カタログ範囲ではなく実際のプロファイルに基づいて、工具とサイクル タイムの推奨事項を取得します。
精密チューブ曲げ
 製品や導入に関するご相談は、
お気軽にお問い合わせください。
製品や導入に関するご相談は、 お気軽にお問い合わせください。
独自開発ソフトウェアとスマート制御技術、さらに50件以上の特許により、生産プロセス全体の効率化と高度化を実現しています。
著作権 © 2025 by 合泰(南通)精密機械有限公司(Nantong Gipfel Precision Machinery Co., Ltd) 全著作権所有
