

 简体中文
 English
 日本語
 한국어
 Español
 русский
.jpg)
中国・江蘇省南通市海安経済技術開発区立発大道196号

ニュースカテゴリー
製品カテゴリ
CNC曲げとは何ですか?プログラムされたチューブ曲げとプレスブレーキメタル曲げの仕組み
5 つの曲がりがあり、そのうち 2 つは異なる平面にある 42 mm のステンレス排気チューブは、プレス ブレーキで 90 度に折り曲げられたブラケットと同じ問題ではありません。どちらの仕事も CNC 曲げとしてよく説明されますが、その背後にある機械、工具、プログラミングは異なります。両者に共通するのは、すべての角度、距離、回転は、オペレーターが手でハードストップを回すのではなく、保存されたプログラムから得られるということです。
短い答えはこれです。 CNC 曲げは、コンピューター数値制御システムが機械の軸を駆動し、ワークピースを送り、曲げ角度をパート プログラムから取得した値に設定する金属成形プロセスです。プレスブレーキでは、ラムの深さ、バックゲージの位置、そして場合によってはクラウニングを意味します。チューブ ベンダーでは、同じ結果を得るために同じ位置を何千回も繰り返すことができるサーボ モーターによって移動される、キャリッジの送り、コレットの回転、および曲げアームの角度を意味します。
コンテンツ
CNC曲げをわかりやすく言うと
CNC はコンピューター数値制御の略で、この用語は機械が何を行うかではなく、どのように駆動されるかを表します。古い NC ベンダーは手動で設定され、送り長さの機械的な停止、コレットの固定回転、ネジまたはダイヤルで調整される曲げ角度が使用されます。 CNC ベンダーは、プログラムと同じ情報 (軸の位置、曲げシーケンス、補正値、ツール データ) を保存します。
プログラムが実行されると、コントローラーは各サーボ軸に位置コマンドを送信し、エンコーダーからのフィードバックを読み取り、コマンドと実際の位置が一致するまで動作を修正します。この閉ループのおかげで、CNC マシンが数千個の部品の実行にわたって角度を保持できるのです。また、2 年前に実行したジョブをマシンに戻して同じファイルから作成できるのもそのためです。
軸数は、マシンが実行できることの実際的な尺度です。通常、単一のヘッド チューブ ベンダーは、キャリッジ送り、曲げ面の回転、および曲げ角度をプログラムします。さらにツール スタックまたは 2 番目のベンド ヘッドを追加すると、機械は 1 回の処理で複数の平面および複数の半径の部品を製造できるため、部品が操作間で移動するときに発生する再クランプ エラーがなくなります。
シート曲げとチューブ曲げは別の仕事です
検索結果にはこの 2 つが混ざっており、それが実際の仕様ミスの原因となります。プレスブレーキ曲げでは、パンチとダイの上に平らなシートが形成され、材料は全幅にわたって曲げられます。回転ドローチューブの曲げでは、マンドレルが壁の内側をサポートしながら、曲げダイの周りでチューブを引っ張ります。故障モード、工具、および公差要因は同じではないため、CNC 曲げのみを示す問い合わせは、多くの場合、曖昧すぎて正確に見積もることができません。
| アスペクト | プレスブレーキで曲げるCNCシート | ロータリードローによるCNCチューブ曲げ加工 |
|---|---|---|
| ワーク | 平らなシートとプレート | 円形、角形、または異形チューブ |
| 成形工具 | パンチとVダイ | 曲げ型、クランプ型、加圧型、マンドレル |
| プログラムされた値 | ラムの深さ、バックゲージ、曲げシーケンス | 送り距離、回転角度、曲げ角度 |
| 主な品質リスク | スプリングバックと材料バッチによる角度の変化 | 曲げ部分の楕円形、しわ、肉厚の薄化 |
| 切り替え | ツール交換、プログラムリコール、最初の品目チェック | ダイセットとマンドレルの交換、プログラムのリコール、最初の部品のチェック |
部品がフランジ付きのフラット パネルの場合は、プレス ブレーキを購入することになります。液体、ガス、またはケーブルを運ぶ必要があるチューブの場合は、チューブ ベンダーを購入することになり、外径、壁の厚さ、中心線の半径によって工具が決まります。
CNC 曲げサイクルが実際にどのように実行されるか
- 部品は 3D または曲げテーブルとして定義されます: 外径、肉厚、材料、各曲げ角度、各中心線半径、および曲げ間の直線距離。
- 曲げプログラムは、モデルからオフラインで、またはコントローラーで作成されます。この段階で、スプリングバック補正、曲げ控除、および衝突チェックが適用されます。
- 工具類は用意してあります。曲げダイス、クランプダイス、加圧ダイス、マンドレルをチューブサイズに合わせ、肉厚が薄い箇所にはワイパーダイスを追加します。
- 最初の製品を曲げて測定します。部品が図面と一致するまで、送り長さ、回転、角度のオフセットがトリミングされます。
- 生産が実行されます。機械は保存された位置を繰り返し、オペレーターはすべての部品を調整するのではなく、設定された間隔でサンプルをチェックします。
- 部品は、端部成形、面取り、バリ取り、組み立てなどの次の作業に進みます。
部品の品質を決定する工具
同じビルダーの 2 台のマシンは、ツールの違いにより、まったく異なる結果を生み出す可能性があります。最も重要な要素は次のとおりです。
- マンドレル。曲げ部を通してチューブの内側をサポートし、楕円性を制御します。プラグマンドレルは厚い壁の大きな半径に適していますが、ボールマンドレルは通常、薄い壁や狭い半径の作業に必要です。
- 曲げダイ。中心線の半径と溝の形状を設定し、実際にはその半径で利用できる最大曲げ角度も制限します。
- クランプダイス。チューブを曲げダイに押し付けて、曲げ中に材料が後方に滑るのを防ぎます。
- 加圧ダイス。チューブに沿って外壁を制御します。これが、多くの場合、きれいな表面と跡だらけの表面の違いとなります。
- ワイパーダイ。しわが発生し始める曲がりの内側をサポートします。これは、薄肉と小さな半径の組み合わせで最も重要です。
- 潤滑。抗力と熱が軽減され、工具の寿命が延びますが、不適切な潤滑剤を使用すると残留物が残り、溶接やメッキの前に除去する必要があります。
CNC 曲げによって何が改善され、どこで意味がなくなるのか
プロセスがコストを稼ぐ場所
- 一貫性。同じプログラムにより、最初の部分と 1000 番目の部分に同じジオメトリが生成されます。
- セットアップ時間。プログラムのリコールにより停止の手動再設定が置き換えられるため、短いバッチが経済的になります。
- オペレーターへの依存が少なくなります。スキルは手動設定からプログラミング、工具の選択、検査へと移行します。
- 1 サイクルで複数のパーツを曲げます。機械軸は、そうでなければ 2 つの治具が必要となる平面の変更を処理します。
合わないところは
- シンプルな単一アングル部品は非常に少量生産されるため、手動または NC 機械の方が部品あたりのコストが安くなります。
- 壁に対して半径が非常に狭いため、マンドレル構成ではセクションを保持できません。
- 回転絞り曲げではなく、プレスブレーキ加工に属する厚板成形。
マシンを指定する前に小切手を購入する
仕様の不備のほとんどは、購入者が問い合わせから省略した短い数値リストに起因します。
- 成形力は壁断面に応じて変化するため、最大外径と壁厚が異なります。
- 最小の中心線半径。通常はチューブ直径の倍数として表されます。
- 曲げの合計数と、それらが複数の平面に存在するかどうか。
- 必要なサイクル タイムと、ロードとアンロードを自動化する必要があるかどうか。
- 材質グレード。ステンレスと高張力鋼は軟鋼とは異なる反発力を持ちます。
シングルヘッドマシンの場合、送り、回転、曲げ角度のすべてが機械的な停止ではなくプログラムによって駆動される完全なサーボ制御が求められる構成です。
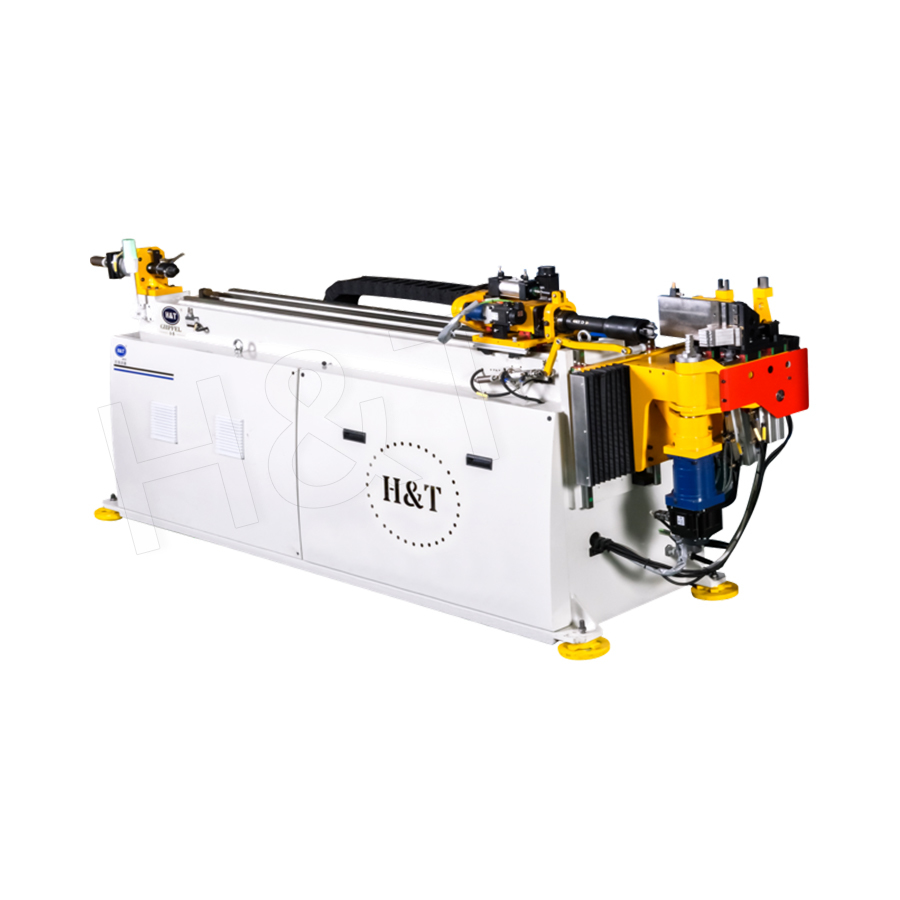
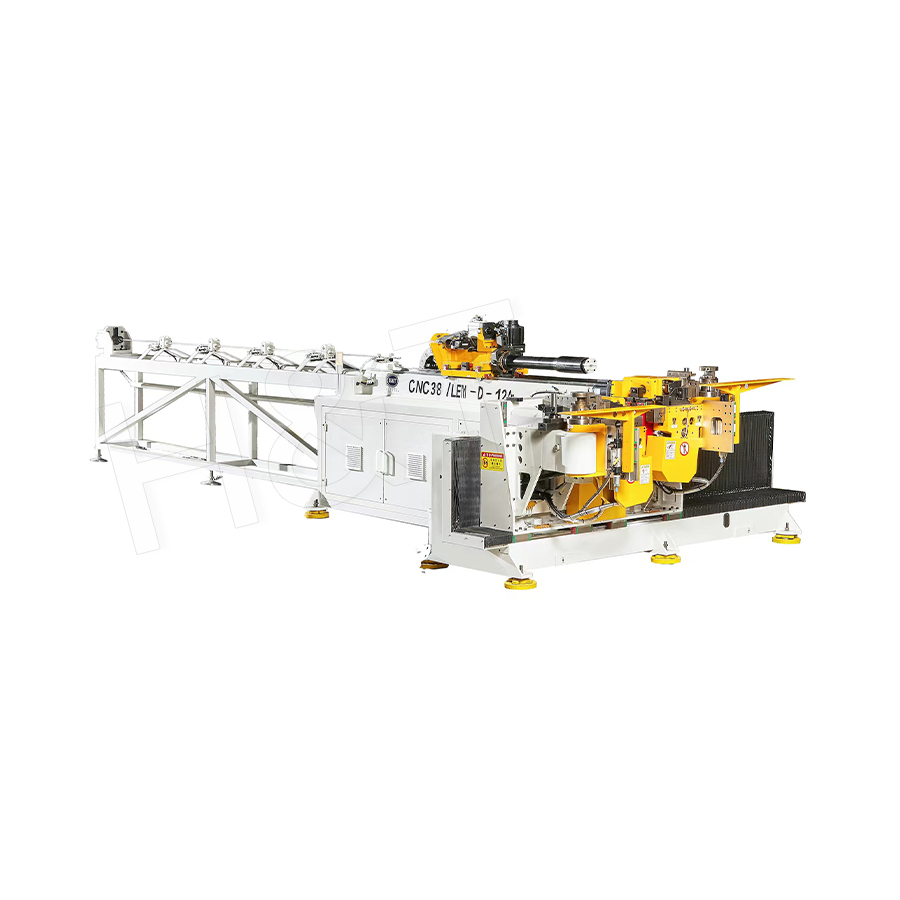
 単一方向フルサーボ 一方向全電動パイプ曲げ機は、H T の E シリーズの中核製品です。全電気駆動技術を活用し、高精度な一方向駆動を実現。 製品を見る→
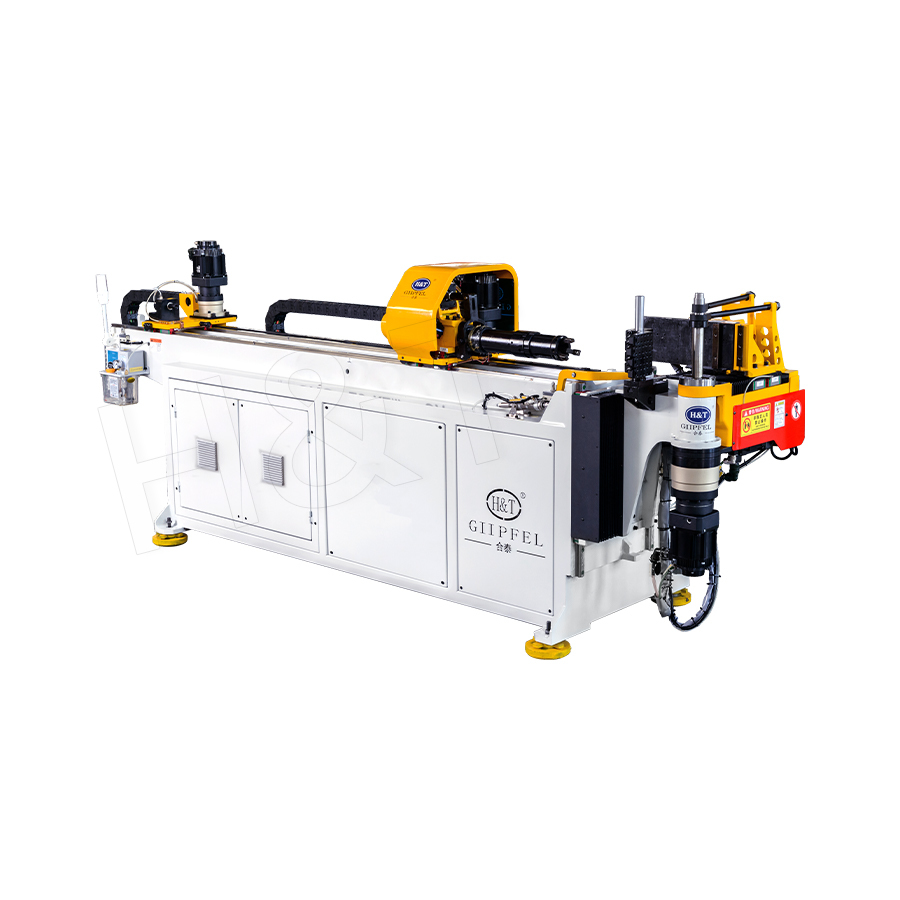
部品のチューブの両側に曲げがある場合、または一度に 2 つの曲げを形成する必要がある場合、ダブルヘッド機械を使用するとサイクルが短縮され、2 番目のハンドリング ステップが不要になります。
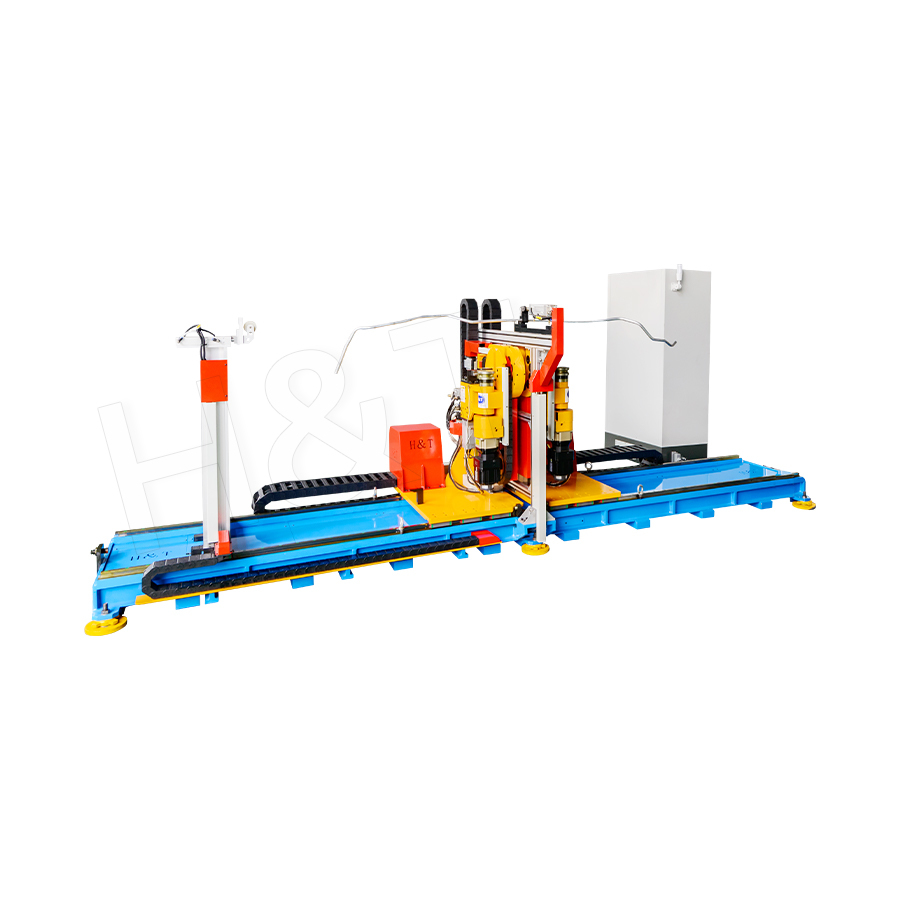
 3Dダブルヘッドフルサーボベンディング 3D ダブルヘッドフルサーボベンディングは、Hetai が自動車業界の超長尺および極細パイプ専用に開発した高精度自動加工装置です。 製品を見る→
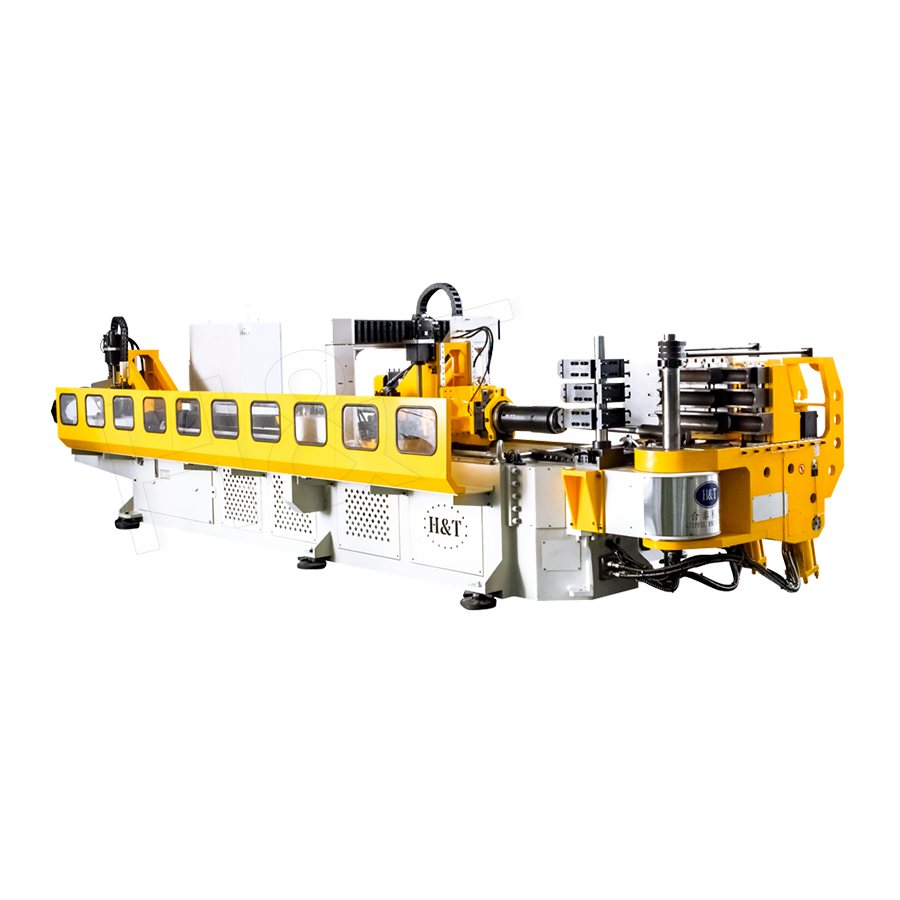
直径が大きく壁が重いチューブでは、壁の断面と半径に応じて成形力が急速に上昇するため、より多くのトルクとより硬いフレームが必要になります。
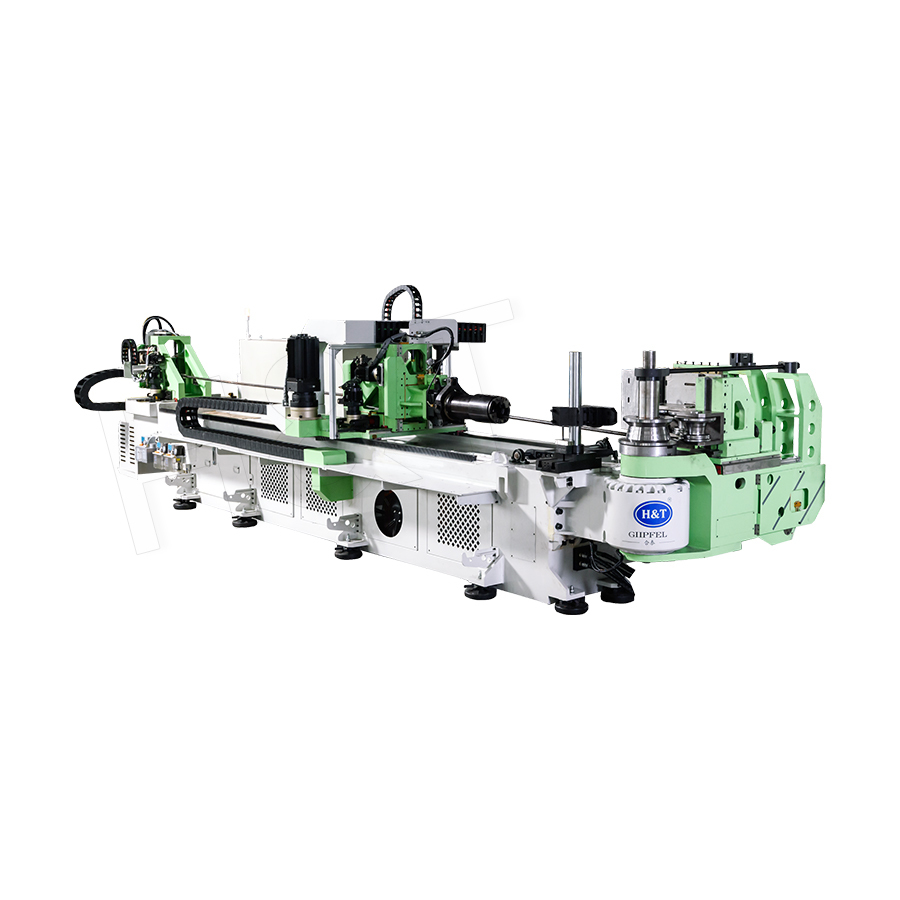
 頑丈なチューブ曲げ機 ヘビーデューティチューブベンディングマシンモデルCNC65×E-9Aは、航空機などのハイテク集約産業向けに特別に開発されたヘビーデューティパイプ成形装置です。 製品を見る→
よくある問題とその一般的な意味
- 楕円度が描画限界を超えています。マンドレルが小さすぎるか、間違ったタイプのマンドレルが取り付けられているか、壁の厚さに対して半径が狭すぎます。
- 曲がり内側にしわあり。ワイパー ダイがないか、位置が間違っているか、壁のサポートが少なすぎます。
- 走行中の角度ドリフト。スプリングバックが材料バッチ間で異なるか、クランプダイが滑って材料を引っ張っています。
- 外側の半径に沿った傷。加圧ダイの設定、ツールのクリアランス、または潤滑を見直す必要があります。
- 曲がり始めの部分が平らになります。クランプの長さが短すぎるか、クランプダイの溝がチューブと一致していません。
生産ラインの CNC 曲げ加工が行われる場所
曲げ加工が単独で行われることはほとんどありません。一般的なチューブ ラインでは、ストックを所定の長さに切断し、端の面取りとバリ取りを行って、部品を曲げてから、チューブの端を形成またはフレアします。これらのステップをリンクすると、部品がマシン間で待機することがなくなり、処理ダメージが軽減されるため、作業の経済性が変わります。そのため、多くのバイヤーは現在、ベンディングマシンを幅広い製品の一部として指定しています。 自動化ライン 個別に購入するのではなく。
CNC 曲げは単一の機械タイプではありません。これは、オペレータの手ではなくプログラムから形状が得られるように曲げ機械を制御する方法です。外径、肉厚、材料グレード、最小中心線半径、およびさまざまな平面の曲げ数がわかっていれば、機械製造業者が適切に見積もる必要がある 5 つの数値をすでに把握していることになります。
ツールを使用する前に、これらの数値を実際の構成と照らし合わせて確認したい場合は、次のようにすることができます。 チームに連絡する 部品図面を曲げテーブルと共有します。
精密チューブ曲げ
 製品や導入に関するご相談は、
お気軽にお問い合わせください。
製品や導入に関するご相談は、 お気軽にお問い合わせください。
独自開発ソフトウェアとスマート制御技術、さらに50件以上の特許により、生産プロセス全体の効率化と高度化を実現しています。
著作権 © 2025 by 合泰(南通)精密機械有限公司(Nantong Gipfel Precision Machinery Co., Ltd) 全著作権所有
